
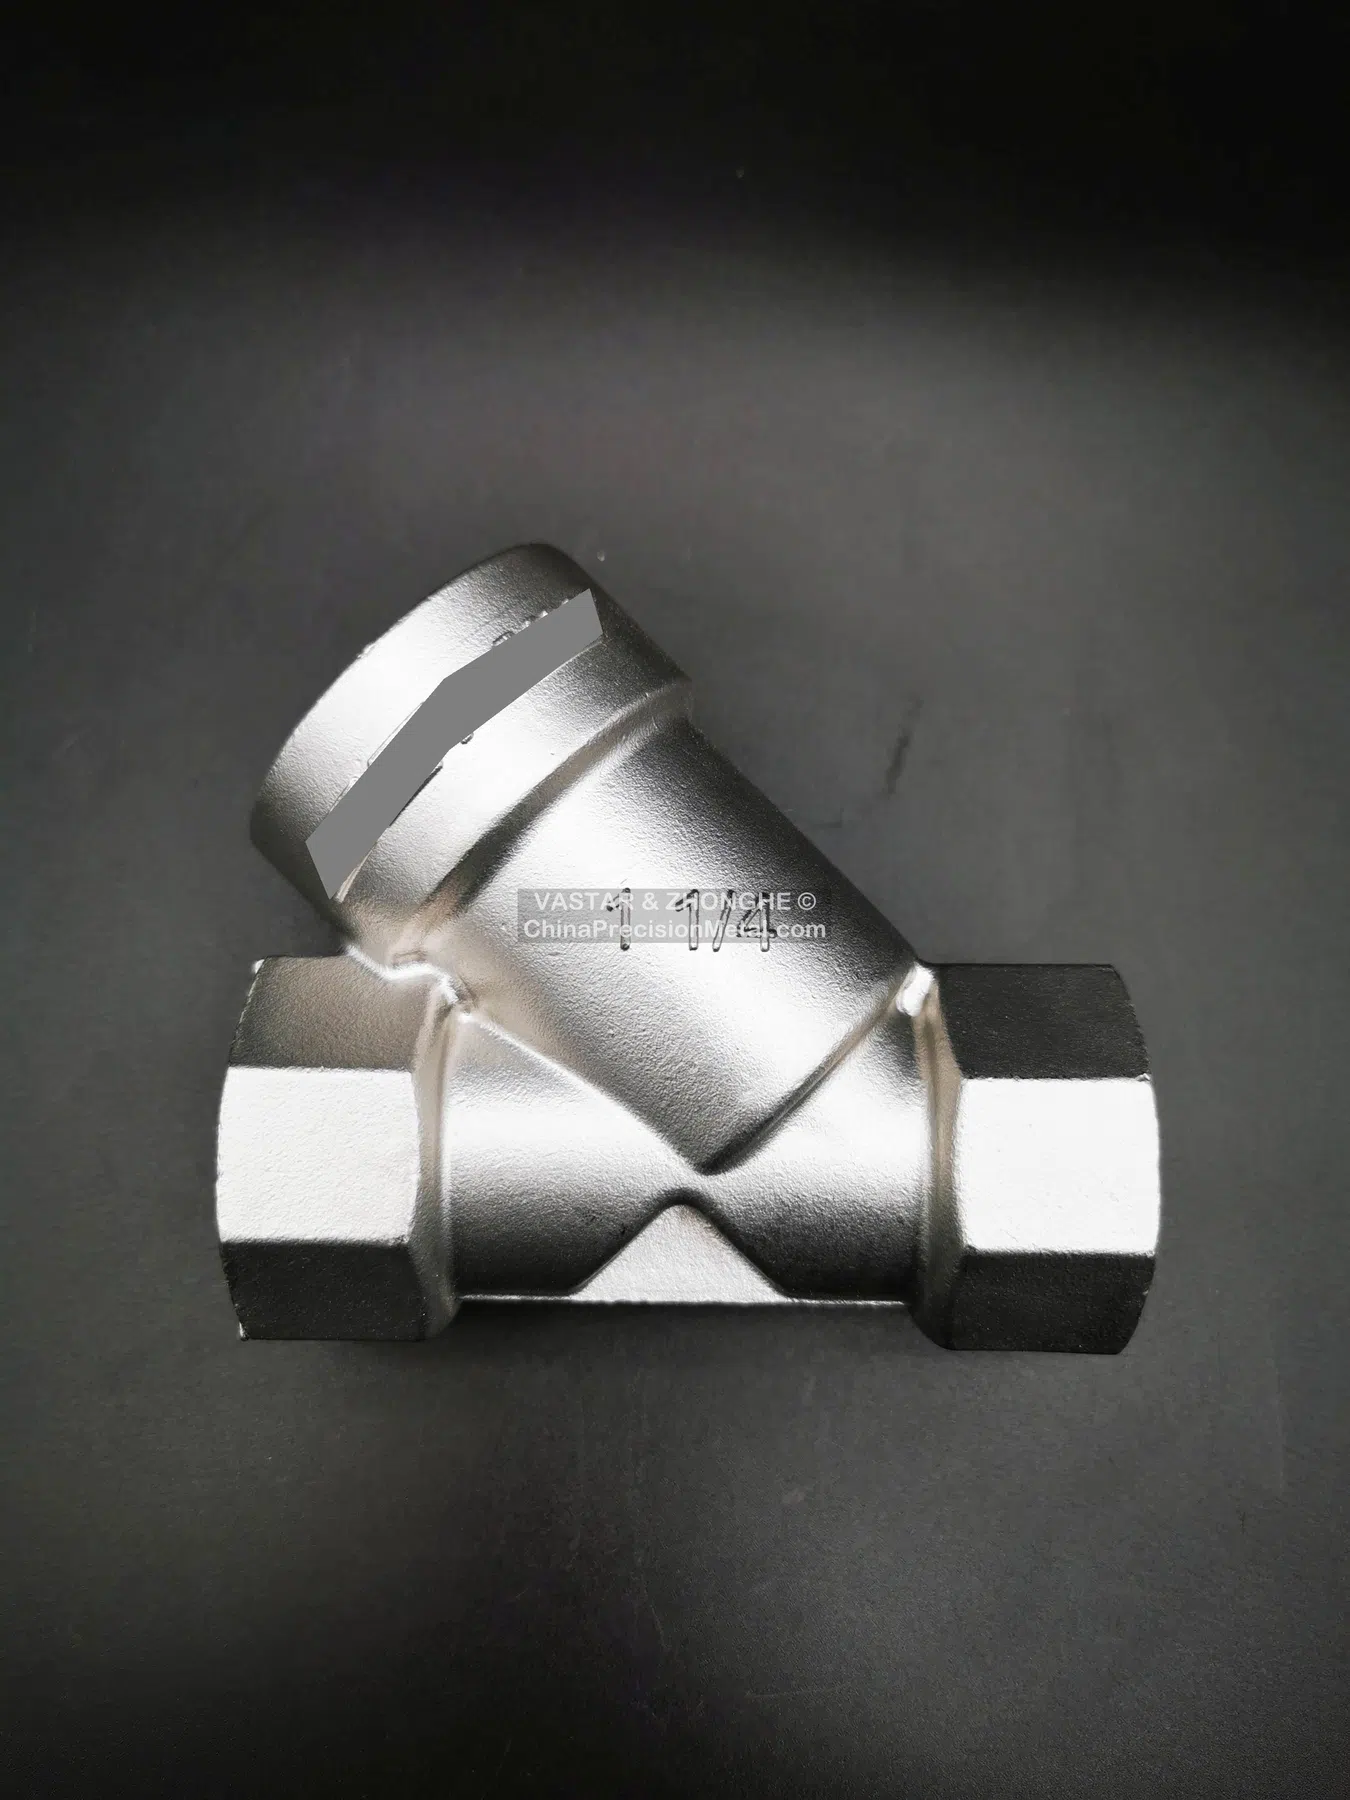
Bauteilherausforderung
Ein Druckventilgehäuse enthält eine definierte Druckgrenze sowie bearbeitete Sitze, Spindelbohrungen, Anschlüsse, Gewinde oder Flanschflächen. In den Bereichen, die nach der Bearbeitung verbleiben, muss gesundes Metall vorhanden sein. Wenn ein Werkzeug in einer lokalen Massestelle viel Material abträgt, können innere Unregelmäßigkeiten Teil der endgültigen Dicht- oder Druckfläche werden.
Ventil- und Durchflussregelkomponenten in unserem bestehenden Portfolio belegen die relevante Bauteilfamilie. Die genaue Kundengeometrie, der Druck und die Abnahmedaten bleiben jedoch projektspezifisch.
Prioritäten der Prozessplanung
- Gesamte Druckgrenze im DFM markieren
- Abrupte Querschnittswechsel und lokale Massestellen vermeiden
- Anschnitt und Speiser mit kritischen Bearbeitungszonen abstimmen
- Zulässigkeit von Schweißreparatur oder Imprägnierung festlegen
- Reihenfolge von Wärmebehandlung, Bearbeitung, Reinigung, ZfP und Druckprüfung definieren
Bearbeitungs- und Prüfroute
Die ersten Operationen schaffen stabile Bezüge für Anschlusspositionen, Dichtsitze und Spindelausrichtung. Schnittbedingungen und Spannung sollen Verzug der Druckgrenze minimieren. Die Maßprüfung kontrolliert die Beziehungen zwischen Bohrungen, Sitzen und Flächen; Eindring-, Ultraschall- oder andere Prüfungen können gemäß Zeichnung zugeordnet werden.
Hydrostatische Prüfung wird im Allgemeinen bevorzugt, sofern die Spezifikation dies zulässt, weil die gespeicherte Energie geringer ist. Pneumatische Prüfung kann für höhere Empfindlichkeit gegenüber Gasleckage oder zur Simulation des Einsatzfalls gewählt werden, erfordert jedoch geeignete Vorrichtungen, Schutzmaßnahmen und Verfahren. Der Prüfzustand sollte dem Lieferzustand entsprechen, normalerweise nach Endbearbeitung und Reinigung.
Nützliche RFQ-Angaben
Auslegungsdruck, Prüfdruck, Prüfmedium, Haltezeit, Leckkriterium, Druckgrenzenzeichnung, Werkstoffnorm, ZfP-Stufe, Reparaturpolitik, kritische Dichtmaße und Jahresmenge.