
Leitfaden im Überblick
Wofür dieser Leitfaden gedacht ist
„CNC-Bearbeitung“ ist als Beschaffungsspezifikation zu breit. Das reale Problem kann sein: ein Feingussteil fertig zu bearbeiten, eine zweite Quelle für ein Schmiedeteil zu qualifizieren, koaxiale Bohrungen an einem Rotorteil stabil zu halten, Dichtflächen eines Ventilkörpers zu kontrollieren oder viele Teilenummern in kleinen Wiederhollosen zu fertigen.
Dieser Leitfaden strukturiert CNC nach diesen Entscheidungen. Ziel sind wiederholbare Fertigteile, nicht nur Maschinenstunden.
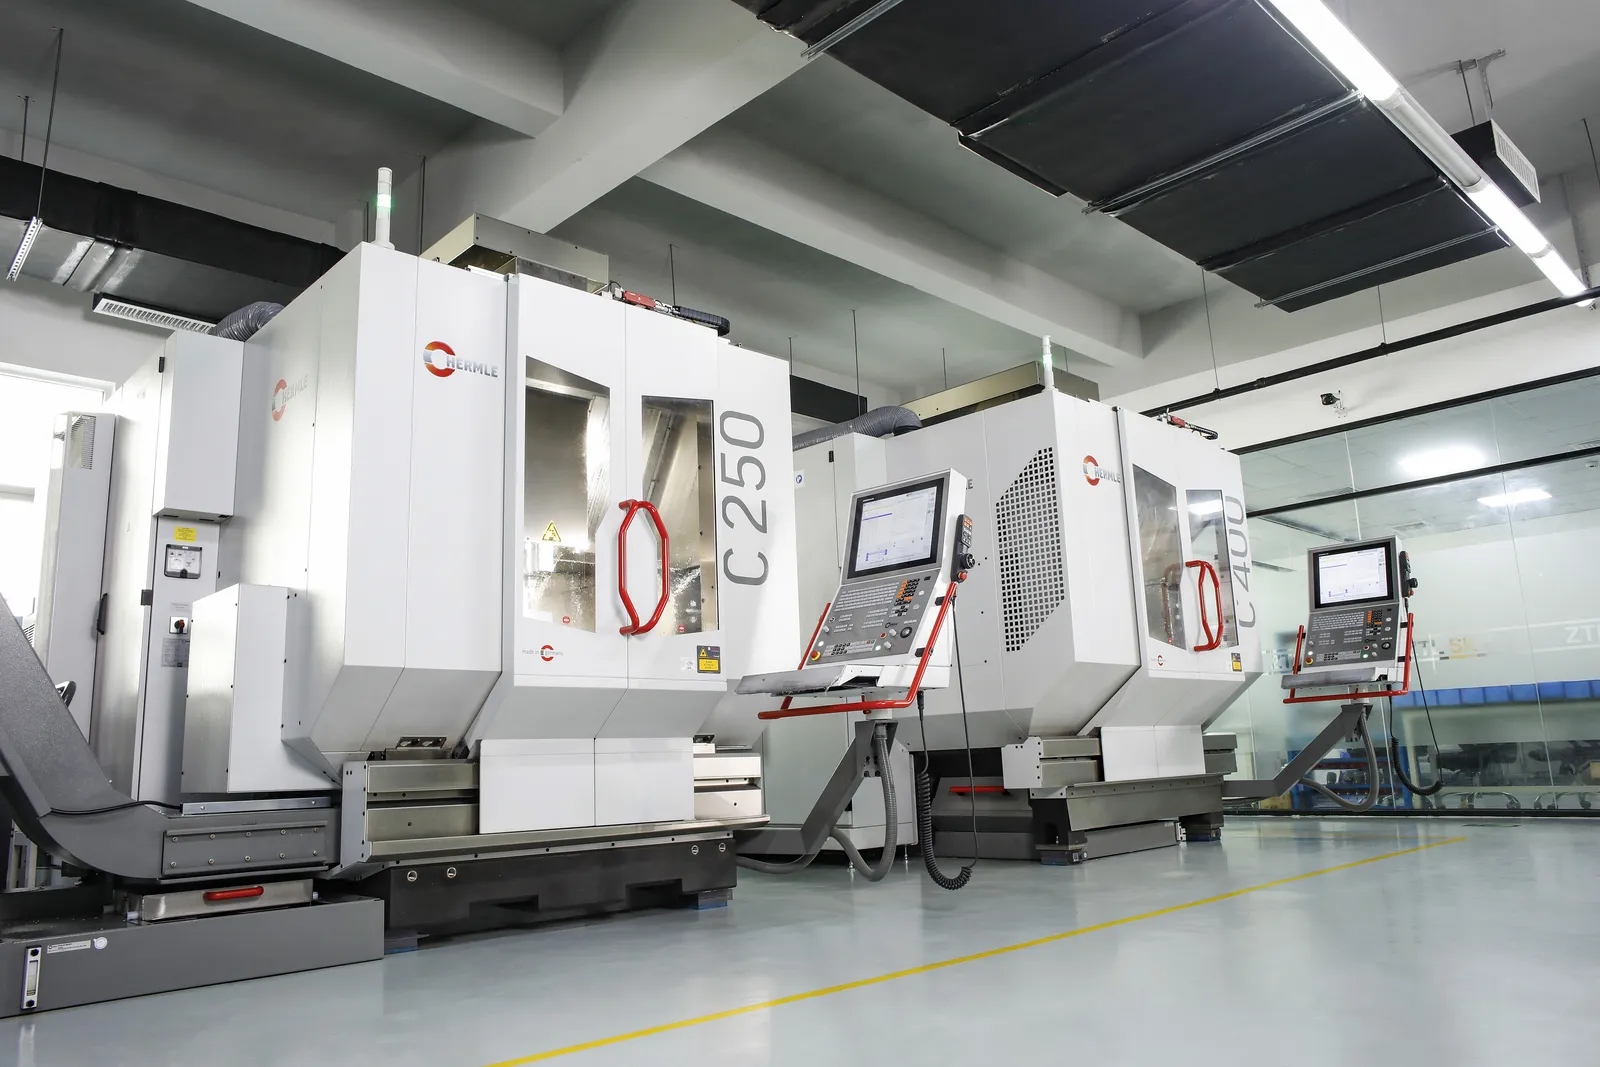
China Precision Metal verfügt aktuell über 40+ CNC-Maschinen für Drehen, Fräsen, Turn-Mill, HMC, VMC sowie 3-, 4- und 5-Achs-Bearbeitung. Hinzu kommen Schleifen, Bohren/Gewinden, Senkerodieren und Drahterodieren. Ein Schwerpunkt ist die Bearbeitung von Guss- und Schmiedeteilen, vollständig bearbeitete Gussteile, HMLV, Zweitquelle und Kapazitätsentlastung.
Passende technische Nachweise und Projektbeispiele: Schnelle Alternativfertigung & lokale Nacharbeit | Reverse Engineering & 3D-gedrucktes Montagemuster
CNC in einer Entscheidungsmatrix
| Einkaufsfrage | Typischer Ansatz |
|---|---|
| Überwiegend rotationssymmetrisch? | Drehen oder Turn-Mill prüfen |
| Viele prismatische Seiten/Merkmale? | VMC/HMC/Mehrachs je nach Zugriff und Volumen |
| Komplex, aber near-net gießbar? | Guss + CNC gegen Vollmaterial vergleichen |
| Rohteil ist Schmiedeteil? | Aufmaß, Zunder, Verzug und Bezugszustand vor Prozessfestlegung prüfen |
| Nur wenige Maße wirklich kritisch? | CTQ eng tolerieren, allgemeine Maße wirtschaftlich halten |
| Viele kleine Abrufe im Jahr? | Jahresvolumen + Abrufgröße nennen; HMLV/Stocking einplanen |
| Zweitquelle? | Rohteil, Revision, Prüfmerkmale und bekannte Risiken mitliefern |
Bearbeitungsroute planen
Mit der Rohteilform beginnen
Ein CNC-Fertigteil kann starten als:
- Stange/Rohr;
- Platte/Billet;
- Feingussteil;
- Schmiedeteil;
- anderes Near-Net-Shape-Gussteil;
- kundenseitig bereitgestelltes Halbzeug.
Die Rohteilwahl ist einer der größten Kostentreiber. Vollmaterial vermeidet Guss-/Schmiedewerkzeug, kann bei komplexen Stahl- oder Edelstahlteilen aber viel Material und Zykluszeit verschwenden.
Near-Net-Shape reduziert Zerspanung, benötigt dafür Upstream-Prozesskontrolle.
Die wichtigsten CNC-Verfahren verstehen
Drehen
Geeignet für Durchmesser, Schultern, Nuten, Gewinde, Bohrungen und Planflächen mit gemeinsamer Rotationsachse.
Fräsen
Für prismatische Flächen, Taschen, Schlitze, Lochbilder und Konturen in mehreren Orientierungen.
Turn-Mill
Kombiniert Dreh- und Fräsmerkmale und kann Übergaben zwischen Maschinen reduzieren.
VMC/HMC
Vertikale und horizontale Bearbeitungszentren werden nach Geometrie, Vorrichtung, Spanabfuhr, Palettenkonzept und Serienbedarf gewählt.
4-/5-Achs
Zusätzliche Achsen verbessern Zugriff und können Aufspannungen reduzieren. Sie sind nicht automatisch günstiger. Wenn eine robustere 3-/4-Achs-Route die Funktion erfüllt, kann sie wirtschaftlicher sein.
EDM und Schleifen
Drahterodieren, Senkerodieren und Schleifen ergänzen die Zerspanung für spezielle Geometrien, harte Zustände oder Finish-Anforderungen.
Nach Aufspannungen konstruieren
Jede neue Orientierung erzeugt eine neue Bezugs- und Spannsituation. DFM sollte fragen:
- Wie viele Aufspannungen sind wirklich nötig?
- Welcher Bezug wird zuerst erzeugt?
- Können CTQ-Merkmale in einer Aufspannung bearbeitet werden?
- Gibt es stabile Spannflächen?
- Haben Werkzeug und Halter realen Zugang?
- Kann gemessen/antastet werden?
- Ist das Bauteil steif genug gegen Spann- und Schnittkräfte?
Weniger Aufspannungen sind oft gut, aber ein unnötig komplexes Einspannkonzept ist nicht automatisch besser.
Bezugsstrategie als Basis der Wiederholbarkeit
Bei Guss- und Schmiederohteilen ist der Bezug besonders wichtig, weil das Rohteil stärker variiert als Präzisionshalbzeug.
Sinnvolle Regeln:
- stabile A/B/C-Bezüge früh festlegen;
- präzise Fertigmerkmale nicht unnötig von unkontrollierten Rohflächen abhängig machen;
- bei Bedarf Bezugs-Pads zuerst bearbeiten;
- kritische koaxiale und Dichtbeziehungen mit möglichst wenigen Bezugswechseln fertigen;
- Prüf- und Fertigungsbezüge funktional aufeinander abstimmen.
Siehe Gussteile für CNC auslegen.
Vorrichtung und Spannen sind Teil der Prozesskonstruktion
Auch eine sehr präzise Maschine kann ein instabil gespanntes Teil nicht zuverlässig fertigen.
Zu berücksichtigen sind:
- Anlage- und Spannflächen;
- Bauteilsteifigkeit;
- Dünnwandverzug;
- Guss-/Schmiedeschwankung;
- Schnittkraftrichtung;
- Spanabfuhr;
- Poka-Yoke;
- Werkzeug-/Tasterzugang;
- Kennzeichnung und Lagerung von Wiederholvorrichtungen.
Bei HMLV ist eine schnell wiederauffindbare und reproduzierbare Vorrichtung oft wertvoller als eine nur für ein einziges Großlos optimierte Lösung.
Toleranzen, Merkmalsauslegung und Oberflächenanforderungen
Toleranzen nur dort eng, wo Funktion es verlangt
Sehr enge Toleranzen können erfordern:
- stabileren Materialzustand;
- zusätzliche Vor-/Feinbearbeitung;
- kleinere Schnitte und mehr Korrektur;
- bessere Temperaturkontrolle;
- robustere Vorrichtungen;
- mehr Prüfung;
- geringere Prozessausbeute.
Sinnvoll ist die Trennung in:
- CTQ-Funktionstoleranzen;
- Pass-/Montagetoleranzen;
- allgemeine Fertigungsmaße;
- Referenzmaße.
Wenn eine Toleranz Dichtung, Lager, Ausrichtung oder Bewegung beeinflusst, ist sie funktional. Wenn sie nur aus CAD-Dezimalstellen stammt, sollte sie überprüft werden.
GD&T soll Funktion ausdrücken
Position, Ebenheit, Rechtwinkligkeit, Parallelität, Rundlauf oder Profil können funktionale Beziehungen klarer ausdrücken als Kettenmaße.
Die Zeichnung sollte klar machen:
- Funktionsbezüge;
- Feature-Control-Logik;
- welche Merkmale berichtet werden;
- ob Materialzustandsmodifikatoren beabsichtigt sind;
- wie das Merkmal in der Baugruppe funktioniert.
Unklare GD&T-Definitionen müssen vor Serienstart geklärt werden.
Bohrungen, Innenbohrungen und Gewinde im Kontext spezifizieren
Ein Durchgangsloch ist nicht dasselbe wie eine tiefe Querbohrung, Lagerbohrung oder druckführende Gewindebohrung.
Zu klären sind:
- durchgehend/blind;
- Bodenform;
- Gewindenorm/-klasse und Eingriffslänge;
- Senkung/Gegenbohrung;
- Rundheit/Zylindrizität bei Funktionsbohrungen;
- Grat an Querbohrungen;
- Dichtgewinde oder Dichtfläche;
- Prüfmittel/Report.
Kleine kosmetische Fasen müssen nicht überall modelliert werden, wenn eine sinnvolle Entgrat-/Kantenbruchangabe genügt.
Innenradien, Taschen und Werkzeugzugang
Rotierende Werkzeuge erzeugen Innenradien. Tiefe schmale Taschen erfordern lange Werkzeuge mit geringerer Steifigkeit.
Zu berücksichtigen:
- ausreichende Innenradien;
- realisierbarer Werkzeugdurchmesser;
- Tiefe/Breite;
- Spanabfuhr;
- Prüfbarkeit;
- Freiraum für Werkzeughalter.
Eine in CAD einfache Tasche kann in der Fertigung mehrere Werkzeuglängen, Sonderwerkzeuge oder Mehrachszugriff benötigen.
Dünnwand und Verzug
Dünne Wände reagieren auf Spannkraft, Schnittkraft, Restspannung und Wärme. Besonders kritisch sind Edelstahl, große Ringe, dünne Flansche, wärmebehandelte Gussteile und Bauteile mit viel Materialabtrag.
Strategien können sein:
- temporäres Stützmaterial;
- Grob-/Halbfein-/Feinbearbeitung;
- ausgewogener Materialabtrag;
- weichere/verteilte Spannung;
- Spannungsstabilisierung zwischen Operationen;
- Prüfung nach Entspannen, wenn der freie Zustand relevant ist.
Wenn die Baugruppe das Teil im eingebauten Zustand gezielt zwängt, sollte keine Freizustands-Ebenheit festgelegt werden, ohne die funktionale Montage zu berücksichtigen.
Rauheit an die Funktion koppeln
Feine Rauheit kann nötig sein für:
- O-Ring-/Dichtflächen;
- Lager-/Buchsenpassungen;
- Gleitflächen;
- hygienische Reinigbarkeit;
- ermüdungssensible Flächen;
- Optik.
Andere Flächen benötigen nur einen normalen Bearbeitungszustand und gratfreie Kanten.
Ein einziger sehr feiner Ra-Wert für das ganze Teil ist oft unnötig teuer.
Werkstoffe, Rohteile und Prozessfolge
Werkstoff beeinflusst den Bearbeitungsweg
Die genaue Qualität und der Zustand gehören in die RFQ.
Austenitischer Edelstahl
Typisch für Pumpen, Armaturen und Hygieneteile. Kaltverfestigung, Wärme und Gratbildung verlangen passende Werkzeug- und Schnittstrategie.
Duplex / Super Duplex
Höhere Festigkeit und Korrosionsanforderungen machen Werkstoffzustand, Wärmebehandlung und ggf. Ferrit-/Materialprüfung wichtig.
17-4PH
Der geforderte Endzustand beeinflusst Härte und Bearbeitungsreihenfolge.
Kohlenstoff-/legierte Stähle
Zerspanbarkeit variiert mit Qualität, Härte und Wärmebehandlung. Guss-/Schmiederohteile bringen zusätzlich Zunder und Aufmaßvariation mit.
Nickelbasislegierungen
Werkzeugbelastung und Wärme können Zyklus und Werkzeugkosten dominieren. Unnötige tiefe Taschen und übermäßiges Aufmaß sollten vermieden werden.
Aluminium, Messing und weitere Metalle
Oft gut bearbeitbar, aber exakte Qualität/Zustand bleiben wichtig.
Wir bearbeiten außerdem ausgewählte technische Kunststoffe und Hartgummi, deren Wärme- und Steifigkeitsverhalten andere Toleranzerwartungen verlangt.
Gussteile bearbeiten: Rohteil zuerst beherrschen
Bei bearbeiteten Gussteilen treffen zwei Prozessfähigkeiten aufeinander. Das Gussteil muss brauchbares Aufmaß und stabile Bezüge liefern, die CNC muss daraus die Funktionsschnittstellen erzeugen.
Zu prüfen sind:
- Gussmaßvariation;
- Wärmebehandlungsverzug;
- Anschnitt-/Schleifzonen;
- Bezugs-Pads;
- lokales Aufmaß;
- Druckgrenze;
- Risiko freigelegter Untergrundanzeigen;
- Spannzugang;
- Endzustandsprüfung.
Ein Preisvergleich nur auf Rohgussbasis ist unvollständig, wenn Lieferanten unterschiedliche Bearbeitungsausbeuten oder Aufmaßstrategien haben.
Siehe Bearbeitete Gussteile und Bearbeitungsaufmaß.
Schmiedeteile: tatsächlichen Rohteilzustand kennen
Bei Schmiedeteilen sind zu berücksichtigen:
- Grat/Trennfuge;
- Aufmaßschwankung;
- Zunder;
- Wärmebehandlungsverzug;
- Schmiedeschrägen;
- Bezugsflächen;
- verfügbares Material an kritischen Flächen/Bohrungen.
Für Zweitquelle sollte eine separate Schmiederohteilzeichnung mitgeliefert werden, falls sie existiert.
Vollmaterial: kein Werkzeug, aber nicht automatisch niedrigste Kosten
Vollmaterial ist stark bei Prototypen, häufigen Änderungen und einfachen Teilen. Bei komplexen Stahl-/Edelstahlteilen sollte jedoch gerechnet werden:
Bei einem komplexen Stahl- oder Edelstahlteil sollte der Käufer jedoch Folgendes berechnen:
- Materialabtragsverhältnis;
- Schruppzeit;
- Werkzeugverschleiß;
- Spanwert vs Rohmaterialwert;
- Anzahl Aufspannungen;
- möglicher Nutzen eines Near-Net-Rohteils.
Der günstigste Prozess für 5 Teile kann ein anderer sein als für 500 wiederkehrende Teile pro Jahr.
Wärmebehandlung und Bearbeitungsfolge
Wärmebehandlung ändert Härte und Dimensionen. Eine Route kann z. B. umfassen:
- Vorbearbeitung;
- Wärmebehandlung;
- Stabilisierung/Richten;
- Fertigbearbeitung kritischer Merkmale;
- finale Oberfläche/Prüfung.
Der Endzustand muss klar spezifiziert sein.
Endzustand, Qualität und Prüfung
Entgraten, Markieren, Richten und kontrollierte Reparatur
Mögliche Sekundäroperationen:
Mögliche nachgelagerte Arbeitsgänge sind:
- Entgraten/Kantenbruch;
- Laser-/mechanische Kennzeichnung;
- Reinigung;
- Richten geeigneter Teile;
- statisches/dynamisches Wuchten geeigneter Rotorteile;
- kontrollierte Laserschweißreparatur zulässiger Gussbereiche;
- Strahlen, Polieren, Passivieren, Elektropolieren;
- Montage/Subassembly.
Sensible Sicht-, Kennzeichnungs- oder Reparaturzonen sollten auf der Zeichnung definiert sein.
Druckgrenzen im fertigen Zustand validieren
Zerspanung kann eine vorher geschlossene Untergrundanzeige öffnen. Wenn Bearbeitung die Druckwand oder Dichtfläche erzeugt, sollte die Druck-/Leckprüfung im relevanten Fertigzustand liegen.
RFQ-Angaben:
- Betriebsmedium;
- Testmedium;
- Druck/Vakuum;
- Haltezeit;
- zulässige Leckage/Abfall oder Pass/Fail;
- Teststufe;
- Stichprobe;
- Dokumentation.
Siehe Druck- & Dichtheitsprüfung und Leckdichte Guss- & CNC-Bauteile.
Prüfstrategie passend zum Merkmal
Mögliche Methoden:
Typische Methoden sind:
- Messschieber/Mikrometer für allgemeine Maße;
- Innenmessgeräte/Funktionslehren;
- CMM für bezugsbezogene Geometrie;
- Rauheitsmessung;
- Härte/Werkstoffprüfung;
- Wuchten bei Rotorteilen;
- Druck-/Lecktest;
- FAI oder definierter Maßbericht.
Unsere Kernressourcen umfassen Hexagon- und Mitutoyo-CMMs. Siehe Prüfausrüstung.
Messmethode mit Zeichnungsintention abstimmen
Unstimmigkeiten entstehen oft, weil Lieferant und Kunde dasselbe Merkmal unterschiedlich messen. Vor Serienstart sollte klar sein:
- Bezugs-Simulation;
- freier oder gespannter Zustand;
- CMM-Antaststrategie;
- Rauheitsrichtung/-ort;
- Gewindelehre;
- temperaturkritische Merkmale;
- 100%-Prüfung, Stichprobe oder Prozessfähigkeitsüberwachung.
Die Prüfplanung ist Teil der Fertigungsplanung und keine nachträglich an die Bearbeitung angehängte Aktivität.
Kosten, Kapazität und Lieferplanung
CNC-Kostentreiber
Wesentliche Treiber:
- Werkstoff/Rohteil;
- Materialabtrag;
- Aufspannungen;
- Maschinen-/Achsbedarf;
- Zykluszeit;
- Werkzeugverschleiß/Sonderwerkzeuge;
- Vorrichtung und Umrüstzeit;
- enge Toleranzen;
- Entgraten/Reinigung;
- Prüf-/Reportingumfang;
- Oberfläche/Funktionstest;
- Ausschussrisiko später, wertvoller Prozessschritte;
- Losgröße und Wiederholumrüstung.
Eine eingesparte Aufspannung kann wirtschaftlich wichtiger sein als eine kleine Materialeinsparung.
HMLV braucht Prozessgedächtnis
Bei vielen Teilenummern und kleinen Wiederhollosen muss der Lieferant Monate später zuverlässig wieder starten können.
Dafür braucht es:
- revisionsgesteuerte CNC-Programme;
- Vorrichtungsidentifikation/-lagerung;
- Werkzeuglisten und Offsets;
- Setup-Sheets/Arbeitsanweisungen;
- Prüfplan und Historie;
- First-off-Verifikation nach Umrüstung;
- Material-/Losrückverfolgbarkeit.
Unsere Bearbeitungsroute ist sowohl für industrielle HMLV-Programme als auch für reguläre Serienproduktion ausgelegt.
Jahresvolumen wichtiger als nur die erste Losgröße
Wenn ein Käufer nur „25 Stück“ nennt, kann der Lieferant nicht erkennen, ob es sich handelt um:
- einen Prototyp;
- einmaligen Ersatz- oder Wartungsbedarf;
- den ersten Abruf eines Programms mit 1.000 Stück Jahresbedarf;
- eine SKU unter 50 HMLV-Teilenummern.
Das Jahresvolumen beeinflusst Vorrichtungsinvestition, Werkzeugplanung, Fertigungslos und Bevorratung. Wenn bekannt, immer Jahresvolumen + erwartete Abrufgröße angeben.
VMI/JIT und lokaler Bestand
Das wirtschaftliche Bearbeitungslos kann größer sein als der Kundenverbrauch. VMI/Sicherheitsbestand/Rahmenauftrag kann diese Größen trennen.
Wir unterstützen projektspezifisch VMI, Sicherheitsbestand, Rahmenauftrag, Lagerbevorratung mit Abruf, Kanban und JIT über Lagerarrangements in USA, Europa und China. Siehe VMI / JIT / Bevorratung.
Zweitquelle: Route statt nur Preis qualifizieren
Bewertet werden sollten:
- exakte Zeichnungsrevision;
- Rohteil/Werkstoffzustand;
- Bezugs-/Vorrichtungskonzept;
- CTQ;
- Prüfberichtformat;
- Oberflächen-/Druckanforderung;
- bekannte historische Fehlerbilder;
- Jahresmenge/Abruf.
Implizites Prozesswissen des bisherigen Lieferanten muss in Zeichnung, Control Plan oder Qualifikationsmuster überführt werden.
Make-or-Buy und Kapazitätsentlastung
Externes CNC-Sourcing hat meist zwei Ziele:
- strategische externe Fertigung / Zweitquelle;
- Kapazitätsentlastung, wenn interne Maschinen ausgelastet sind.
Die technischen Eingangsdaten sind ähnlich, das wirtschaftliche Modell kann aber unterschiedlich sein. Bei langfristigem Outsourcing kann eine neue Vorrichtung oder Rohteilstrategie sinnvoll sein.
Lieferantenqualifizierung, RFQ und Einkaufsfragen
Ein CNC-Angebot eines Zweitlieferanten muss Rohteilzustand, erste Aufspannung, Bezugsflächen, funktionskritische Merkmale und Prüfunterlagen benennen. ISO 1101:2017 regelt die geometrische Toleranzangabe; ISO 21920-2:2021 definiert Kenngrößen der Profiloberfläche. Beide belegen weder die Fertigungsfähigkeit eines Betriebs noch ersetzen sie eine vermessene Erstmusterprüfung. Alle Anbieter benötigen denselben Zeichnungsstand und Lieferumfang.
Fragen zur CNC-Lieferantenqualifizierung
- Welche Maschinen/Achsen stehen im relevanten Werk tatsächlich zur Verfügung?
- Werden regelmäßig Guss-/Schmiederohteile bearbeitet?
- Wie werden Programme, Vorrichtungen und Revisionen für Wiederholteile kontrolliert?
- Welche CMM-/Prüfressourcen sind vorhanden?
- Wie werden schwierige Werkstoffe und Wärmebehandlungszustände gehandhabt?
- Können Oberfläche, Drucktest und Montage integriert werden?
- Wie werden Abweichungen, zulässige Reparaturen und Rückverfolgbarkeit geregelt?
- Passt der Lieferant zu HMLV/Zweitquelle?
- Reicht die Kapazität für das Jahresprogramm?
- Kann VMI/Stocking den Abruf verkürzen?
Siehe Lieferantenqualifizierung.
Vollständige CNC-RFQ
Bitte senden:
- natives 3D;
- freigegebene 2D-Zeichnung/Revision;
- exakter Werkstoff/Zustand;
- Rohteilform;
- Jahresvolumen/Abrufgröße;
- Bezüge/GD&T;
- Rauheit nach Fläche;
- Gewinde/Lehren;
- Wärmebehandlung/Härte;
- Beschichtung/Passivierung/Politur;
- Prüfberichte;
- Druck-/Leck-/Funktionstest;
- Kennzeichnung/Rückverfolgbarkeit;
- Verpackung/Reinheit;
- Second-Source-/Benchmark-Ziel;
- VMI/JIT/Stocking.
Häufige CNC-RFQ-Fehler
Nur nominales CAD
CAD zeigt Geometrie, nicht CTQ, Prüfanforderung, Werkstoffzustand oder Jahresvolumen.
„Hohe Präzision“ ohne Toleranzen
Der Lieferant braucht echte Toleranzen und Bezugslogik.
Rohteil verschweigen
Ein Gussteil unterscheidet sich grundlegend von einem gesägten Billet.
Nur Erstlos angeben
Vorrichtung und Werkzeug können dann für das Jahresprogramm falsch ausgelegt werden.
Rauheit überall überziehen
Feine Rauheit nur dort, wo Dichtung, Bewegung, Hygiene, Ermüdung oder Optik sie verlangt.
Entgraten und Sauberkeit ignorieren
Querbohrungen, Fluidkanäle und Hygieneteile können ausdrücklich definierte Entgrat- und Reinigungskriterien benötigen.
CNC vs Feinguss vs Schmieden
| Route | Typischer Fit | Kernfrage |
|---|---|---|
| CNC aus Vollmaterial | Prototyp, wenig Werkzeugbindung, einfache/mittlere Geometrie | Wie viel Material und Zyklus werden entfernt? |
| Feinguss + CNC | komplexer Stahl-/Legierungskörper + präzise Schnittstellen | Amortisiert Werkzeug die wiederkehrenden Einsparungen? |
| Schmieden + CNC | hohe mechanische Anforderungen | Wie viel Bearbeitung bleibt nach dem Schmieden? |
| Schweißen + CNC | große/modulare Struktur | Sind Verzug, Leckpfade und Arbeit beherrschbar? |
Sehr oft lautet die optimale Antwort: Near-Net-Shape für den Körper, CNC nur für die funktionskritischen Schnittstellen.
China Precision Metal – CNC-Fähigkeitsüberblick
| Fähigkeit | Aktueller veröffentlichter Umfang |
|---|---|
| CNC-Flotte | 40+ Maschinen |
| Maschinenrouten | Drehen, Fräsen, Turn-Mill, HMC, VMC, 3-, 4- und 5 Achsen |
| Marken | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Ergänzende Prozesse | Schleifen, Bohren/Gewinden, Senkerodieren, Drahterodieren |
| Rohteile | eigene Feingussteile, Kundenguss/-schmiedeteile, Stange/Billet, weitere vereinbarte Halbzeuge |
| Werkstoffe | breite industrielle Metallauswahl + ausgewählte technische Nichtmetalle |
| Prüfung | Hexagon + Mitutoyo CMM plus Werkstoff-/Rauheits-/Maßressourcen |
| Downstream | Oberfläche, Druck-/Lecktest, Wuchten, Markieren, Montage nach Spezifikation |
| Produktionsmodell | HMLV, Wiederhol-OEM, Zweitquelle, Kapazitätsentlastung, VMI/JIT/Stocking |
Die konkrete Maschinenwahl bleibt zeichnungs-, werkstoff- und mengenabhängig.
Reale Bauteilfamilien
Unser Fertigungsportfolio enthält Bearbeitungsbeispiele aus mehreren Bauteilfamilien:
- Pumpenkomponenten
- Ventilkörper
- Laufräder & Diffusoren
- Druckdichte Komponenten
- Hygienekomponenten
- Industriemaschinen-Komponenten
Diese Seiten sind aussagekräftiger als eine reine Maschinenliste, weil sie zeigen, welche Geometrien und fertigen Schnittstellen die Prozesskette tatsächlich liefern soll.
Häufige Einkaufsfragen
Senkt 5-Achs-Bearbeitung immer die Kosten?
Nein. Sie kann Aufspannungen reduzieren und bei komplexer Geometrie den Zugang verbessern, aber eine einfachere 3-/4-Achs-Route kann wirtschaftlicher sein, wenn sie die geforderten Beziehungen zuverlässig einhält.
Sollten alle Maße eng toleriert sein?
Nein. Enge Toleranzen sollten auf Merkmale beschränkt werden, die Passung, Dichtung, Ausrichtung, Bewegung oder eine andere Funktion bestimmen. Für die übrigen Merkmale sind wirtschaftliche Allgemeintoleranzen sinnvoller.
Können kundenseitig bereitgestellte Guss- oder Schmiedeteile bearbeitet werden?
Ja, nach Prüfung von Zeichnung und Rohteil. Für ein belastbares Angebot sollten Rohteilzustand, verfügbare Bezüge, Jahresvolumen und die Anforderungen an das Fertigteil angegeben werden.
Warum kann Bearbeitung bei einem Gussteil Leckage sichtbar machen?
Materialabtrag kann eine unter der Oberfläche liegende Unregelmäßigkeit anschneiden. Wenn die Bearbeitung die Druckgrenze beeinflusst, sollte die Leck- oder Druckprüfung im relevanten Fertigzustand stattfinden.
Welche Informationen verbessern die Angebotsgenauigkeit am stärksten?
Die Kombination aus 2D-Zeichnung + 3D-Modell + Werkstoff/Zustand + Ausgangsform + Jahresvolumen + kritischen Anforderungen liefert die beste Grundlage.
Unterscheidet sich HMLV von Prototyping?
Ja. HMLV bedeutet normalerweise wiederkehrende Fertigung über viele aktive Teilenummern und kleinere Lose. Dafür braucht es kontrollierte Programme, Vorrichtungen, Rüstinformationen und Prüfpläne, damit jeder Wiederholabruf zuverlässig fortgesetzt werden kann.
RFQ-Fazit
Eine gute CNC-RFQ definiert den gesamten Fertigungskontext: Rohteil, Werkstoffzustand, Bezüge, CTQ, Toleranzen, Oberfläche, Jahresmenge, Prüfung und Nacharbeit. Die Maschine selbst ist nur ein Teil dieses Systems.
Zeichnung und 3D-Modell an info@chinaprecisionmetal.com senden, um die Bearbeitungsroute prüfen zu lassen.
Technischer Entscheidungspunkt für OEM-Einkäufer
Die Wahl eines CNC-Fertigungswegs beginnt bei Zeichnungsreife und Rohmaterial: Für ein Eilteil kann Stangen- oder Plattenmaterial sinnvoll sein; komplexe Serienteile profitieren unter Umständen von einem endkonturnahen Guss mit Finishbearbeitung. Ein gedrucktes Reverse-Engineering-Muster prüft den Einbau, nicht Werkstoff oder Serienprozess.
Weg zur Konstruktionsprüfung
Keine pauschale Fertigungsgrenze wird zugesichert; Zeichnung, Legierung, Fertigungsweg und Norm müssen geprüft werden.
Weitere technische Entscheidung
Technische Referenz und Prüfumfang
Redaktionell aktualisiert am 15. Oktober 2026; kein namentlicher unabhängiger Prüfer wird behauptet. Zeichnung, Norm und vereinbartes Verfahren sind maßgeblich.