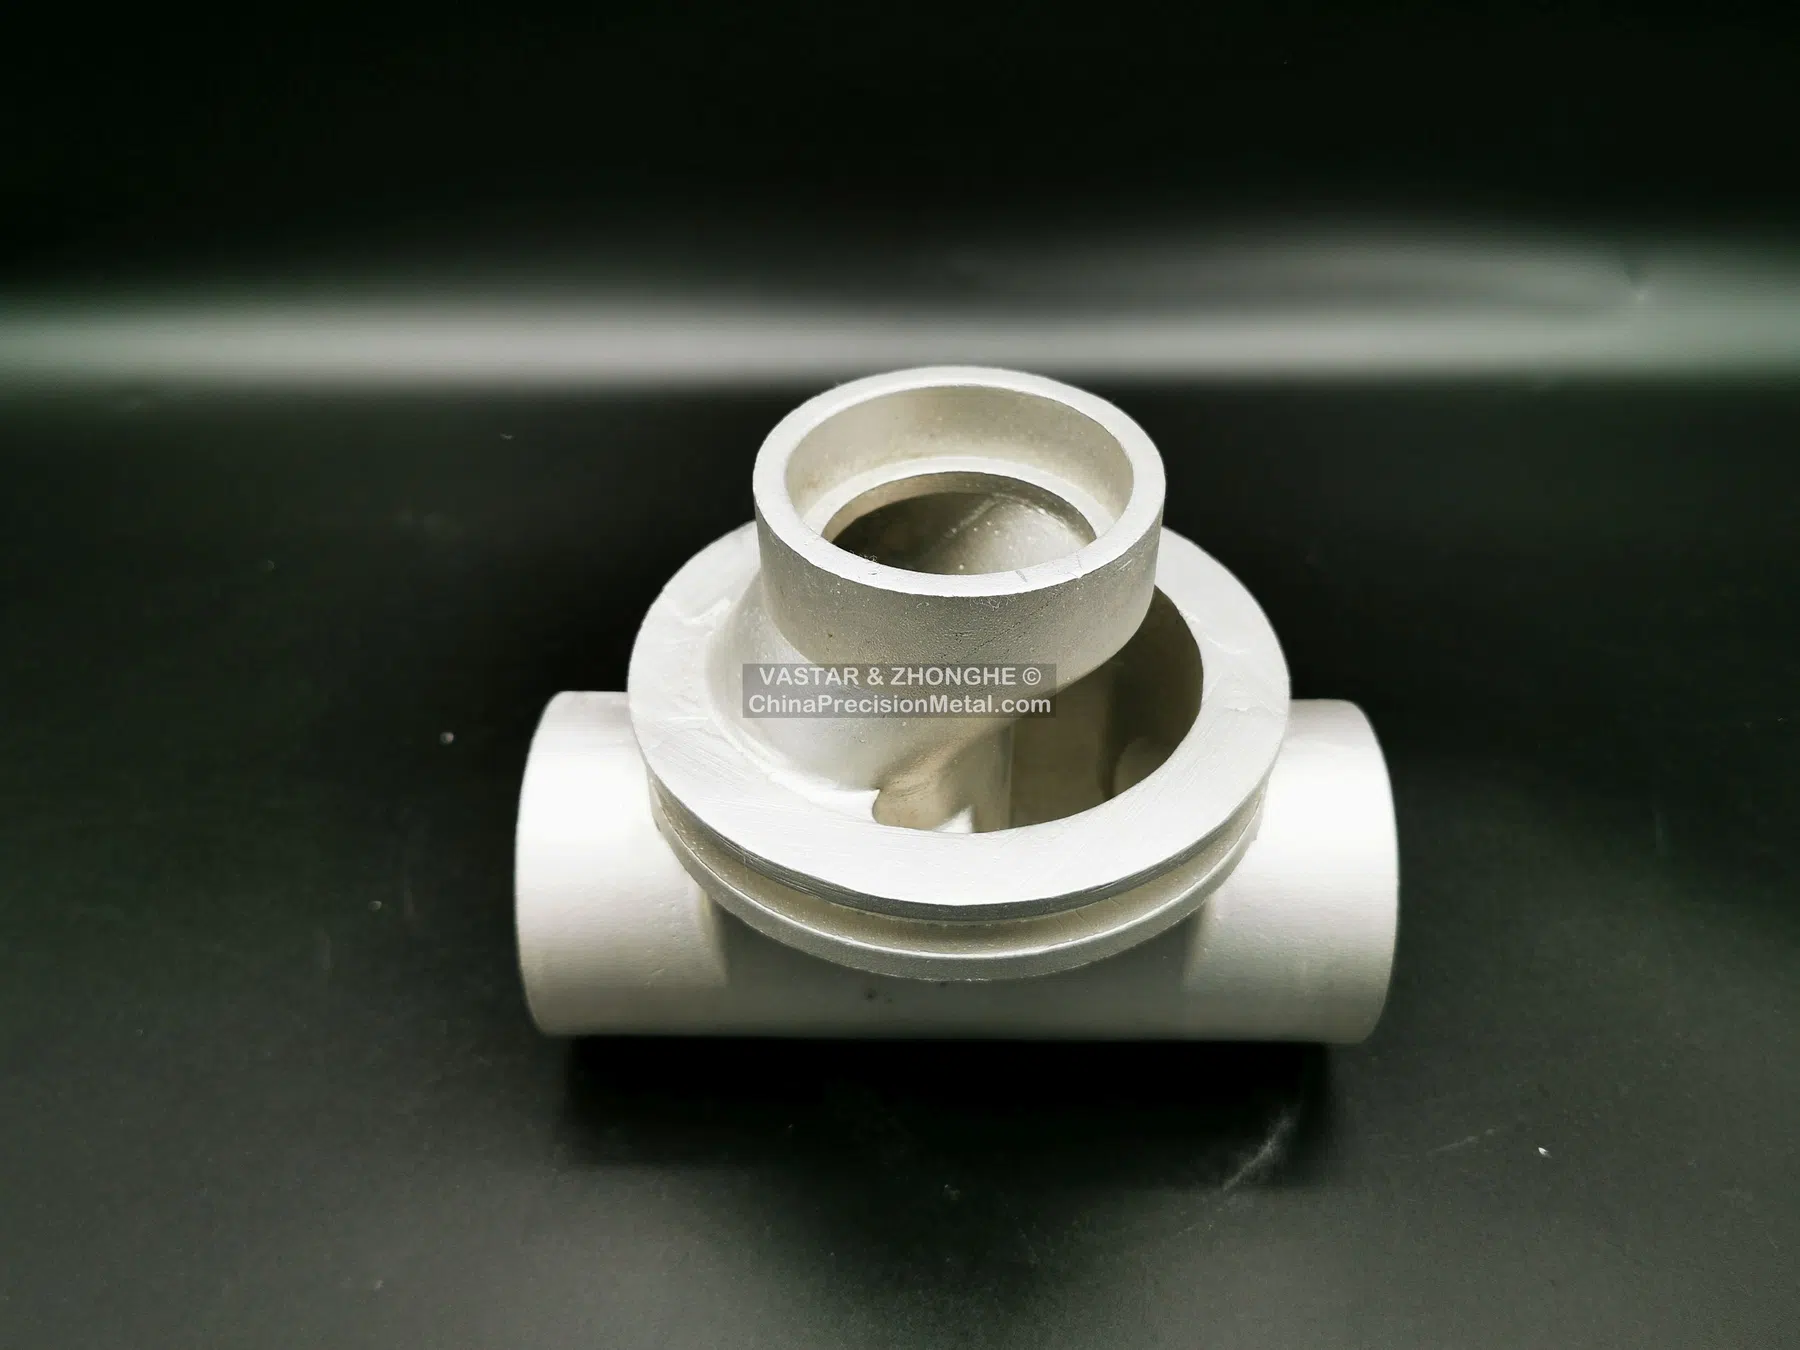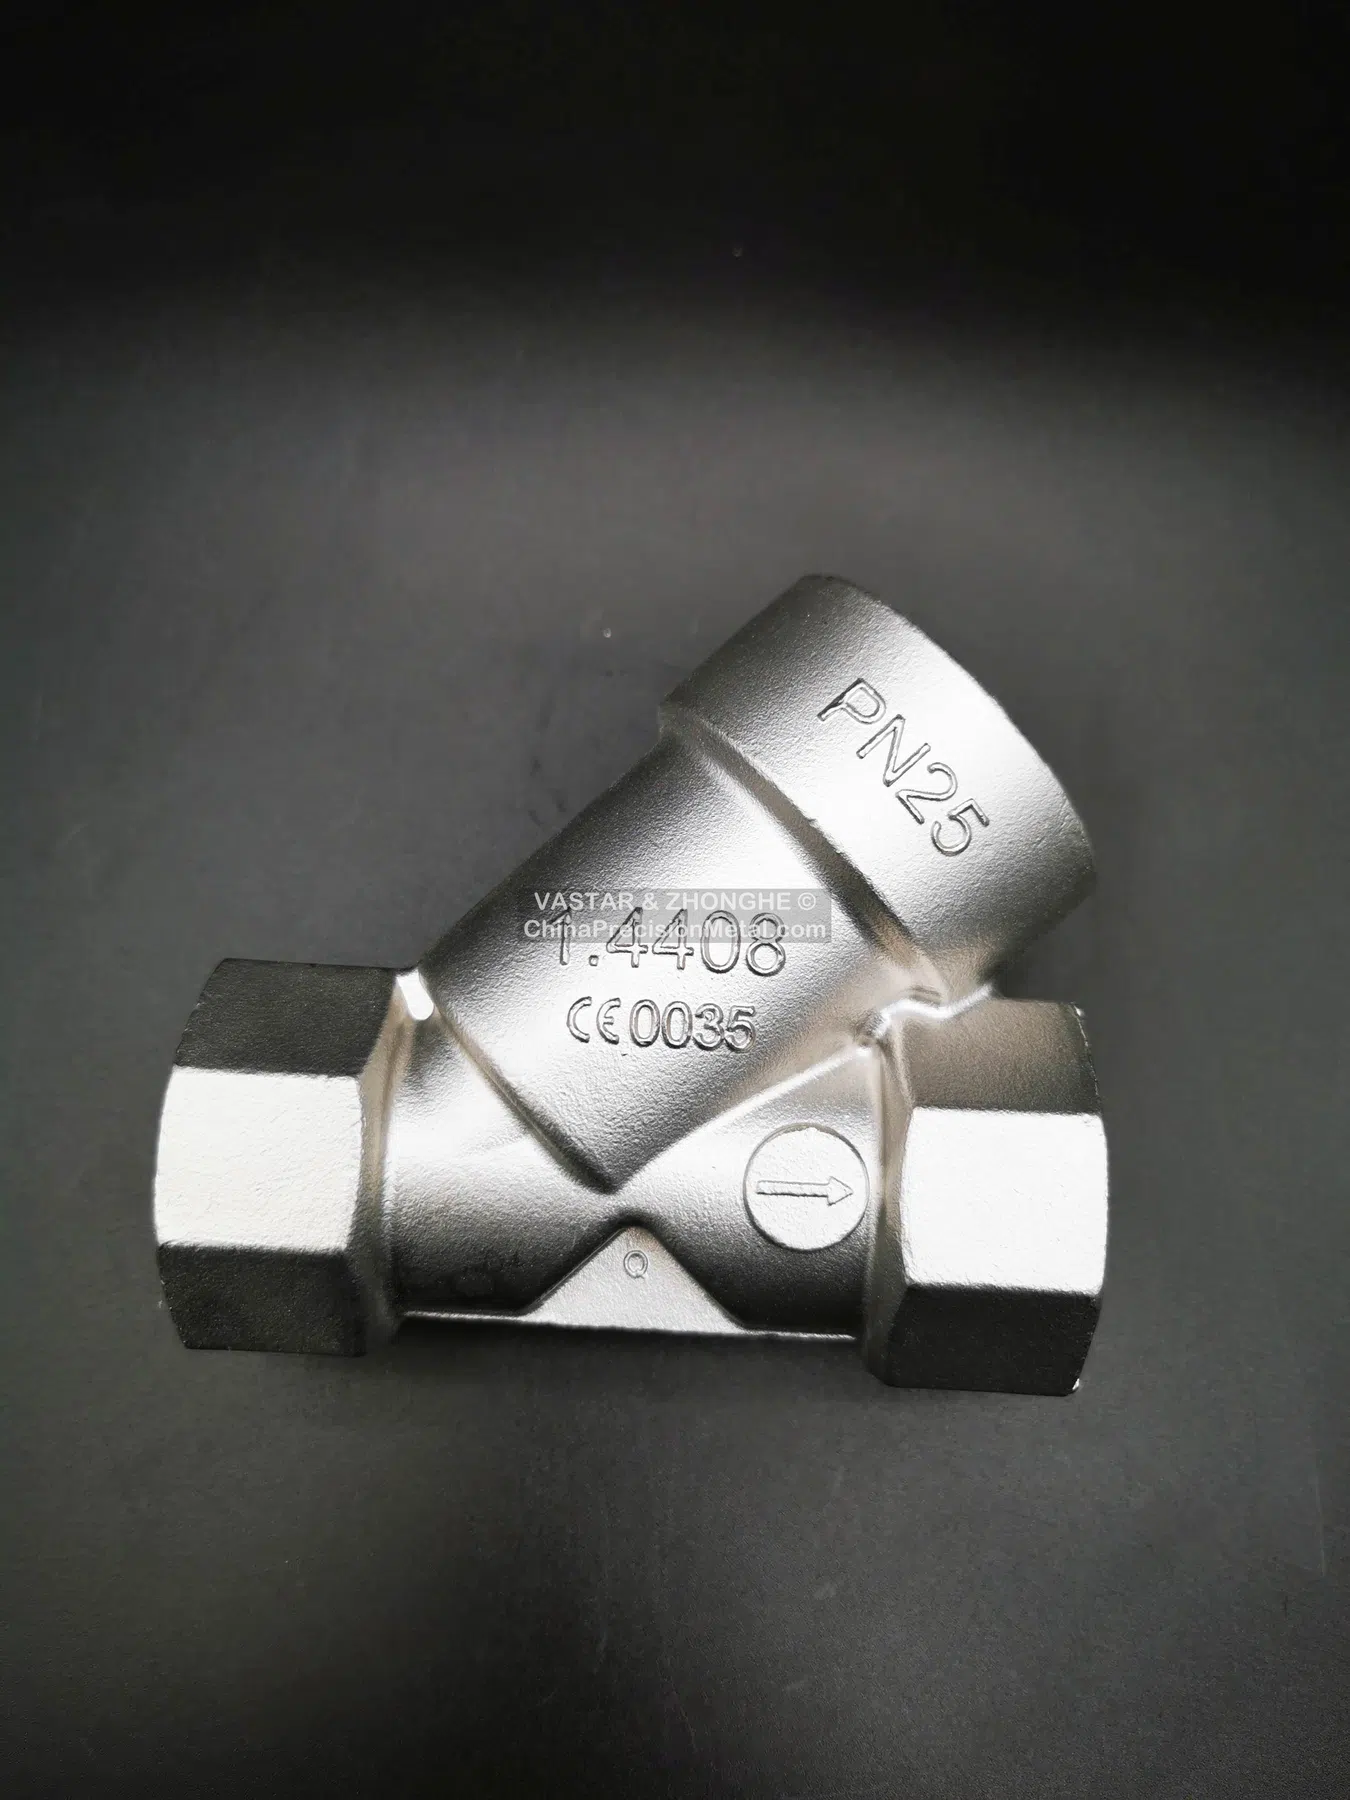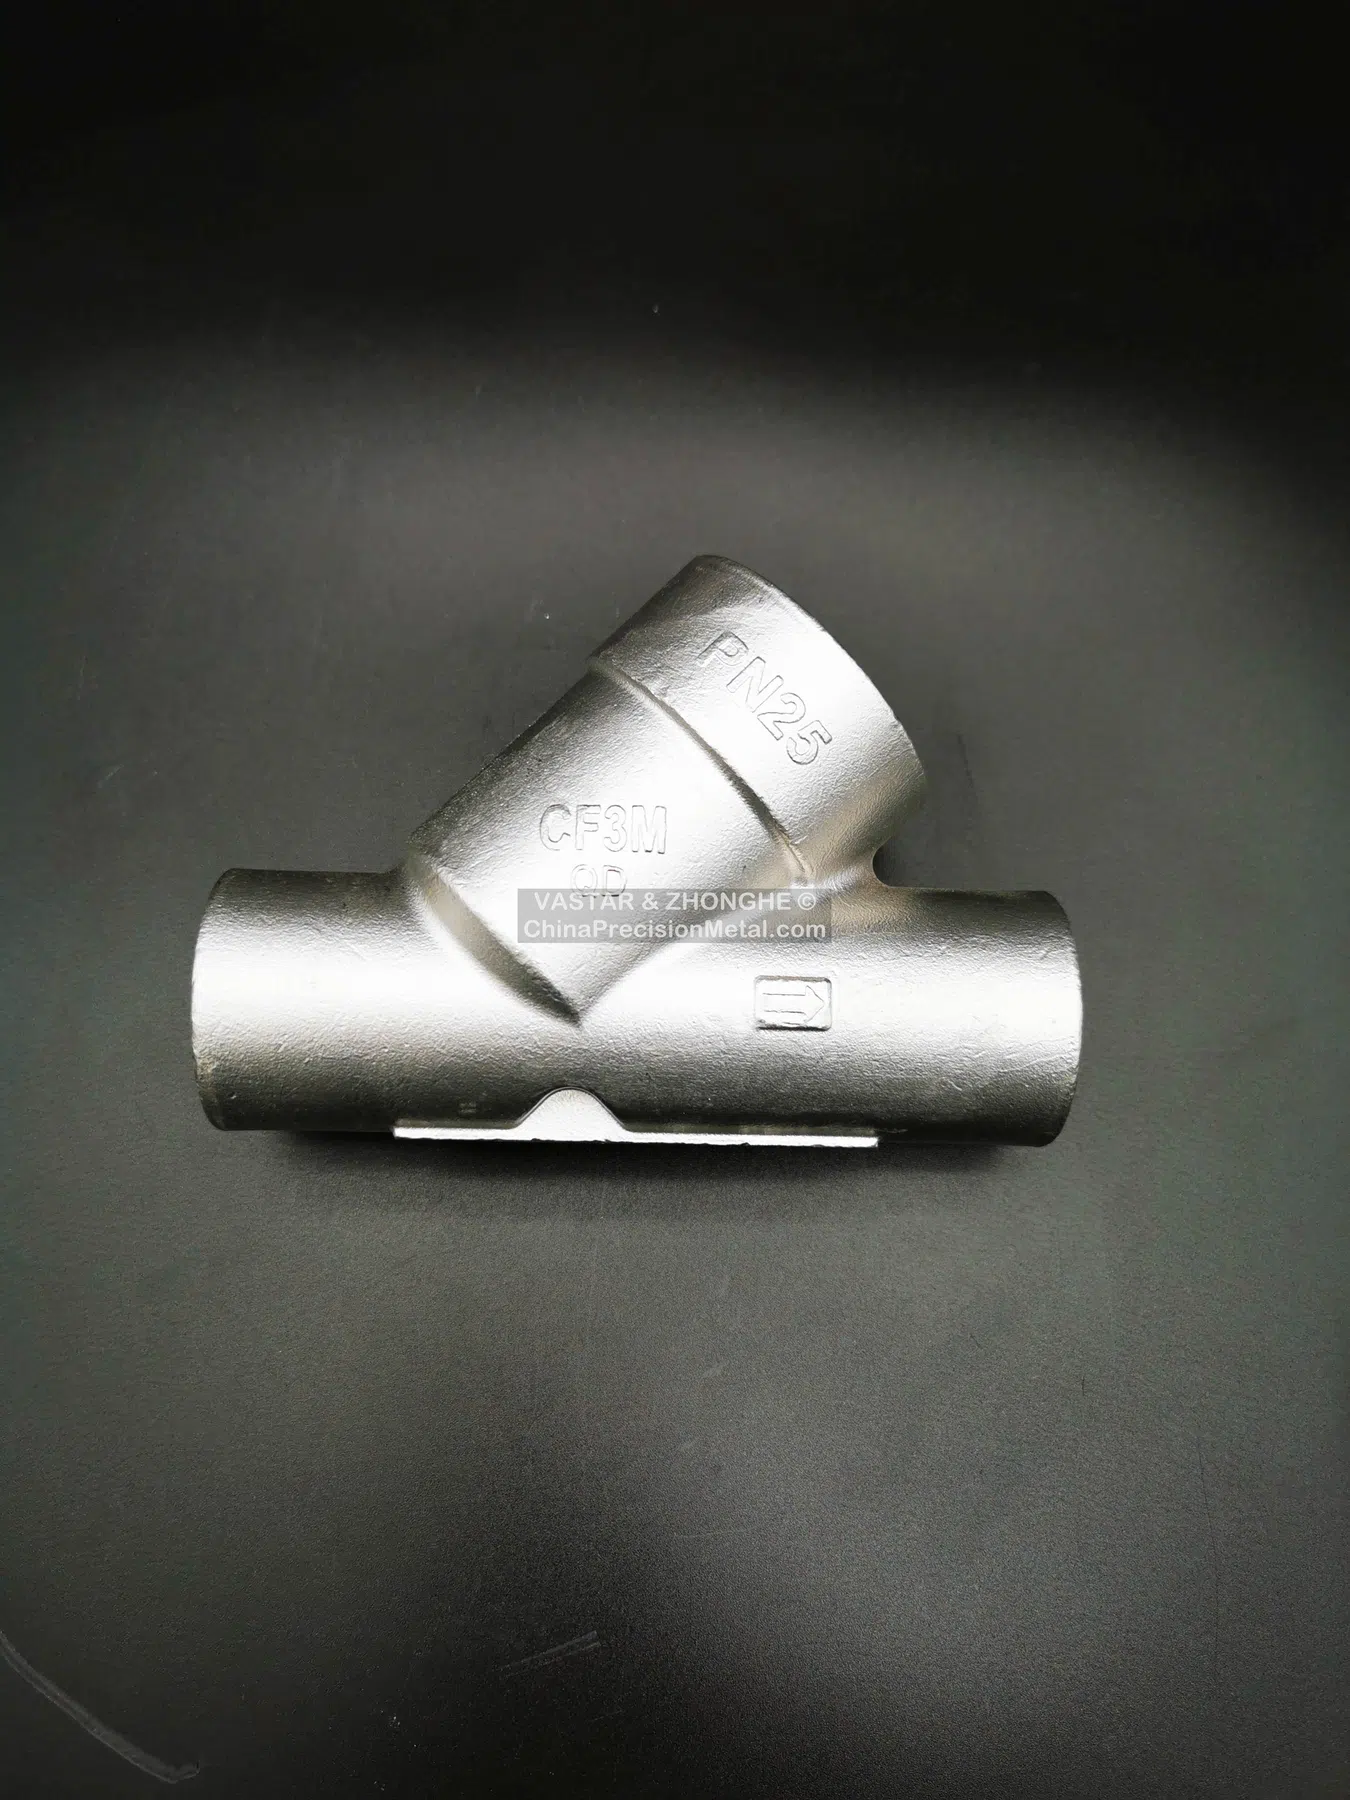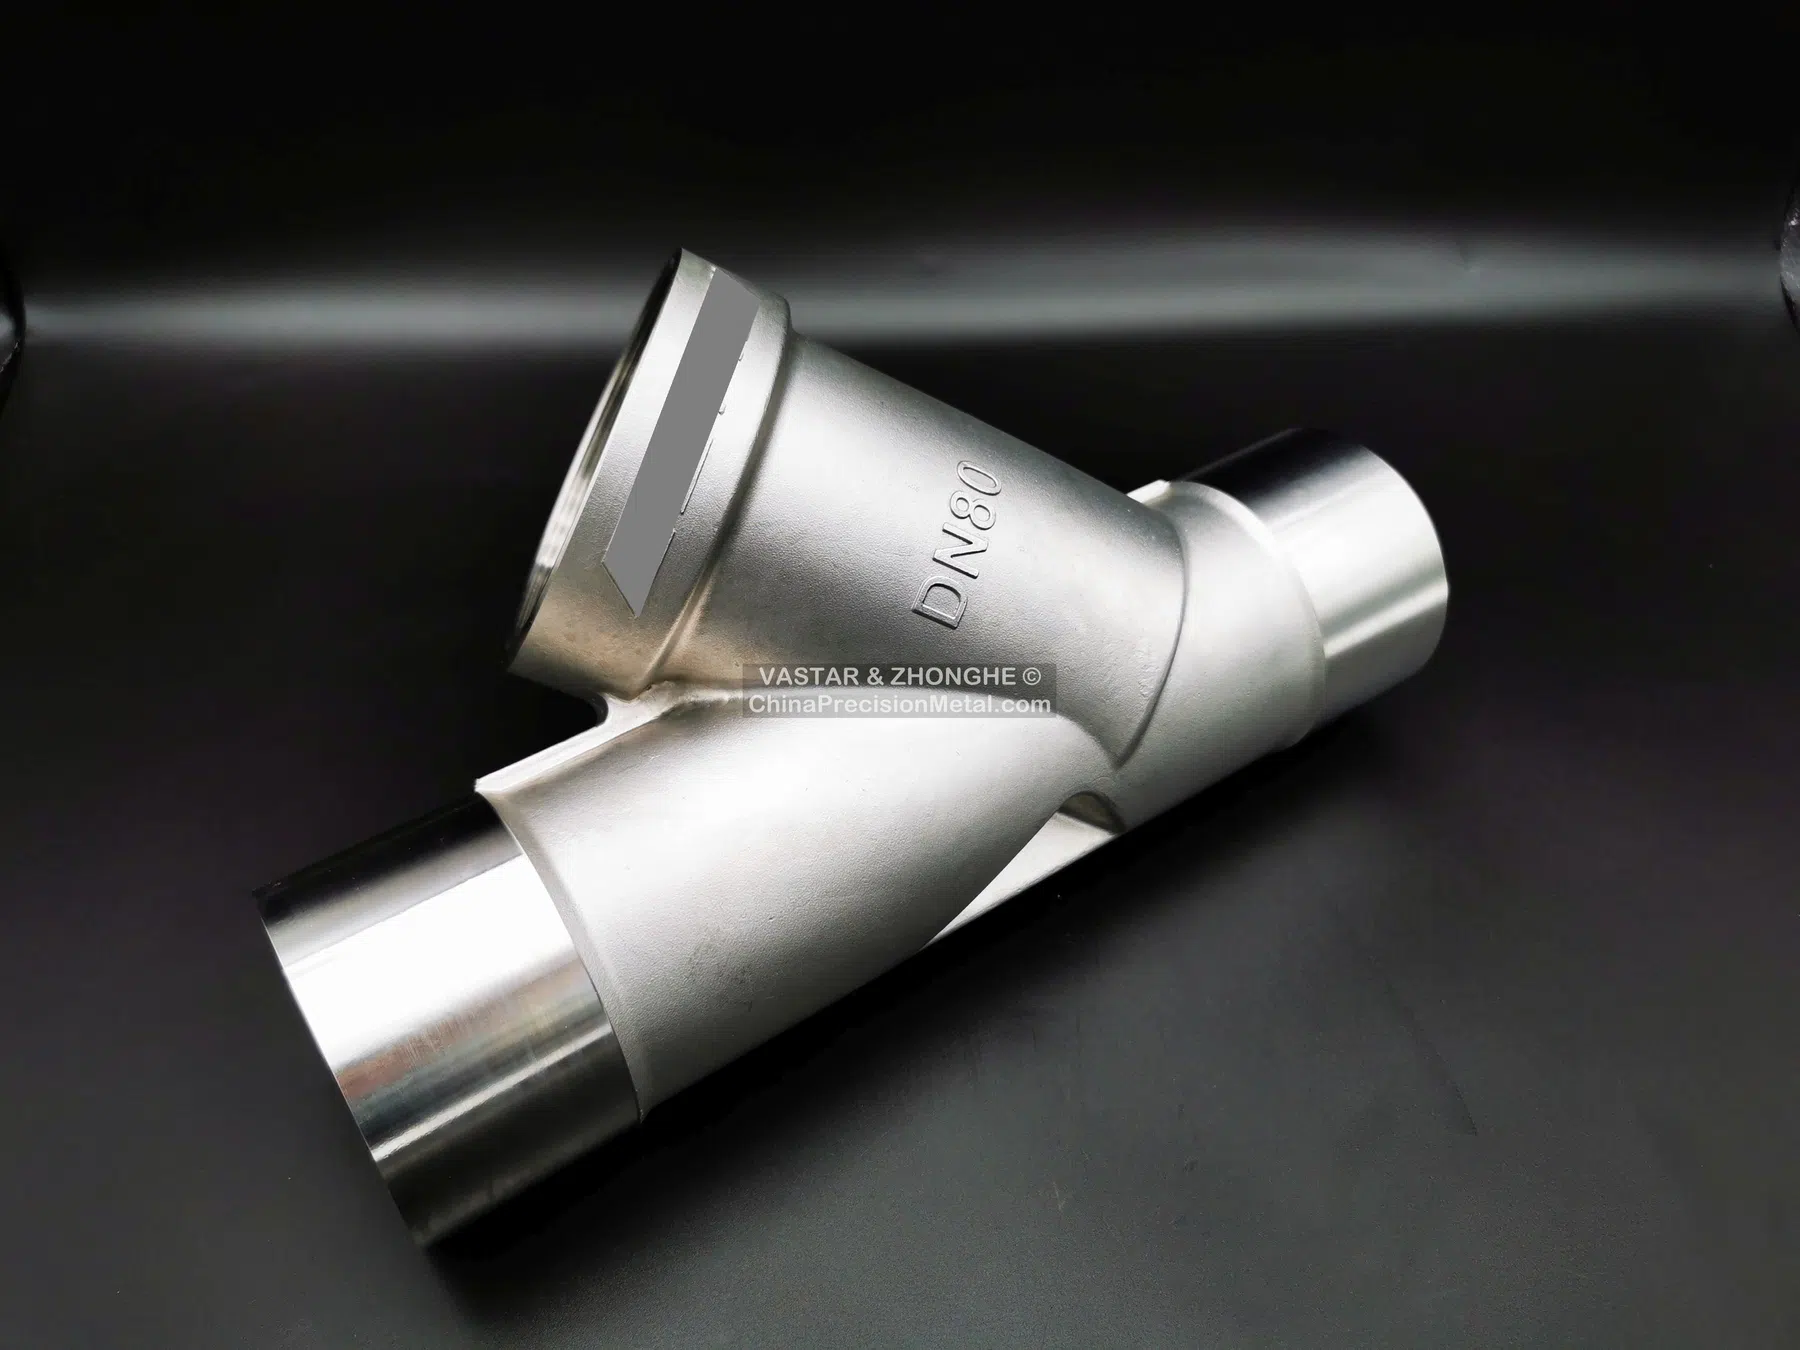
Ventilgehäuse-Beschaffung beginnt bei der fertigen Druckgrenze
Einkäufer suchen häufig Ventilgehäuse-Gussteile, vollständig bearbeitete Ventilgehäuse, drucktragende Gehäuse oder eine Zweitquelle vom Near-Net-Guss bis zur Endprüfung. Entscheidend ist nicht der Rohguss allein, sondern ob Sitz-, Spindel-, Bohrungs-, Flansch- und Gewindebeziehungen nach Bearbeitung der Endzeichnung entsprechen. In der Praxis muss die fertige Druckgrenze qualifiziert werden, nicht der Rohguss für sich allein.
Typische Beschaffungsprioritäten
- Druckklasse, Prüfdruck und zulässige Leckage
- Medium, Temperatur, Korrosion und Erosion
- Bearbeitete Sitze, Spindelbohrungen, Dicht- und Flanschflächen sowie Gewinde
- Konzentrizität / Position zwischen Sitzen, Spindeln und Anschlüssen
- Wandübergänge und Bearbeitungstiefe nahe der Druckgrenze
- ZfP, Werkstoffprüfung und Heat-to-Part-Rückverfolgbarkeit
- Passivieren oder andere Nachbehandlung nach Bearbeitung, wenn spezifiziert
Vollständig bearbeitete Gussteile in einer Route
Guss, CNC, ZfP und hydrostatische/pneumatische Verifizierung können als eine kontrollierte Route koordiniert werden. Das ist nützlich, wenn der Einkauf einen Lieferanten für das fertig nach Zeichnung bearbeitete Ventilgehäuse statt getrennter Gießerei- und Bearbeitungsaufträge will.
Zweitquelle / Alternativquelle
Bei laufenden Serienteilen aktuelle Zeichnung, Jahresbedarf, Los-/Abrufgröße und Re-Sourcing-Grund senden. Kosten, Lieferzeit, Kapazität, Qualitätskontrollen und Prüfumfang können ohne Zeichnungsänderung bewertet werden, sofern keine technische Änderung angefordert ist.
Mit der Anwendung beginnen
Druck- und Temperaturbereich, Medium, Anschlussart, Gehäusewerkstoff, Sitz/Spindel-Bezugssystem, Jahresmenge sowie geforderte ZfP- und Druck-/Leckannahmekriterien angeben.