
RFQ'yu bitmiş parça etrafında oluşturun
Yararlı bir RFQ, mühendislik ve satın almaya bir üretim rotası seçmek, gerçek risk sürücülerini belirlemek ve yalnızca döküm veya işleme adımını değil bitmiş bileşeni fiyatlandırmak için yeterli bilgi verir. Tedarikçi uygulamayı anlamadan önce gereksiz evrak gerektirmez.
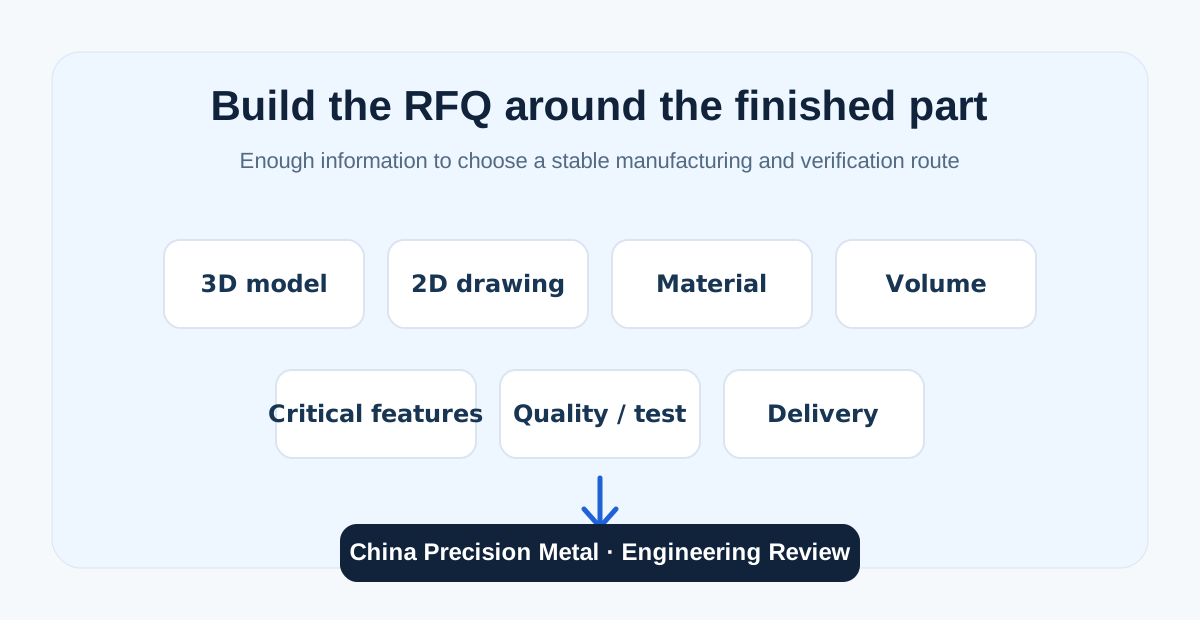
RFQ kontrol listesi: ne gönderilmeli
| Girdi | Asgari yararlı ayrıntı | Neden önemli |
|---|---|---|
| Geometri | Varsa yerel 3D model ile kontrollü 2D teknik resim ve revizyon | Model DFM ve kalıp incelemesini destekler; teknik resim kontrollü ölçüleri, notları ve kabul gerekliliklerini tanımlar. |
| Malzeme ve servis | Alaşım/spesifikasyon, ısıl işlem durumu ve ilgili akışkan, basınç, sıcaklık veya korozyon görevi | Malzeme ve servis koşulları dökümü, ısıl işlemi, işlemeyi, yüzey işlemlerini ve doğrulamayı değiştirebilir. |
| Miktar | Numune miktarı, ilk sipariş, tipik parti ve tahmini yıllık hacim | Miktar kalıbı, proses seçimini, fikstür stratejisini, muayene planını ve bitmiş parça ekonomisini etkiler. |
| Kritik karakteristikler | Datumlar, sıkı ölçüler, sızdırmazlık/yatak özellikleri, dişler ve gerçekten tutulması gereken gereklilikler | Tedarikçi proses yeterliliğini ve muayeneyi arızanın önemli olacağı yerlere yoğunlaştırabilir. |
| İşleme ve yüzey | İşlenmiş yüzeyler, pürüzlülük parametresi/değeri, polisaj, pasivasyon, elektropolisaj veya kaplama | Eksik bitmiş rotanın fiyatlandırılmasını veya işlevsiz alanlara gereksiz yüzey işlemi eklenmesini önler. |
| Kalite ve test | Gerektiğinde malzeme sertifikası, FAI/PPAP, Cpk, NDT, basınç/sızıntı testi ve izlenebilirlik | Doğrulama fiyatlandırmadan sonra eklenmemeli, üretim rotasıyla birlikte planlanmalıdır. |
| Teslimat ve tedarik modeli | Gerekli numune tarihi, normal üretim hedefi, sevkiyat adresi, ambalajlama ve uygunsa VMI, çerçeve sipariş, stoktan serbest bırakma, Kanban veya JIT | Tek seferlik aciliyeti tekrarlayan tedarik modelinden ayırır ve envanter/ikmal kurallarını erken görünür kılar. |
İndirilebilir RFQ Veri Formu, proje girdilerini, kritik karakteristikleri, kalite/test gerekliliklerini ve dosya referanslarını beş çalışma sayfasına ayırır. Tekrarlayan programlarda ayrıca uygunsa VMI, çerçeve sipariş, stoktan serbest bırakma, Kanban, emniyet stoğu veya JIT gibi beklenen tedarik modelini belirtin. Yalnızca projeye uyan bölümleri doldurun.
Hassas döküm DFM kontrol listesi
Kalıp dondurulmadan önce şu incelemeyi kullanın:
- Önce işlev. Basınç sınırlarını, akış yollarını, sızdırmazlık yüzeylerini, yatak yuvalarını, kozmetik bölgeleri ve montaj arayüzlerini belirleyin.
- Kesit geçişleri. İzole ağır kesitleri, ani kalınlık değişimlerini ve uzun ince akış yollarını inceleyin. İşlev izin veriyorsa keskin değişimler yerine radyüs ve kademeli geçişler kullanın.
- Kalıp ve maçalar. Mum model çıkışını, ayırma yönünü, eğimi, derin kör özellikleri, iç kanalları ve çözünebilir veya seramik maçaların haklı olup olmadığını kontrol edin.
- Yolluk ve kesim erişimi. Mümkün olduğunda işlevsel yüzeyleri olası yolluk/dağıtıcı kesim bölgelerinden uzak tutun ve kesme ile düzeltme için erişim bırakın.
- İşleme stratejisi. Döküm ve işlenmiş yüzeyleri, ilk kurulum datumlarını, bağlama pedlerini ve kritik özelliklerdeki yerel payı tanımlayın.
- Muayene erişimi. Kritik özellikleri uygulanabilir bir datum şemasından ölçülebilir hâle getirin ve gizli veya iç özelliklerin nasıl doğrulanacağını kararlaştırın.
- Basınç ve NDT. Basınç/sızıntı testini ve tahribatsız muayeneyi her yere genel muayene uygulamak yerine gerçek servis riskine ve teknik resim gerekliliklerine bağlayın.
- Ticari uygunluk. Kalıbı, miktarı, işleme azalmasını, malzeme kullanımını, yüzey işlemlerini ve muayeneyi birlikte bitmiş parça maliyeti olarak değerlendirin.
Proses seçim çalışma sayfası: hassas döküm - CNC - dövme
Tercih edilen prosesle değil, bitmiş parça gerekliliğiyle başlayın. Aşağıdaki tablo, hangi rotanın ayrıntılı DFM ve maliyet incelemesini hak ettiğini belirlemek için tarama çalışma sayfasıdır; teknik resim, malzeme ve servis doğrulamasının yerine geçmez.
| Karar faktörü | Hassas döküm | Dövme stoktan CNC | Dövme + işleme |
|---|---|---|---|
| Karmaşık dış geometri | Net şekle yakın form önemli miktarda işlemeyi kaldırıyorsa çoğu zaman güçlü | Düşük hacim veya takımla erişimi kolay geometri için güçlü; karmaşıklık arttıkça malzeme kaldırma pahalılaşabilir | Dövme ön formu nispeten basit kalabiliyorsa en iyi; karmaşık ayrıntı genellikle işleme ile eklenir |
| İç kanallar / işlenmesi zor özellikler | Maça tasarımı ve döküm erişimi uygunsa cazip olabilir | Özellik delinemez, borlanamaz, EDM yapılamaz veya birden fazla parçaya ayrılamazsa takım erişimiyle sınırlıdır | Dövme ön formda kapalı karmaşık iç kanallar için genellikle uygun değildir |
| Prototip aciliyeti / tasarım hâlâ değişiyor | Kalıp ve proses geliştirme genellikle başlangıcı yavaşlatır | Düşük miktar ve değişen geometri için çoğu zaman en hızlı üretim-malzemesi rotası | Kalıp geliştirme genellikle tasarım kararlı olmadan önce daha az cazip kılar |
| Tekrarlayan hacim ve malzeme kullanımı | Tekrarlayan hacim kalıbı haklı çıkardıkça ve net şekle yakın geometri işleme/hurdayı azalttıkça genellikle iyileşir | Düşük hacimde cazip; pahalı alaşım tekrar tekrar büyük miktarda kaldırıldığında ekonomi zayıflayabilir | Geometri ve gerekli özellikler dövme rotasına uygunsa sürekli hacimde güçlü olabilir |
| Mekanik özellik sürücüsü | Alaşım, ısıl işlem, döküm kalitesi ve kabul gereklilikleri uygunsa birçok endüstriyel bileşen için uygundur | Seçilen dövme stokun özelliklerini, işleme yönü ve nihai geometriye tabi olarak korur | Spesifikasyon, yorulma/darbe görevi veya yönlü tane akışı dövme rotasını önemli kıldığında sıklıkla tercih edilir |
| Sıkı toleranslar / sızdırmazlık / yatak özellikleri | Kritik özellikler genellikle döküm sonrası finiş işlenir | Doğrudan işleme erişilebilir kritik özelliklerde güçlü kontrol sağlar | Kritik özellikler genellikle dövme sonrası finiş işlenir |
| Kalıp yatırımı / değişiklik riski | Normalde kalıp gerekir; kalıp sonrası tasarım değişiklikleri kontrol edilmelidir | Döküm/dövme kalıbı yoktur, bu yüzden tasarım değişiklikleri görece kolaydır | Üretim kalıpları önemli olabilir ve kararlı tasarımı tercih eder |
| Basınç sızdırmaz servis | Proses seçimi tek başına sızdırmazlığı garanti etmez; tasarım, dökümhane kontrolü, işleme ve belirtilen sızıntı/basınç doğrulaması belirleyici olmaya devam eder | Yoğun dövme stok başlangıç malzemesi riskini azaltabilir, ancak nihai sızdırmazlık yine tasarım ve işlemeye bağlıdır | Yoğun dövülmüş stok başlangıç malzemesi riskini azaltabilir, ancak nihai sızdırmazlık yine tasarım ve işlemeye bağlıdır |
Pratik bir tarama sırası
- Önce pazarlık konusu olmayan kısıtları eleyin: malzeme spesifikasyonu, gerekli özellikler, kod/müşteri gereklilikleri ve servis riski.
- Ham proses fiyatını değil, bitmiş parça ekonomisini karşılaştırın: kalıp, malzeme verimi, işleme saatleri, fikstürler, yüzey işlemleri, muayene ve tekrarlayan hacim aynı karşılaştırmada olmalıdır.
- CNC'yi yararlı bir kıyas olarak kullanın: uzun vadeli rota olmasa bile stoktan işleme net şekle yakın biçimlendirmenin değerini ortaya çıkarabilir ve acil prototipler veya düşük hacim için doğru rota olabilir.
- Kritik özellikleri prosesten bağımsız tutun: sızdırmazlık yüzeyleri, yatak yuvaları, dişler ve sıkı datumlar başlangıç prosesi ne olursa olsun işleme gerektirebilir.
- Dönüşümden önce doğrulayın: dövme, döküm veya dövme stok işleme rotası değişiklikleri kontrollü teknik resim ve gerçek servis gerekliliklerine göre doğrulanmalıdır.
Bu incelemenin gerçek bir örneği Danimarka dövmeden hassas döküme vaka çalışmamızdır; rota yalnızca teknik uygulanabilirlik doğrulandıktan sonra değiştirildi ve müşteri yaklaşık %30 daha düşük bileşen maliyeti bildirdi.
Tedarikçiye hazır paket nasıl görünür
Yararlı: kontrollü 2D teknik resim + malzeme + miktar. İlk proses ve ticari tarama için yeterlidir.
Daha iyi: yerel 3D + kontrollü 2D + yıllık hacim + kritik ölçüler + yüzey gereklilikleri. Daha hızlı DFM ve daha güvenilir rota tanımı sağlar.
En iyi: yukarıdakilere ek olarak servis koşulları, kalite/test gereklilikleri, hedef tarihler, ambalajlama ve lojistik. Açıklama döngülerini azaltır ve teklifi gerçek üretim programına yaklaştırır.
İndirmeler
Kontrol listesi kapsam belirleme yardımcısıdır. Kontrollü teknik resim, spesifikasyonlar ve mutabık kalınan proje gereklilikleri geçerli kabul dokümanları olmaya devam eder.