
Rehbere genel bakış
Bu rehber ne içindir
‘CNC işleme’ tek başına yararlı bir tedarik spesifikasyonu olamayacak kadar geniştir. Alıcının gerçek sorunu net şekle yakın hassas dökümü işlemek, dövme için alternatif tedarikçiyi yeterli kılmak, dönen bir bileşende eşmerkezli delikleri tutmak, vana gövdesinde sızdırmazlık yüzeylerini kontrol etmek, çok sayıda düşük hacimli parça numarası üretmek veya tekrarlayan OEM programına yerel stok eklemek olabilir.
Bu rehber CNC işlemeyi bu kararlar etrafında düzenler. Yalnızca makine süresine değil, tekrarlanabilir bitmiş parçalara ihtiyaç duyan satın alma, tasarım, üretim ve kalite ekipleri için yazılmıştır.
China Precision Metal'de yayımlanan işleme kapsamımız; tornalama, frezeleme, torna-freze, HMC, VMC ve 3/4/5 eksenli işleri kapsayan 40'tan fazla CNC makinesini; ayrıca taşlama, delme/kılavuz çekme, dalma EDM ve tel erozyon kaynaklarını içerir. Ana işimiz döküm ve dövmelerin işlenmesi, tam işlenmiş dökümler, endüstriyel akış bileşenleri, HMLV programları, ikinci kaynak yeterliliği ve sonraki muayene/işlevsel doğrulamadır.
Tek karar tablosunda CNC işleme
| Alıcı sorusu | Tercih edilen yaklaşım |
|---|---|
| Geometri çoğunlukla dönel mi? | CNC tornalama veya torna-freze kurulum sayısını azaltabilir |
| Birkaç prizmatik yüz/özellik mi gerekiyor? | Erişim ve parti büyüklüğüne göre VMC/HMC veya çok eksenli frezeleme |
| Parça karmaşık ama net şekle yakın dökülebilir mi? | İşlenmiş dökümü kütükten işlemeyle karşılaştırın |
| Ham parça dövme mi? | İşleme rotasını sabitlemeden önce dövme payını, tufalı, distorsiyonu ve datum durumunu inceleyin |
| Toleranslar yalnızca birkaç bölgede mi kritik? | Genel geometriyi ekonomik tutun ve yalnızca CTQ ölçülerini sıkılaştırın |
| Yıllık talep çok sayıda küçük sevkiyata mı bölünüyor? | Yıllık hacim + sevkiyat düzenini fiyatlandırın; HMLV fikstür/program kontrolünü ve stoklamayı değerlendirin |
| Bu bir ikinci kaynak projesi mi? | Yalnızca hedef fiyatı değil, mevcut başlangıç formunu, teknik resim revizyonunu, muayene verilerini ve bilinen proses risklerini sağlayın |
İşleme rotasını planlama
Başlangıç formuyla başlayın
Bitmiş bir CNC parçası şu formlardan başlayabilir:
- çubuk veya boru;
- plaka veya kütük;
- hassas döküm;
- dövme;
- kum/basınçlı döküm veya başka net şekle yakın ham parça;
- müşteri tarafından sağlanan yarı mamul bileşen.
Başlangıç formunu seçmek maliyet üzerinde en yüksek etkili kararlardan biridir. Katı malzemeden işleme, döküm/dövme kalıbını ortadan kaldırır ancak yüksek malzeme israfı ve uzun çevrim süresi yaratabilir. Net şekle yakın döküm veya dövme, yukarı akışta ek proses kontrolleri getirir ancak kaba işlemeyi önemli ölçüde azaltabilir ve karmaşık geometriyi bütünleştirebilir.
Doğru cevap geometriye, malzemeye, yıllık miktara, tasarım olgunluğuna, yapısal gerekliliklere ve aksi hâlde kaldırılacak malzeme miktarına bağlıdır.
Başlıca CNC rotalarını anlayın
CNC tornalama
Tornalama; dönel çaplar, omuzlar, kanallar, dişler, delikler ve yüzeyler için verimlidir. Güçlü bir ortak eksene sahip parçalar, ilk datumları oluşturmak için tornalamadan yararlanabilir.
CNC frezeleme
Frezeleme prizmatik yüzler, cepler, kanallar, cıvata desenleri, konturlu yüzeyler ve birden fazla yönelimde konumlandırılmış özellikler oluşturur.
Torna-freze
Torna-freze, dönel ve frezelenmiş özellikleri daha az el değiştirmeyle birleştirir. Aksi hâlde torna ile freze arasında taşınacak parçalar için yeniden bağlama hatasını azaltabilir.
VMC ve HMC
Dikey ve yatay işleme merkezleri geometri, fikstür stratejisi, talaş tahliyesi, palet/üretim ihtiyaçları ve erişime göre seçilir. HMC'ler, tekrarlayan üretimde bir fikstür çevresinde birden fazla yüzün işlendiği yerlerde özellikle yararlı olabilir.
4 eksenli ve 5 eksenli işleme
Ek eksenler erişimi iyileştirir ve karmaşık parçalarda kurulum sayısını azaltabilir. Ancak otomatik olarak ‘daha iyi’ değildir. Bir parça daha basit kurulumlarda güvenilir şekilde üretilebiliyorsa ek makine karmaşıklığı değer katmayabilir.
EDM ve taşlama
Tel/dalma EDM ve taşlama, normal frezeleme/tornalamayla verimsiz olan özel geometriler, sertleştirilmiş durumlar veya yüzey gereklilikleri için kullanılır. Bunlar proses araç kutusunun parçalarıdır, varsayılan operasyonlar değildir.
Parçayı yalnızca özelliklere değil, kurulumlara göre tasarlayın
Parça her yeniden yönlendirildiğinde proses yeni bir fikstür durumu ve yeni bir tolerans birikimi fırsatı yaratır. İyi bir DFM incelemesi şunları sorar:
- Gerçekte kaç kurulum gerekiyor?
- Hangi datum önce oluşturulabilir?
- Kritik özellikler aynı bağlamada işlenebilir mi?
- Bağlama için kararlı yüzeyler var mı?
- Takımın fiziksel erişimi var mı?
- Parça datum mantığını kaybetmeden probla ölçülebilir/muayene edilebilir mi?
- Parça kesme ve sıkma yükleri altında yeterince rijit mi?
Kurulum sayısını azaltmak hem maliyeti hem geometrik tutarlılığı iyileştirebilir; ancak her şeyi tek bir karmaşık kuruluma zorlamak da ters etki yaratabilir. Proses yalnızca minimum değil, sağlam olmalıdır.
Datum stratejisi tekrarlanabilirliğin omurgasıdır
Bir tolerans yalnızca bir datum sistemine göre anlam taşır. İşlenmiş döküm ve dövmelerde datum tasarımı özellikle önemlidir; çünkü ham parça hassas taşlanmış stoktan daha fazla geometrik değişkenlik gösterir.
Yararlı ilkeler şunlardır:
- kararlı birincil/ikincil/üçüncül datumları erken oluşturun;
- kritik bitmiş bir özelliği kontrolsüz kozmetik döküm yüzeyinden konumlandırmaktan kaçının;
- uygun olduğunda önce datum pedlerini işleyin;
- kritik eş eksenli veya sızdırmazlık ilişkilerini mümkün olduğunca az datum aktarımında tutun;
- işlev izin verdiğinde muayene datumlarını üretim datumlarıyla tutarlı hâle getirin.
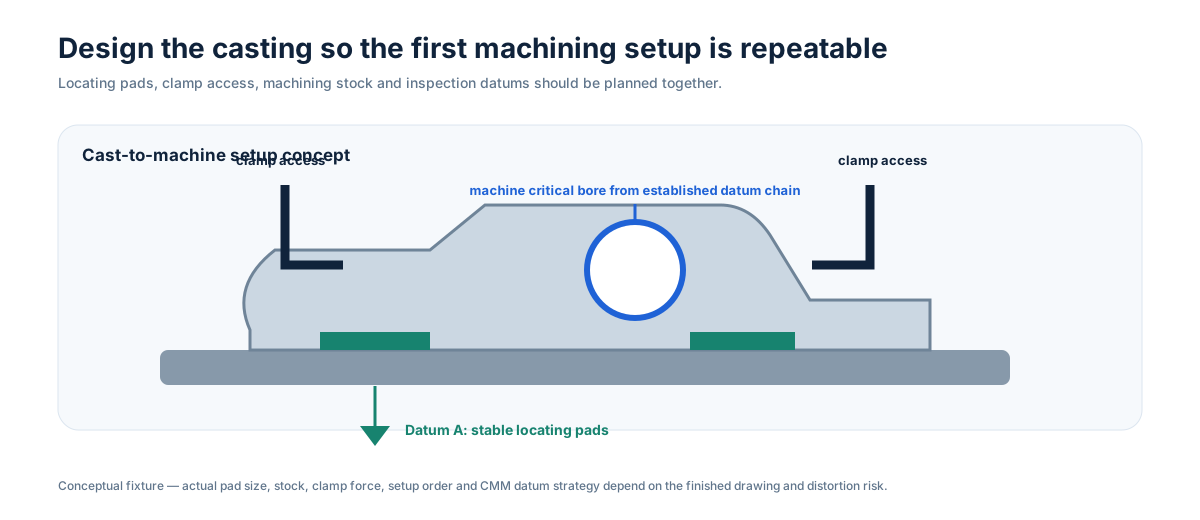
Dökümler için CNC İşleme için Döküm Tasarımı ↗ sayfasına bakın.
Bağlama ve fikstürleme ürün tasarımının parçasıdır
Takım tezgâhı mikron seviyesinde hareket edebilir, ancak parçanın yine de kaymadan veya deforme olmadan tutulması gerekir.
Fikstür tasarımı şunları dikkate almalıdır:
- mevcut konumlandırma ve sıkma yüzeyleri;
- bileşen rijitliği;
- ince cidar distorsiyonu;
- döküm/dövme değişkenliği;
- kesme kuvveti yönü;
- talaş boşaltma;
- operatör yüklemesi ve poka-yoke;
- takım/prob erişimi;
- tekrarlayan partiler için fikstür depolama ve tanımlama.
Yüksek çeşitli işlerde, bir sonraki sevkiyatta hızlı tanımlanıp doğrulanabilen ve yeniden kullanılabilen fikstür, yalnızca tek büyük partiye göre optimize edilmiş bir fikstürden daha değerli olabilir.
Toleranslar, özellik tasarımı ve yüzey gereklilikleri
Toleranslar: yalnızca işlev gerektirdiğinde sıkı
Gereksiz sıkı toleranslar maliyeti artırır; çünkü şunları gerektirebilir:
- daha kararlı malzeme durumu;
- ek yarı finiş/finisaj operasyonları;
- daha küçük paso ve daha fazla takım telafisi;
- iklim/sıcaklık kontrolü;
- daha yetkin fikstürleme;
- daha fazla muayene süresi;
- daha düşük proses verimi.
Ölçüleri şu gruplara ayırın:
- işleve kritik toleranslar;
- geçme/montaj toleransları;
- genel üretim ölçüleri;
- referans/muayene dışı ölçüler.
Bir tolerans sızdırmazlığı, yatak ömrünü, hizalamayı veya hareketi kontrol ediyorsa koruyun. Yalnızca CAD çok sayıda ondalık basamak gösterdiği için varsa gözden geçirin.
Datum mantığı doğruysa GD&T belirsizliği azaltabilir
Geometrik kontroller gerçek işlevi ifade ettiğinde güçlüdür. Konum, düzlük, diklik, paralellik, salgı, profil ve eşmerkezlilik/eş eksenlilik ilişkileri bir koordinat ölçüsü zincirinden daha yararlı olabilir.
Kötü GD&T de bir parçayı gereksiz yere zor fiyatlanır hâle getirebilir. Teknik resim şunları belirlemelidir:
- işlevsel datumlar;
- özellik kontrol çerçevesi;
- hangi karakteristiklerin raporlanması gerektiği;
- bonus tolerans/malzeme durumu modifikatörlerinin amaçlanıp amaçlanmadığı;
- eşleşen montajın özelliği gerçekte nasıl kullandığı.
Tedarikçi ve müşteri, belirsiz datum referanslarını üretimden önce çözmelidir; nihai muayene sırasında değil.
Delikler, iç çaplar ve dişler üretim bağlamına ihtiyaç duyar
Tüm delikler eşdeğer değildir. Geçişli boşluk deliği, derin çapraz delik, hassas yatak deliği ve dişli basınç portunun takım erişimi ve doğrulama ihtiyaçları farklıdır.
Şunları netleştirin:
- geçişli veya kör derinlik;
- taban durumu;
- diş standardı/sınıfı ve kavrama uzunluğu;
- havşa/silindirik havşa geometrisi;
- işlevsel olduğunda iç çap silindirikliği/yuvarlaklığı;
- çapraz delik çıkışı ve çapak kontrolü;
- sızdırmazlık dişi veya işlenmiş sızdırmazlık yüzeyi olup olmadığı;
- muayene mastarı/rapor gereklilikleri.
İşlev için kontrollü çapak alma/kenar kırma notu yeterliyse her kenarda küçük dekoratif pahlar modellemekten kaçının.
İç köşeler, cepler ve takım erişimi
Dönen kesici takımlar doğal olarak iç radyüs oluşturur. Derin ve dar cepler uzun takım gerektirir; bunlar daha az rijittir ve titreşim/sehime daha yatkındır.
Şunlara göre tasarlayın:
- pratik iç köşe radyüsleri;
- özelliğe fiziksel olarak erişebilen takım çapı;
- makul derinlik-genişlik oranları;
- talaş tahliyesi;
- muayene erişimi;
- yalnızca kesici uç için değil, takım tutucu için de boşluk.
CAD'de kolay görünen karmaşık bir cep, üretimde birden fazla takım boyu, özel takım veya 5 eksen erişimi gerektirebilir.
İnce cidarlar ve distorsiyon
İnce cidarlar sıkma, kesme kuvveti, artık gerilim ve ısı altında hareket edebilir. Bu özellikle paslanmaz çelikte, büyük halkalarda, ince flanşlarda, ısıl işlem sonrası dökümlerde ve çok malzeme kaldırılan parçalarda önemlidir.
Olası stratejiler şunlardır:
- geçici destek payı bırakın;
- nihai işlemeden önce kaba ve yarı finiş işleme yapın;
- malzeme kaldırmayı parça boyunca dengeleyin;
- daha yumuşak/dağıtılmış sıkma kullanın;
- gerektiğinde operasyonlar arasında gerilim dengelemesine izin verin;
- önemli olan serbest durum ölçüsüyse sıkma bırakıldıktan sonra muayene edin.
Montaj parçayı kasıtlı olarak kısıtlıyorsa, parçanın işlevsel olarak nasıl monte edildiğini dikkate almadan serbest durum düzlük hedefi belirtmeyin.
Yüzey pürüzlülüğü işleve bağlanmalıdır
Her işlenmiş yüzey aynı Ra değerine ihtiyaç duymaz. İşlevsel nedenler şunları içerebilir:
- conta veya O-ring sızdırmazlığı;
- yatak/burç geçmesi;
- kaymalı aşınma;
- hijyenik temizlenebilirlik;
- yorulmaya duyarlı yüzey durumu;
- kozmetik görünüm.
Diğer yüzler yalnızca normal işlenmiş kalite ve çapaksız kenarlar gerektirir. Tek bir ince değeri tüm parçaya uygulamak yerine pürüzlülüğü önemli olduğu yüzeylerde tanımlayın.
İşleme izleri ile polisaj da farklı proseslerdir. Çok polisajlı hijyenik bir yüzey, CNC işlemeden sonra özel mekanik polisaj ve muayene gerektirebilir.
Malzemeler, ham parçalar ve proses sırası
Malzemenin işlenebilirliği rotayı değiştirir
Bir CNC teklifi kesin malzeme ve durumu belirtmelidir; çünkü takım aşınması, ısı oluşumu, talaş kontrolü ve distorsiyon büyük ölçüde değişebilir.
Östenitik paslanmaz çelik
Pompa, vana, hijyenik ve korozyon servisi bileşenlerinde yaygındır. Pekleşme, ısı ve çapak davranışı uygun takım ve kesme stratejisi gerektirir.
Dubleks / süper dubleks
Dayanım ve korozyon servisi gereklilikleri ısıl işlem/malzeme durumunu önemli kılar. İşleme stratejisi, ferrit/malzeme doğrulaması ve nihai korozyonla ilgili gereklilikler koordinasyon gerektirebilir.
17-4PH ve çökelme sertleşmeli paslanmaz çelik
Gerekli ısıl işlem durumu sertliği ve işleme sırasını etkiler. Yalnızca alaşım adını değil, nihai durumu belirtin.
Karbon ve alaşımlı çelikler
İşlenebilirlik sınıf, sertlik ve ısıl işleme göre değişir. Dövme veya döküm durumları da hesaba katılması gereken tufal ve pay değişkenliği yaratabilir.
Nikel bazlı alaşımlar
Yüksek takım yükleri ve ısı, çevrim süresini ve takım tüketimini önemli maliyet sürücüleri hâline getirebilir. Geometri gereksiz derin ceplerden veya aşırı paydan kaçınmalıdır.
Alüminyum, pirinç ve diğer metaller
Bunlar verimli şekilde işlenebilir, ancak kesin alaşım, temper ve işlevsel gereklilik yine önemlidir.
Uygun olduğunda seçilmiş mühendislik plastikleri ve sert kauçukları da işleriz; ancak termal ve rijitlik davranışları metallerden farklı tolerans beklentileri gerektirir.
Hassas dökümlerin işlenmesi: önce ham parçayı, sonra özelliği kontrol edin
İşlenmiş dökümler iki proses yeterliliği sistemini birleştirir. Döküm yeterli kullanılabilir pay ve kararlı datum geometrisi sağlamalı; CNC rotası da bu ham parçayı bitmiş arayüzlere dönüştürmelidir.
Şunları inceleyin:
- döküm boyutsal değişkenliği;
- ısıl işlem distorsiyonu;
- yolluk/taşlama konumları;
- datum pedleri;
- yerel işleme payı;
- basınç cidarı konumu;
- işleme sonrası porozitenin açığa çıkma riski;
- sıkma erişimi;
- bitmiş durumda muayene.
Tedarikçilerin işleme verimi veya pay stratejisi farklıysa ham döküm fiyat karşılaştırması eksiktir.
İşlenmiş Dökümler ↗ ve İşleme Payı ↗ sayfalarına bakın.
Dövmelerin işlenmesi: payı ve tane akışına bağlı tasarım kısıtlarını anlayın
Dövmeler yüksek mekanik özellikler sağlayabilir, ancak işleme yine şunları karşılamalıdır:
- çapak/ayırma hattı durumu;
- pay değişkenliği;
- tufal;
- ısıl işlem sonrası distorsiyon;
- eğim/dövme geometrisi;
- datum kullanılabilirliği;
- kritik yüzlerde/deliklerde kalan malzeme miktarı.
İkinci kaynak işlerinde, nihai işlenmiş teknik resimden ayrı kontrol ediliyorsa gerçek dövme teknik resmini/ham parça durumunu sağlayın.
Kütükten işleme: ticari olarak basit, fiziksel olarak her zaman en ucuz değil
Kütükten işleme prototipler, hızla değişen tasarımlar ve basit parçalar için ideal olabilir. Sert kalıbı ortadan kaldırır ve geometriyi değiştirmede yüksek özgürlük sağlar.
Ancak karmaşık çelik veya paslanmaz bir parça için alıcı şunları hesaplamalıdır:
- satın alınan malzeme/bitmiş parça oranı ve malzeme kaldırma oranı;
- kaba işleme süresi;
- takım aşınması;
- talaş değeri ile ham malzeme değeri;
- kurulum sayısı;
- net şekle yakın döküm/dövmenin kaldırılan hacmin çoğunu ortadan kaldırıp kaldıramayacağı.
5 adet için en ucuz proses, tekrarlayan 500 adet için en ucuz prosesten farklı olabilir.
Isıl işlem ve işleme sırası
Isıl işlem sertliği ve ölçüleri değiştirebilir. İşleme rotasının işi şu aşamalara bölmesi gerekebilir:
- ısıl işlem öncesi kaba işleme;
- ısıl işlem;
- izin verildiğinde stabilizasyon/doğrultma;
- kritik ölçülerin finiş işlenmesi;
- nihai yüzey işlemi/muayene.
Kesin sıra alaşıma, malzeme standardına ve gerekli özelliklere bağlıdır. Sertlik veya korozyon performansı kritikse nihai durum RFQ'da açıkça belirtilmelidir.
Bitmiş durumda kalite ve muayene
Çapak alma, markalama, doğrultma ve kontrollü onarım
Bitmiş bir CNC parçası çoğu zaman yalnızca talaş kaldırmadan fazlasını gerektirir.
Olası sonraki operasyonlar şunlardır:
- çapak alma ve kenar kırma;
- lazer/mekanik parça markalama;
- temizleme;
- teknik olarak uygun olduğunda doğrultma/boyutsal düzeltme;
- uygun dönen bileşenler için balans;
- izin verilen döküm bölgelerinde kontrollü lazer kaynak onarımı;
- kumlama/polisaj/pasivasyon/elektropolisaj;
- belirtildiğinde montaj veya alt montaj.
Önemli olduğunda teknik resim yasaklı onarım bölgelerini, markalama konumunu/derinliğini ve kozmetik gereklilikleri belirtmelidir.
Basınç sınırı işlemesi bitmiş durumda doğrulama gerektirir
İşleme, pay kaldırılmadan önce kapalı olan yüzey altı döküm süreksizliğini açığa çıkarabilir. Bu nedenle basınç sınırı parçaları çoğu zaman basınç cidarını veya sızdırmazlık arayüzünü oluşturan işleme operasyonlarından sonra sızıntı/basınç doğrulamasına ihtiyaç duyar.
RFQ şunları tanımlamalıdır:
- servis ortamı;
- test ortamı;
- test basıncı/vakum;
- bekletme süresi;
- izin verilen sızıntı/kayıp veya geçti-kaldı kuralı;
- test aşaması;
- numune sıklığı;
- gerekli dokümantasyon.
Basınç ve Sızdırmazlık Testi ↗ ve Sızdırmaz Döküm ve İşlenmiş Bileşenler ↗ sayfalarına bakın.
Muayene stratejisi: her şeyi aynı şekilde muayene etmeyin
CNC kalite planları özellik riskine göre eşleştirilmelidir.
Tipik yöntemler şunları içerir:
- erişilebilir genel ölçüler için kumpas/mikrometre;
- iç çap mastarları ve fonksiyonel mastarlar;
- datuma bağlı geometri ve karmaşık özellik ilişkileri için CMM;
- kontrollü işlevsel yüzeyler için pürüzlülük ölçümü;
- sertlik/malzeme doğrulaması;
- belirtilen dönen parçalar için balans doğrulaması;
- akışkan sınırı bileşenleri için basınç/sızıntı testi;
- mutabık kalınan karakteristik listesine göre ilk parça veya boyutsal raporlar.
Temel boyutsal kaynaklarımız Hexagon ve Mitutoyo CMM'leri içerir. Muayene Ekipmanı ↗ sayfasına bakın.
Ölçüm yöntemi teknik resim niyetine uymalıdır
Anlaşmazlıklar çoğu zaman tedarikçi ile müşterinin aynı özelliği farklı ölçmesinden kaynaklanır. Üretimden önce şunları netleştirin:
- datum simülasyonu;
- serbest durum ile kısıtlı durum muayenesi;
- karmaşık özellikler için CMM prob stratejisi;
- yüzey pürüzlülüğü yönü/konumu;
- diş mastarı standardı;
- sıcaklığa duyarlı özellikler;
- bir karakteristiğin %100 muayene edilip edilmediği, örneklemeye mi tabi olduğu yoksa proses yeterliliğiyle mi izlendiği.
Muayene planlaması, işleme sonrasında eklenen bir faaliyet değil üretim planlamasının parçasıdır.
Maliyet, kapasite ve tedarik planlaması
CNC işlemede maliyet sürücüleri
Başlıca maliyet sürücüleri şunlardır:
- malzeme ve başlangıç formu maliyeti;
- kaldırılan pay hacmi;
- kurulum sayısı;
- makine tipi/eksen gerekliliği;
- çevrim süresi;
- takım aşınması ve özel takımlar;
- fikstür maliyeti ve değişim süresi;
- sıkı toleranslı finiş pasoları;
- çapak alma/temizleme karmaşıklığı;
- muayene/raporlama kapsamı;
- yüzey işlemleri ve işlevsel test;
- yüksek değerli özellikler rotanın geç aşamasında üretiliyorsa hurda riski;
- parti büyüklüğü ve tekrarlayan kurulum sıklığı.
Bir kurulumu ortadan kaldıran tasarım, malzeme maliyetindeki küçük bir düşüşten daha önemli olabilir.
Yüksek çeşitli, düşük hacimli işleme proses hafızası gerektirir
HMLV işleme çok sayıda parça numarası ve daha küçük tekrarlayan partiler anlamına gelir. Tedarikçi, aylar sonra aynı parçayı prosesi sıfırdan yeniden oluşturmadan tekrar başlatabilmelidir.
Önemli kontroller şunlardır:
- revizyon kontrollü CNC programları;
- fikstür tanımlama ve depolama;
- takım listeleri ve ofsetler;
- kurulum föyleri/iş talimatları;
- muayene planı ve karakteristik geçmişi;
- tekrarlanan kurulumdan sonra ilk parça doğrulaması;
- gerektiğinde malzeme/lot izlenebilirliği.
İşleme rotamız düzenli üretimin yanı sıra HMLV endüstriyel programlar için de tasarlanmıştır.
Yıllık hacim, tek seferlik RFQ miktarından daha önemlidir
Bir alıcı yalnızca ‘25 adet’ isterse tedarikçi bunun hangisi olduğunu bilemez:
- prototip;
- tek seferlik bakım talebi;
- yıllık 1.000 adetlik programın ilk sevkiyatı;
- 50 HMLV parça numarasından bir SKU.
Yıllık talep fikstür yatırımını, takım planlamasını, üretim parti büyüklüğünü ve stoklama seçeneklerini etkiler. Biliniyorsa her zaman yıllık hacim + beklenen sevkiyat miktarını sağlayın.
VMI, JIT ve yerel stok sevkiyat termin süresini azaltabilir
Tekrarlayan programlarda ekonomik makine partisi müşterinin tüketim partisinden büyük olabilir. VMI/emniyet stoğu/çerçeve siparişler bu farkı köprüleyebilir.
Amerika Birleşik Devletleri, Avrupa ve Çin'deki depo düzenlemeleri üzerinden mutabık kalınan VMI, emniyet stoğu, çerçeve sipariş, stoktan serbest bırakma, Kanban ve JIT yapılarını destekliyoruz. VMI, JIT ve Stoklama Programları ↗ sayfasına bakın.
İkinci kaynak işleme: yalnızca fiyatı değil rotayı yeterli kılın
İkinci kaynak şu unsurlara göre değerlendirilmelidir:
- kesin teknik resim revizyonu;
- başlangıç formu ve malzeme durumu;
- datum/fikstür konsepti;
- bilinen kritik karakteristikler;
- muayene raporu formatı;
- yüzey/basınç gereklilikleri;
- varsa geçmiş hata modları;
- yıllık hacim ve sevkiyat ritmi.
Mevcut parça yıllarca belgelenmemiş proses bilgisi biriktirdiyse, yeni tedarikçinin bu riskin teknik resme, kontrol planına veya yeterlilik numunesine dönüştürülmesine ihtiyacı vardır; ilk reddedilene kadar gizli kalmasına değil.
Üret ya da satın al ve kapasite taşması kararları
OEM'ler dış CNC tedarikçilerini genellikle iki farklı nedenle kullanır:
- stratejik tedarik — kalıcı dış üretim veya yeterli kılınmış ikinci kaynak;
- kapasite taşması — iç makineler kısıtlandığında geçici veya tekrarlayan rahatlatma.
Gerekli proses verileri benzerdir ancak ticari model farklı olabilir. Kapasite taşması işi mevcut iç rotayla hızlı eşleşme gerektirebilir; stratejik tedarik ise daha düşük toplam maliyet için fikstür yeniden tasarımını veya farklı bir başlangıç formunu haklı çıkarabilir.
Tedarikçi yeterliliği, RFQ ve alıcı SSS
Sormaya değer tedarikçi yeterlilik soruları
- İlgili tesiste gerçekte hangi makine türleri/eksenleri mevcut?
- Tedarikçi yalnızca çubuk malzeme değil, düzenli olarak döküm/dövme de işliyor mu?
- Tekrarlayan işlerde fikstürler/programlar/revizyonlar nasıl kontrol ediliyor?
- Hangi CMM ve muayene kaynakları mevcut?
- Zor malzemeler ve ısıl işlem durumu nasıl yönetiliyor?
- Tedarikçi gerektiğinde yüzey işlemleri, basınç testi ve montajı yönetebiliyor mu?
- Uygunsuzluklar, onaylı onarımlar ve izlenebilirlik nasıl kontrol ediliyor?
- Tedarikçi HMLV ve ikinci kaynak yeterliliğini destekleyebiliyor mu?
- Yalnızca numune partisi için değil, yıllık program için yeterli kapasite var mı?
- Gerektiğinde yerel stok/VMI sevkiyat termin süresini azaltabilir mi?
Tedarikçi Yeterliliği ↗ sayfasına bakın.
CNC işleme RFQ'suna neler dahil edilmeli
Gönderin:
- yerel 3D model;
- kontrollü 2D teknik resim ve revizyon;
- kesin malzeme sınıfı ve durumu;
- başlangıç formu (kütük, döküm, dövme, müşteri tarafından sağlanan ham parça);
- yıllık hacim ve sevkiyat miktarı;
- kritik datumlar ve GD&T;
- özelliğe göre yüzey pürüzlülüğü gereklilikleri;
- diş/mastar gereklilikleri;
- ısıl işlem ve sertlik;
- kaplama/pasivasyon/polisaj;
- muayene raporu gereklilikleri;
- basınç/sızıntı/işlev testi gereklilikleri;
- markalama/izlenebilirlik;
- ambalajlama/temizlik;
- uygunsa ikinci kaynak/kıyas hedefi;
- VMI/JIT/stoklama beklentileri.
Yaygın CNC RFQ hataları
Yalnızca nominal CAD göndermek
CAD, tedarikçiye hangi ölçülerin kritik olduğunu, hangi muayenenin gerektiğini veya hangi malzeme durumunun geçerli olduğunu söylemez.
CTQ özellikleri olmadan ‘sıkı tolerans’ belirtmek
Tedarikçinin genel hassasiyet talebine değil, gerçek toleranslara ve datum mantığına ihtiyacı vardır.
Başlangıç formunu gizlemek
Ham dökümün işlenmesi, testere kesimli kütüğün işlenmesinden farklıdır. Makineye ne geldiğini belirtin.
Yalnızca ilk sevkiyatı fiyatlandırmak
Bu, yıllık program için yanlış fikstür/takım kararlarına yol açabilir.
Yüzey kalitesini gereğinden fazla spesifiye etmek
İnce pürüzlülüğü yalnızca sızdırmazlık, hareket, temizlenebilirlik, yorulma veya görünüm amacına hizmet ettiği yerlerde uygulayın.
Çapak alma ve temizliği göz ardı etmek
Çapraz delikler, akışkan kanalları ve hijyenik parçalar açık çapak/temizlik kriterleri gerektirebilir.
CNC - hassas döküm - dövme: toplam bitmiş parça ekonomisine göre seçin
| Rota | Güçlü uygunluk | Ana maliyet/risk sorusu |
|---|---|---|
| Kütükten CNC | Prototip, düşük kalıp taahhüdü, nispeten basit geometri, sık tasarım değişikliği | Ne kadar malzeme ve çevrim süresi kaldırılıyor? |
| Hassas döküm + CNC | Kritik işlenmiş arayüzlere sahip karmaşık çelik/alaşım net şekle yakın geometri | Kalıp, tekrarlayan işleme/malzeme/montaj tasarrufuyla haklı çıkıyor mu? |
| Dövme + CNC | Yapısal/mekanik talep ve dövmeye uygun geometri | Ne kadar finiş işleme ve dövme kalıbı kalıyor? |
| Fabrikasyon + CNC | Büyük veya modüler kaynaklı yapılar | Kaynak distorsiyonu, sızıntı yolları ve işçilik kontrol edilebilir mi? |
Doğru cevap çoğu zaman hibrittir: önce net şekle yakın form, yalnızca hassasiyetin işlev yarattığı yerde CNC.
China Precision Metal CNC kabiliyet özeti
| Kabiliyet | Güncel yayımlanmış kapsam |
|---|---|
| CNC parkı | 40+ makine |
| Makine aileleri | Tornalama, frezeleme, torna-freze, HMC, VMC, 3/4/5 eksen |
| Mevcut parktaki markalar | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Ek proses kaynakları | Taşlama, delme/kılavuz çekme, dalma EDM, tel EDM/tel erozyon |
| Başlangıç formları | Kendi hassas dökümlerimiz, müşteri dökümleri/dövmeleri, kütük/çubuk ve mutabık kalınan diğer ham parçalar |
| Malzemeler | Geniş endüstriyel metal yelpazesi ve seçilmiş mühendislik dışı metaller |
| Muayene | Hexagon + Mitutoyo CMM'leri ile boyutsal/malzeme/pürüzlülük kaynakları |
| Sonraki prosesler | Belirtildiğinde yüzey işlemleri, basınç/sızıntı testi, balans/markalama/montaj rotaları |
| Üretim modeli | HMLV, tekrarlayan OEM, ikinci kaynak, kapasite taşması, VMI/JIT/stoklama |
Nihai makine seçimi ve uygulanabilirlik her zaman teknik resme, malzemeye ve miktara özeldir.
İncelenecek gerçek bileşen aileleri
Üretim portföyümüzde şu alanlarda işleme örnekleri bulunur:
- Pompa Bileşenleri ↗
- Vana Gövdeleri ↗
- Çarklar ve Difüzörler ↗
- Basınç Sızdırmaz Bileşenler ↗
- Hijyenik Bileşenler ↗
- Endüstriyel Makine Bileşenleri ↗
Bu sayfalar genel bir makine listesinden daha yararlıdır; çünkü prosesin teslim etmesi beklenen geometri ve bitmiş arayüz türlerini gösterir.
Sık sorulan alıcı soruları
5 eksenli işleme her zaman maliyeti düşürür mü?
Hayır. Karmaşık geometrilerde kurulumları azaltabilir ve erişimi iyileştirebilir, ancak gerekli ilişkileri güvenilir şekilde tutabiliyorsa daha basit 3 eksenli/4 eksenli rota daha ekonomik olabilir.
Her ölçü sıkı toleranslı olmalı mı?
Hayır. Geçme, sızdırmazlık, hizalama, hareket veya başka bir işlevi etkileyen karakteristikleri sıkılaştırın. Diğer yerlerde ekonomik genel toleransları kullanın.
Müşteri tarafından sağlanan döküm veya dövmeleri işleyebilir misiniz?
Evet, teknik resim ve ham parça incelemesine tabidir. Teklif; pay durumunu, datum kullanılabilirliğini, yıllık hacmi ve bitmiş gereklilikleri içermelidir.
İşleme bir dökümde neden sızıntı açığa çıkarabilir?
Pay kaldırma yüzey altı süreksizliği kesebilir. İşleme basınç sınırını etkiliyorsa sızıntı/basınç doğrulaması ilgili bitmiş duruma yerleştirilmelidir.
Hangi bilgiler teklif doğruluğunu en çok iyileştirir?
2D teknik resim + 3D model + malzeme/durum + başlangıç formu + yıllık hacim + kritik gereklilikler.
HMLV prototiplemeden farklı mı?
Evet. HMLV genellikle çok sayıda aktif parça numarası ve daha küçük partilerde tekrarlayan üretim anlamına gelir. Her tekrarlayan sevkiyatın güvenilir biçimde yeniden başlatılabilmesi için program, fikstür, kurulum ve muayene kontrolü gerekir.
RFQ özeti
Güçlü bir CNC tedarik paketi bitmiş işlevi ve üretim bağlamını tanımlar: başlangıç formu, malzeme durumu, datumlar, CTQ toleransları, yüzey gereklilikleri, yıllık talep, muayene ve sonraki operasyonlar. Takım tezgâhı bu sistemin yalnızca bir parçasıdır.
İşleme rotası incelemesi için kontrollü teknik resim ve 3D modeli info@chinaprecisionmetal.com adresine gönderin.