
Üretim rotası mühendislik incelemesiyle başlar
Proses mum enjeksiyonundan önce başlar. Kontrollü teknik resim, 3D model, alaşım spesifikasyonu, kritik yüzeyler, işleme payı, muayene gereklilikleri ve beklenen üretim hacmi birlikte incelenir. Kalıp yönü, mum çekmesi, yolluk konumu, kabuk erişimi ve kesim alanları bitmiş bileşen etrafında planlanır.
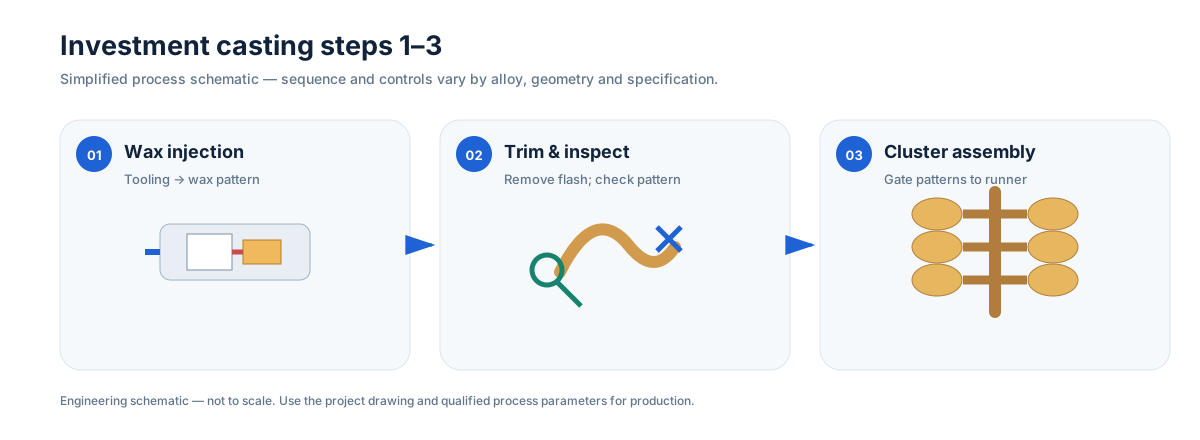
Mum modeller ve küme montajı
01 — Mum enjeksiyonu
Bileşen geometrisini tekrar etmek için hassas kalıba mum enjekte edilir. Distorsiyonu ve eksik dolumu sınırlamak için sıcaklık, enjeksiyon basıncı, bekletme süresi ve soğutma kontrol edilir. Üretim serbest bırakılmadan önce kalıp ve mum parametreleri yeterli kılınır.
02 — Mum model düzeltme ve muayene
Ayırma hattı çapakları, enjeksiyon izleri ve küçük yüzey kusurları mum modelden uzaklaştırılır. Modeller görsel olarak kontrol edilir ve kritik ölçüler montajdan önce doğrulanabilir.
03 — Küme montajı
Mum modeller merkezi bir yolluk sistemine bağlanır. Model aralığı, yönelim ve yolluk tasarımı metal akışını, beslemeyi, kabuk dayanımını ve sonraki kesim erişimini etkiler.
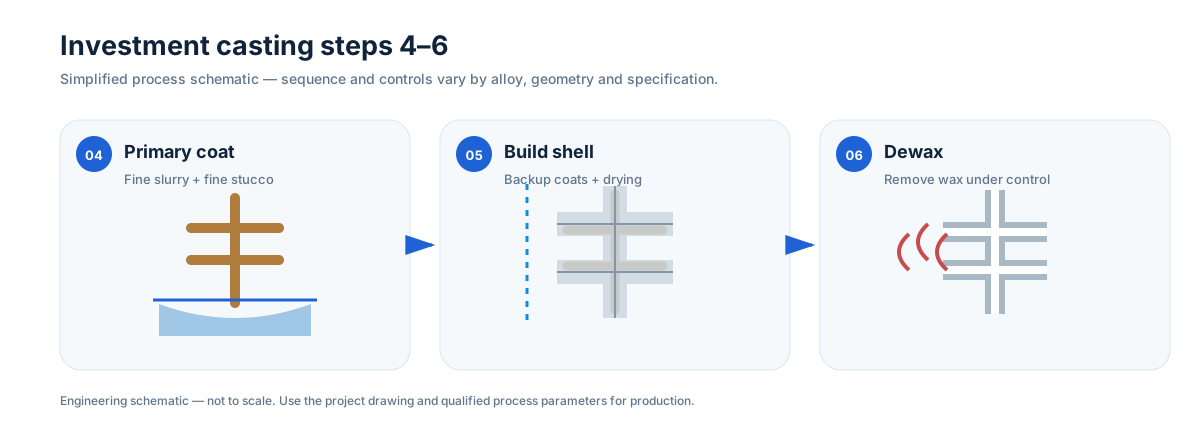
Seramik kabuk ve mum giderme
04 — Birincil seramik kaplama
Mum montajına ince refrakter bulamaç ve stucco tabakası uygulanır. Birincil kat döküm yüzeyini oluşturur; bu nedenle bulamaç durumu, viskozite, kaplama ve kurutma ortamı yakından kontrol edilir.
05 — Yedek kabuk oluşturma
Ek seramik katmanlar kabuk kalınlığını ve taşıma dayanımını oluşturur. Refrakter boyutu ve katman sırası; ayrıntı kopyalama, geçirgenlik ve mum giderme ile döküm sırasında çatlama direnci arasında denge kuracak şekilde seçilir.
06 — Mum giderme
Mum yeterli kılınmış mum giderme rotasıyla uzaklaştırılır. Buharlı otoklav ve hızlı yakma / burnout yaygın yöntemlerdir; bazı dökümhaneler bunları birleştirir. Seçilen rota kabuğa zarar vermeden mumu uzaklaştırmalı; kabuklar daha sonra proses spesifikasyonuna göre kontrol edilip pişirilmelidir.
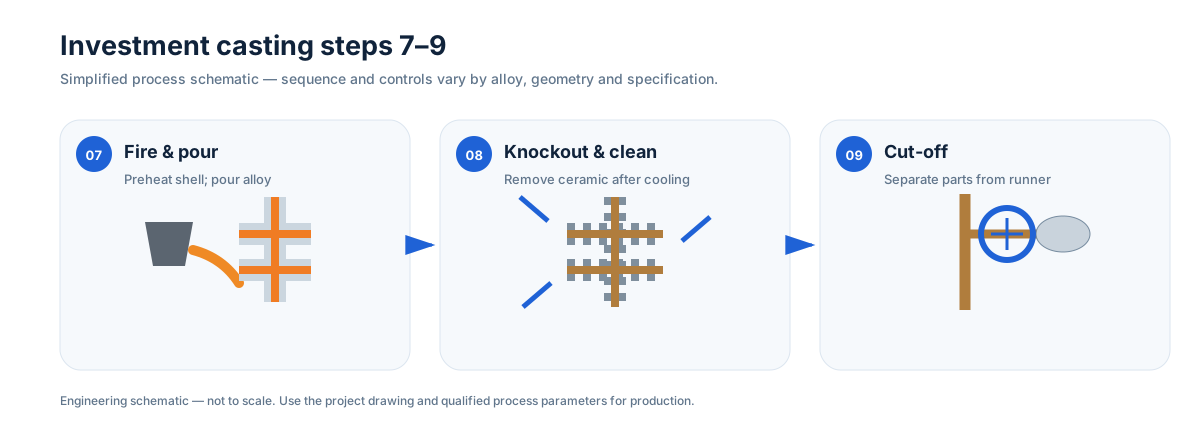
Döküm, kabuk kırma ve kesim
07 — Kabuk pişirme ve döküm
Seramik kabuklar sıvı alaşım dökülmeden önce pişirilir ve ön ısıtılır. Ergiyik kimyası, sıcaklık, kabuk sıcaklığı ve döküm hızı alaşım ve geometriye göre kontrol edilir.
08 — Soğutma, kabuk kırma ve temizleme
Katılaşmadan sonra seramik kabuk mekanik olarak uzaklaştırılır. İç kanallar ve zor boşluklar geometriye uygun temizleme rotası gerektirir.
09 — Kesim
Tekil dökümler yolluk sisteminden ayrılır. Kesim konumları ve kalan pay operasyonun işlevsel yüzeylere zarar vermemesi için planlanır.
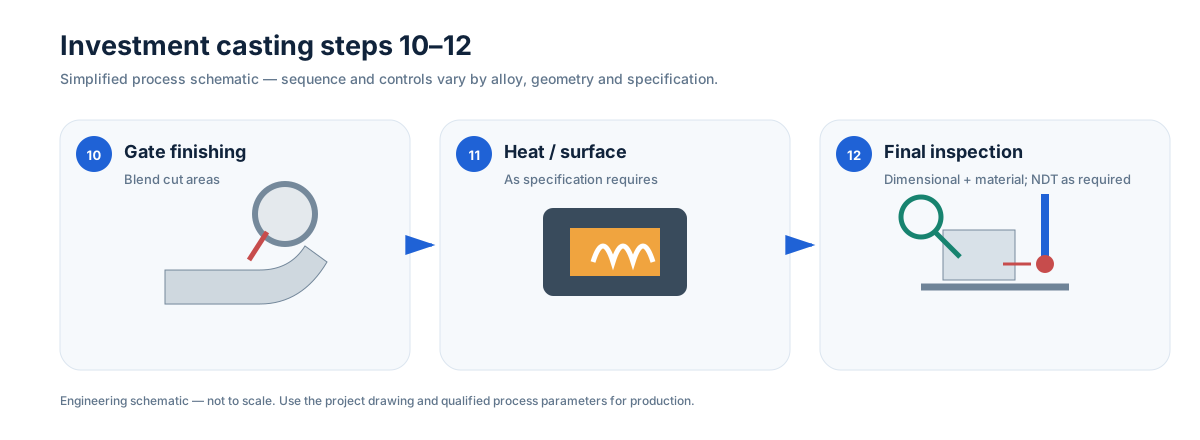
Finisaj, ısıl işlem ve nihai muayene
10 — Yolluk taşlama ve finisaj
Kalan yolluklar ve yerel geçişler düzeltilir. Kritik bileşenler için taşlama sınırları, yüzey kabulü ve onarım kısıtları tanımlanmalıdır.
11 — Belirtildiğinde ısıl işlem, kaynak onarımı veya yüzey işlemi
Isıl işlem alaşım spesifikasyonu ve gerekli özelliklere göre seçilir. İzin verilen onarım kaynağı kontrollü prosedürle yapılır ve gerekli finisaj ile muayene izler. Pasivasyon, elektropolisaj, kumlama veya polisaj rotanın sonraki aşamalarına eklenebilir.
12 — Nihai muayene ve serbest bırakma
Nihai doğrulama; boyutsal muayene, tanımlı döküm ısısı, kupon veya numuneden kimya/alaşım doğrulaması, sertlik, ferrit, penetrant testi ve teknik olarak uygun olduğunda ultrasonik veya radyografik muayeneyi içerebilir. Gerektiğinde mekanik test ile basınç veya sızıntı testi eklenir. Kesin plan teknik resim, geçerli standart, geometri, kusur tipi ve servis riskine göre tanımlanır.
Proses parametreleri alaşım, bileşen boyutu, kabuk sistemi, geometri ve proje spesifikasyonuna göre değişir. Değerler evrensel sınır olarak kabul edilmek yerine DFM ve proses yeterliliği sırasında doğrulanır.
Sonraki proses entegrasyonu ve alıcı kontrolleri
Mühendislik kontrolünün en önemli olduğu yerler
Proses sıralıdır ancak kontroller birbirine bağlıdır. Mum değişkenliği kabuk geometrisini etkileyebilir; yolluklama katılaşmayı etkiler; ısıl işlem ince veya asimetrik kesitleri hareket ettirebilir; işleme ise döküm yüzeyinde işlevsel önemi olmayan süreksizlikleri açığa çıkarabilir. Bu nedenle üretim planı her adımı ayrı operasyon gibi ele almak yerine bitmiş bileşenden geriye doğru kurulmalıdır.
Silika-sol rotamız paslanmaz, dubleks, karbon, alaşımlı, ısıya dayanıklı ve seçilmiş nikel bazlı sınıflarda kullanılır. Doğru kabuk, ergitme, ısıl işlem ve sonraki muayene rotası alaşıma ve parça geometrisine bağlıdır. Basınç taşıyan vana gövdesi, polisajlı hijyenik bileşen ve aşınmaya dayanıklı makine parçası aynı genel proses aşamalarından geçebilir ancak farklı kontroller ve kabul kriterleri gerektirir.
Döküm ağacından bitmiş bileşene
Kabuk kaldırma ve kesimden sonra bileşen hâlâ yolluk düzeltme, kumlama, ısıl işlem, doğrultma, işleme, mekanik polisaj, pasivasyon, elektropolisaj veya başka yüzey işlemleri gerektirebilir. Bu sonraki adımlar kalıp dondurulmadan önce düşünülmelidir. İşleme datumları, polisaj erişimi ve korunmuş sızdırmazlık kenarları döküm tasarımını etkileyebilir.
Basınç veya sızıntı gereklilikli bileşenlerde test, nihai işlevsel durumu pratik olduğu kadar temsil etmelidir. İşleme cidar kalınlığını değiştirebilir veya yüzey altı süreksizliği açabilir; bu nedenle teknik resim veya doğrulama planı bunu gerektiriyorsa nihai hidrostatik veya pnömatik doğrulama normalde ilgili işleme operasyonlarından sonra planlanır.
Alıcıların döküm tedarikçisine sorması gerekenler
Yararlı tedarikçi görüşmesi ‘Hassas döküm yapıyor musunuz?’ sorusunun ötesine geçer. Mum, kabuk, ergitme/döküm, ısıl işlem, işleme, yüzey işlemleri ve muayeneyi kimin kontrol ettiğini; malzeme kimliği ve lotların nasıl izlendiğini; kritik ölçülerin nasıl doğrulandığını; basınç veya NDT gerekliliklerinin rotaya nasıl aktarıldığını sorun. Dışarıda yapılan özel proseslerde tedarikçinin izlenebilirlik ve kabul kayıtlarını bileşen lotuna nasıl bağlı tuttuğunu sorun.
China Precision Metal, Qingdao üretim operasyonunda hassas dökümü 40+ CNC makinesi, yüzey işlemi kaynakları ve boyutsal/malzeme/basınç muayene kabiliyetiyle birleştirir. Bu entegrasyon teknik resim işlenmiş arayüzler veya kontrollü yüzey ve sızıntı gereklilikleri içerdiğinde en değerlidir.
RFQ özeti
Yararlı bir üretim yanıtı almanın en hızlı yolu kontrollü teknik resmi, 3D modeli, malzeme spesifikasyonunu, yıllık miktarı ve işlev için gerçekten kritik birkaç gerekliliği göndermektir. Bu gereklilikleri birleşik döküm, işleme, yüzey işlemleri ve muayene rotasına göre inceleriz.