
Basınç sınırını ve kabul mantığını tanımlayın
‘Sızdırmaz’ uçtan uca bir mühendislik gerekliliğidir
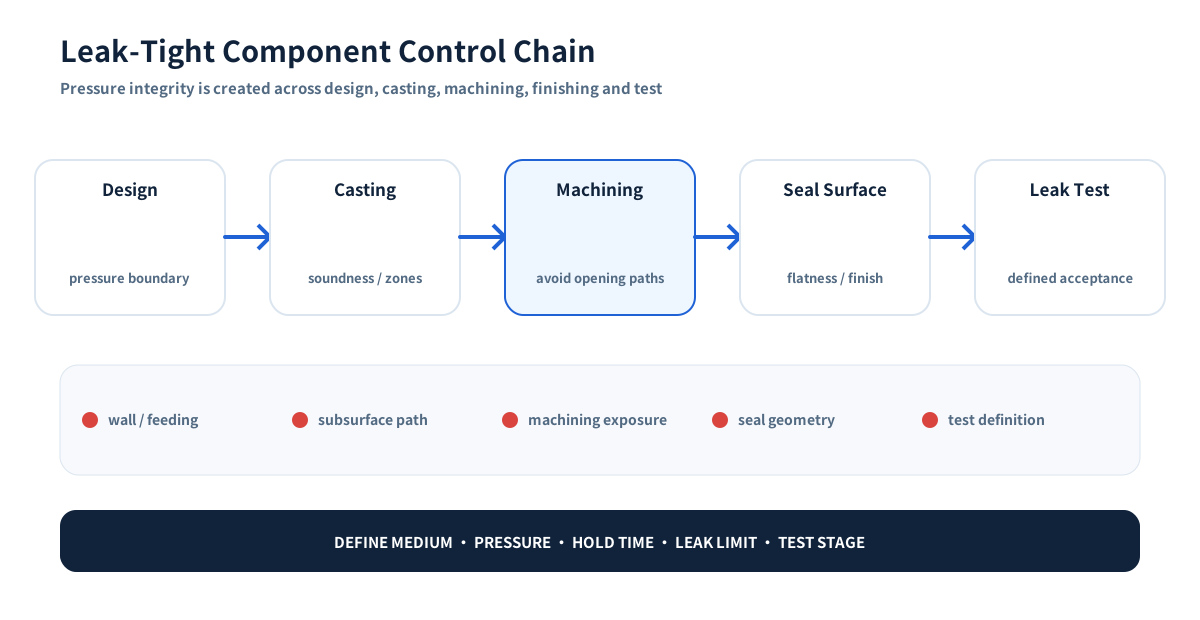
Basınç sınırı sistem olarak yönetilmezse vana gövdesi, pompa gövdesi, manifold, soğutucu bileşen veya hijyenik akış parçası boyutsal muayeneyi geçip yine serviste başarısız olabilir. Tersine, bir dökümün işlevsel olarak kabul edilebilir olması için her yerde mikroskobik kusursuzluk gerekmez. Kritik mesele; herhangi bir süreksizliğin, işleme ile açığa çıkmanın, conta arayüzünün veya montaj yolunun belirtilen servis ve test koşullarında sızıntı oluşturup oluşturmadığıdır.
Bu, RFQ'nun basıncın nerede önemli olduğunu, hangi ortamın tutulduğunu, hangi yüzeylerin işlendiğini, parçanın nasıl sızdırmaz kılındığını ve kabulün nasıl test edileceğini tanımlaması gerektiği anlamına gelir.
Tipik hata yolları ve alıcı kontrolü
| Risk alanı | Ne yanlış gidebilir | RFQ / kontrol planı neyi tanımlamalı |
|---|---|---|
| Kalın kesit veya ani geçiş | Yerel katılaşma çekintisi veya iç süreksizlik | DFM incelemesi, kesit geçişleri, besleme/yolluk stratejisi, gerekiyorsa kritik bölge muayenesi |
| İşlenmiş delik veya sızdırmazlık yüzeyi | İşleme daha önce kapalı bir süreksizliği açabilir | İşleme payı, basınç sınırı haritası, bitmiş durumda muayene/test |
| Dişli port | Porozite, hasarlı dişler, çapaklar veya kötü conta geometrisi yol oluşturabilir | Diş standardı, mastar, sızdırmazlık yöntemi, port yüzeyi gerekliliği ve işlevselse sızıntı testi |
| Conta / O-ring yüzeyi | Düzlük, pürüzlülük, çizikler veya kirlenme sızdırmazlığı engelleyebilir | Yüzey kalitesi parametresi, düzlük/profil, görsel standart, temizlik ve koruma |
| Montaj arayüzü | Hizasızlık, hasarlı contalar veya yanlış tork iyi dökümlere rağmen sızıntı yaratabilir | Arayüz teknik resmi, montaj yöntemi ve sorumluluk sınırı |
| Test tanımı | ‘Sızıntı testi gerekli’ tedarikçileri karşılaştırmak için fazla belirsizdir | Ortam, basınç/vakum, bekletme süresi, maksimum sızıntı oranı veya geçti-kaldı kriteri, örnekleme, test aşaması |
Muayeneyi tasarlamadan önce basınç sınırını tasarlayın
Basınç bütünlüğünü iyileştirmenin en iyi zamanı kalıptan öncedir. Yararlı tasarım soruları şunlardır:
- Ağır kesitler ve ani cidar geçişleri azaltılabilir mi?
- Basınç sınırı büyük çıkıntılar veya pedlerle gereksiz kesişimlerden kaçınabilir mi?
- İç kanallar döküm/maçayla mı, dökümden sonra delmeyle mi oluşturuluyor ve bu riski nasıl etkiliyor?
- Aşırı işleme derinliği gerektirmeden kararlı sızdırmazlık yüzeyi için yeterli malzeme var mı?
- Parça sızdırmazlık geometrisini deforme etmeden nereden fikstürlenebilir?
- Conta kanalları, O-ring yüzeyleri, dişler ve flanş yüzeyleri seçilen sızdırmazlık teknolojisiyle uyumlu mu?
Bu sorular prosese bağlıdır. Hassas döküm paslanmaz çelik için doğru cevap, alüminyum basınçlı döküm veya tamamen işlenmiş kütük manifold için farklı olabilir.
Üretim rotasını kontrol edin
Döküm sağlamlığı yalnızca genel bir sınıf değil, yerel bir özelliktir
Döküm kusurları işlevsel bölgeyi kestiğinde en önemlidir. Kritik olmayan bir nervürdeki zararsız iç belirti, ince basınç cidarını veya işlenmiş conta yüzeyini geçen bağlantılı süreksizliğe eşdeğer değildir.
Hassas dökümde yolluk/besleme, kesit geçişleri, ergitme uygulaması, kabuk/proses kararlılığı ve alaşım davranışı sağlamlığı etkiler. Investment Casting Institute kusur atlası, farklı kusur mekanizmalarının farklı düzeltici faaliyetler gerektirdiğini hatırlatan yararlı bir kaynaktır; ‘porozite’ tek ve her şeyi kapsayan teşhis olarak kullanılmamalıdır.
Bu nedenle alıcı, her yerde tanımsız ‘sıfır porozite’ istemek yerine teknik resimde basınç sınırlarını ve sızıntısız işlevsel bölgeleri işaretlemelidir.
İşleme, döküm muayenesinin göstermediği riski açığa çıkarabilir
İşleme çekinti porozitesi oluşturmaz ancak yüzey altı süreksizliği kesip açık bir yola dönüştürebilir. Bu nedenle işleme payı ile basınç bütünlüğü birlikte planlanmalıdır.
International Journal of Metalcasting dergisindeki 2024 tarihli hakemli çalışma, basınç sızdırmaz dökümlerde bağlantılı poroziteyi modelledi ve işlemenin iç boşluk ağlarını yüzeye açabileceğini özellikle belirtti. Alıcılar için pratik sonuç şudur: işleme basınç sınırını kesiyorsa sızıntı performansını bitmiş işlenmiş durumda değerlendirin. Makaleyi okuyun.
Kritik yüzlerde yalnızca kararlı geometri elde etmek için gereken kadar pay kullanın. Aşırı kaldırma aynı anda hem açığa çıkma riskini hem maliyeti artırabilir.
Sızdırmazlık yüzeylerinin kendi kabul dili gerekir
Yalnızca ‘Ra 0,8’ yazan teknik resim, conta veya metal-metal sızdırmazlık için yine eksik olabilir. Birleşime bağlı olarak alıcıların şunları da kontrol etmesi gerekebilir:
- düzlük veya profil;
- bir deliğe göre eşmerkezlilik/salgı;
- dalgalılık veya takım izleri;
- çizikler, çentikler ve açığa çıkan gözenekler;
- kenar kırma ve çapak yönü;
- temizlik ve korozyon koruması;
- kaplama/pasivasyon adımının nihai doğrulamadan önce mi sonra mı olduğu.
Conta tedarikçisinin tasarım gereklilikleri genel pürüzlülük varsayımlarından öncelikli olmalıdır.
Bitmiş durumu doğrulayın
Sızıntı testi: yalnızca ‘test’ kelimesini değil, yöntemi tanımlayın
Yaygın endüstriyel yöntemler; hidrostatik basınç testleri, su altında hava kabarcığı testleri, basınç düşümü veya kütlesel debi yöntemleri, vakum yöntemleri ve çok düşük izin verilen sızıntılar için helyum algılamayı içerir. Doğru yöntem servis ortamına, basınca, izin verilen sızıntı oranına, bileşen hacmine, güvenliğe ve üretim hızına bağlıdır.
Tedarikçi yalnızca ‘%100 sızıntı testi’ talimatından anlamlı bir sızıntı testi fiyatlandıramaz veya doğrulayamaz. En az şunları tanımlayın:
- test ortamı;
- test basıncı veya vakum seviyesi;
- uygunsa stabilizasyon ve bekletme süresi;
- izin verilen maksimum basınç kaybı / debi / sızıntı oranı veya açık görsel kabul;
- testin işleme, yüzey işlemleri ve montajdan önce mi sonra mı olduğu;
- örnekleme veya %100 gerekliliği;
- kayıt/izlenebilirlik gerekliliği;
- test fikstürü sızdırmazlığına ilişkin varsayımlar.
Pnömatik testler hidrostatik testlerden çok daha fazla enerji depolar; bu nedenle ekipman ve prosedürler test için mühendislik olarak tasarlanmalı ve onaylanmalıdır. Testi ‘daha sıkı yapmak’ için basıncı gelişigüzel artırmayın.
NDT ve sızıntı testi farklı soruları yanıtlar
Sıvı penetrant, manyetik parçacık, radyografi ve diğer NDT yöntemleri tanımlı kusur riskleri için uygun olabilir ancak akışkan sızdırmazlığını otomatik olarak kanıtlamaz. Tersine, sızıntı testi her iç belirtiyi karakterize etmeden işlevsel tutmayı gösterebilir.
Muayene planı her yöntemi bir hata moduna bağlamalıdır:
- NDT — kabul standardı altında tanımlı yüzey/yüzey altı süreksizliklerini tespit eder;
- boyutsal muayene — basınç cidarı kalınlığını, sızdırmazlık geometrisini ve arayüzleri doğrular;
- sızıntı/basınç testi — mutabık kalınan test koşulunda işlevsel tutmayı kanıtlar;
- malzeme doğrulaması / izlenebilirlik — doğru alaşımı ve lot/doküman zincirini kanıtlar.
Kabul mantığı çelişkili veya tanımsızsa daha fazla muayene her zaman daha iyi değildir.
Emprenye veya onarım ne olacak?
Vakum emprenye, bazı döküm sektörlerinde özellikle alüminyum uygulamalarda bağlantılı poroziteyi sızdırmaz kılmak için kullanılır. Her ürün için otomatik olarak kabul edilebilir varsayılmamalıdır. Teknik resim, müşteri spesifikasyonu ve servis ortamı; emprenye, kaynak onarımı veya başka iyileştirmeye izin verilip verilmeyeceğini, sınırlandırılıp sınırlandırılmayacağını veya yasaklanacağını belirlemelidir.
Emprenyeye izin veriliyorsa işleme ve teste göre sıra önemlidir. Aynı 2024 basınç sızdırmazlığı araştırması, karmaşık bağlantılı yolların emprenye uygulandı diye her zaman tamamen kapatılamayabileceğini gösterir.
Kritik paslanmaz veya alaşımlı basınç parçalarında alıcılar, ilk parçalardan sonra anlaşmazlığı keşfetmek yerine onarım/emprenye kısıtlarını RFQ'da açıkça belirtmelidir.
Tedarikçiyi ve RFQ girdilerini yeterli kılın
Basınç sınırı parçaları için tedarikçi yeterlilik soruları
Tedarikçiden tüm zinciri nasıl kontrol ettiğini göstermesini isteyin:
- Basınç sınırı teknik resim incelemesi sırasında nasıl tanımlanıyor?
- Hangi döküm/proses kontrolleri kritik bölgeleri ele alıyor?
- Hangi özellikler basınç cidarının içinden veya yakınından işleniyor?
- Sızdırmazlık yüzeyleri işleme sonrasında nasıl korunuyor?
- Sızıntı testi fikstürleri doğrulanıyor ve bakımı yapılıyor mu?
- Basınç göstergeleri, debimetreler veya sızıntı cihazları gerekli aralıkta kalibre ediliyor mu?
- Test kayıtları parça numarası, revizyon, lot ve tarihe kadar izlenebiliyor mu?
- Sızıntı testinden kalan parçalar yalnızca yeniden test edilmek yerine mekanizma açısından analiz ediliyor mu?
- Emprenye veya onarım rotaları müşteri onayıyla kontrol ediliyor mu?
- Tekrarlayan programlarda proses ve alt tedarikçi değişiklikleri uygulamadan önce bildiriliyor mu?
Bu sorular, tedarikçiden ‘sıfır porozite’ sözü istemekten daha anlamlıdır.
RFQ özeti
Sızıntı açısından kritik döküm veya işlenmiş bileşen için bitmiş teknik resimle birlikte servis ortamını, çalışma/test basıncını, basınç sınırı tanımını, sızdırmazlık yöntemini, işlenmiş arayüzleri, sızıntı testi yöntemini ve kabul kriterlerini, NDT kapsamını, onarım/emprenye kurallarını ve gerekli izlenebilirliği gönderin. Bu bilgiler tasarım, döküm, işleme ve muayenenin tek bir basınç bütünlüğü sistemi olarak planlanmasını sağlar.