
Tercih edilen prosesle değil, bitmiş parçayla başlayın
Hassas döküm, dövme, dövme stoktan CNC işleme, metal enjeksiyon kalıplama (MIM) ve yüksek basınçlı döküm farklı üretim problemlerini çözer. En yararlı soru ‘Hangi proses daha iyi?’ değil, beklenen hacimde hangi rota gerekli bitmiş geometriyi, özellikleri ve kalite kanıtını en düşük toplam maliyet ve riskle oluşturur? sorusudur.
Aynı teknik resim ürün ömrü boyunca rotalar arasında da geçebilir. Yeni ürün CNC işlenmiş kütükle başlayabilir, geometri kararlı hâle geldikten sonra net şekle yakın döküme geçebilir ve datumlar, delikler, dişler ile sızdırmazlık yüzeylerinde CNC işlemeyi koruyabilir.
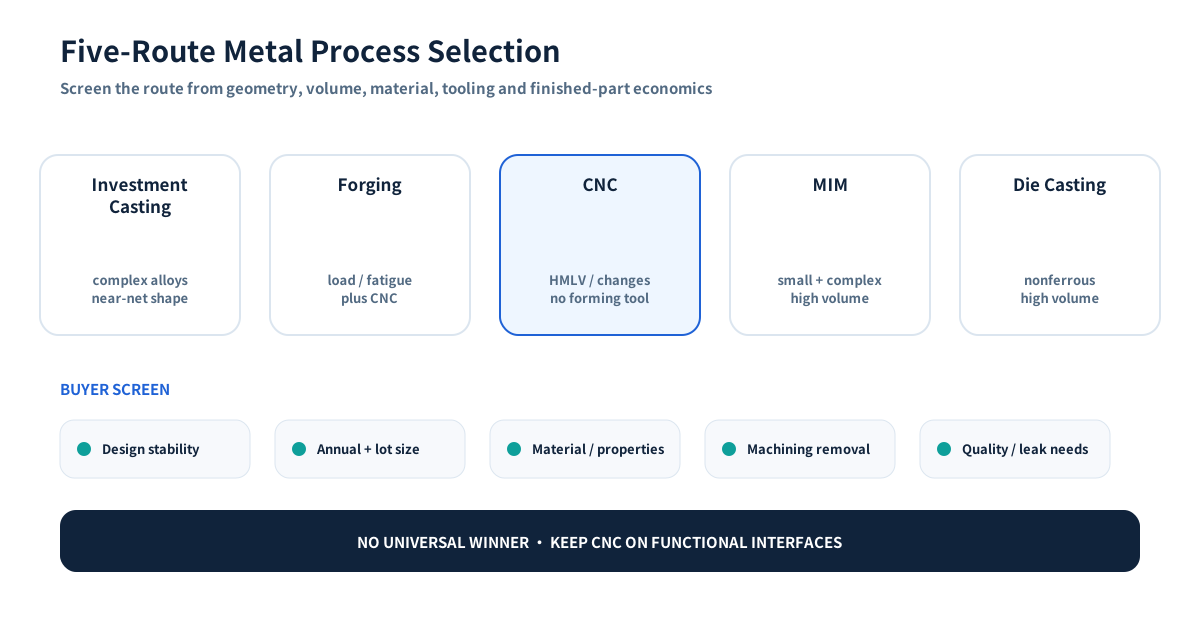
Beş prosesli alıcı matrisi
| Rota | Çoğu zaman güçlü olduğu durum | Kalıp profili | Hacim mantığı | Ana alıcı uyarısı |
|---|---|---|---|---|
| Hassas döküm | Karmaşık paslanmaz/alaşım geometrisi, entegre çıkıntılar, akış gövdeleri, net şekle yakın form | Özel mum/kalıp ve proses geliştirme | İşlemeyi azaltıyorsa tekrarlayan düşük-orta ve orta hacimler kalıbı haklı çıkarabilir | Döküm toleranslarını her özelliğe zorlamayın; finiş işlemeyi ve basınç açısından kritik bölgeleri planlayın |
| Dövme + CNC | Yüksek yapısal yük, yorulmaya duyarlı parçalar, dövme özelliklerinin önemli olduğu daha basit şekiller | Birçok programda özel kalıp/fikstür | Tekrarlayan talep arttıkça genellikle iyileşir | Karmaşık geometri hâlâ ağır işleme gerektirebilir; dövme her parça için otomatik olarak üstün değildir |
| Dövme stoktan CNC | Prototipler, HMLV programları, sık revizyonlar, erişilebilir geometri | Çok az veya hiç özel şekillendirme kalıbı | Düşük hacimde mükemmel; malzeme kaldırma ve çevrim süresi arttıkça ekonomi zayıflar | Pahalı alaşımlar, derin cepler ve yüksek satın alınan/bitmiş parça oranları tam işlemeyi verimsiz yapabilir |
| MIM | Çok sayıda tekrarlayan özelliğe ve yüksek üretim talebine sahip küçük, karmaşık metal parçalar | Yüksek kalıp ve proses yeterliliği taahhüdü | Yüksek hacim kalıp ve sinterleme geliştirmesini yaydığında en güçlü | Boyut, kesit kalınlığı, çekme kontrolü, besleme stoğu/alaşım bulunabilirliği ve yeterlilik parçaya uymalıdır |
| Basınçlı döküm | Yüksek hacimli demir dışı gövdeler, kapaklar ve yapısal şekiller | Yüksek maliyetli üretim kalıpları ve proses geliştirme | Tasarım kararlı olduğunda yüksek verim için tasarlanmıştır | Alaşım ailesi, porozite, ısıl işlem rotası, basınç sızdırmazlığı ve işleme sonrası gereklilikler erken incelenmelidir |
Matris bir tarama aracıdır, teklif formülü değildir. Parça boyutu, alaşım, tolerans, yıllık talep, parti büyüklüğü, kalıp ömrü, otomasyon ve muayene ekonomik sınırı önemli ölçüde değiştirebilir.
Hassas döküm: karmaşıklık ve alaşım esnekliği
Hassas döküm, karmaşık geometri işleme veya montajın yerini alabildiğinde caziptir. Eğri akış yolları, birden fazla yönde çıkıntılar, montaj özellikleri ve düzensiz paslanmaz veya alaşımlı çelik gövdeler çoğu zaman tek dökümde nihai şekle yaklaştırılabilir.
Değeri, döküm kalıp ve proses geliştirmeyi haklı çıkaracak kadar işleme veya kaynaklı yapı karmaşıklığını ortadan kaldırdığında en yüksektir. Sıkı delikler, yatak yuvaları, dişler, conta yüzeyleri ve hassas datumlar yine yaygın olarak işlenir. Investment Casting Institute de şekil esnekliğini vurgularken gereksiz sıkı döküm toleransları belirtmeye karşı uyarır.
Bu nedenle hassas döküm ‘işlemesiz hassas işleme’ değildir. Malzemeyi bitmiş parçanın ihtiyaç duyduğu yere yerleştirebilen net şekle yakın başlangıç rotasıdır.
Dövme: yük yolu haklı çıkardığında kullanın
Dövme, teknik resim ve servis koşulu dövülmüş malzeme akışından, yüksek yapısal yükten veya yorulma performansından gerçekten yararlanıyorsa daha iyi başlangıç formu olabilir. Miller, yüksek yüklü bağlantılar, bazı basınç parçaları ve güvenlik açısından kritik mekanik bileşenler bu mantığa uyabilir.
Ancak geniş 5 eksenli işleme gerektiren dövme ham parça ticari avantajının çoğunu kaybedebilir. Alıcılar ham parçaları karşılaştırmak yerine bitmiş dövme + işleme rotasını döküm veya kütük rotasıyla karşılaştırmalıdır.
Teknik resim veya müşteri spesifikasyonu dövme/dövme stok malzeme zorunlu kılabilir. Bu durumda proses seçimi zaten kısıtlanmıştır ve maliyet tercihi değil teknik gereklilik olarak ele alınmalıdır.
CNC işleme: prototipler ve HMLV için doğal rota
Çubuk, plaka veya kütükten CNC işlemenin önemli bir ticari avantajı vardır: özel şekillendirme kalıbı olmadan tasarım özgürlüğü. Bu, prototipler, servis parçaları, erken üretim, yüksek çeşitli düşük hacimli programlar ve hâlâ mühendislik revizyonları yaşayan ürünler için özellikle etkilidir.
Şu durumlarda daha az cazip hâle gelir:
- başlangıç bloğu bitmiş parçadan çok daha büyükse;
- pahalı paslanmaz, dubleks veya nikel alaşım talaşa dönüşüyorsa;
- uzun takım yolları çevrim süresine hâkimse;
- derin iç geometriye erişmek zorsa;
- yıllık talep net şekle yakın kalıbı yayacak kadar büyürse.
Doğru karşılaştırma yalnızca işleme saat ücretine dayanmaz. Malzeme verimi, takım, kurulum, operasyon sayısı, bağlama, muayene ve revizyon sıklığı da önemlidir.
MIM: doğru küçük ve tekrarlayan parça için mükemmel
Metal enjeksiyon kalıplama, ince metal tozunu enjeksiyon kalıplamaya benzer şekillendirme adımıyla birleştirir; ardından bağlayıcı giderme ve sinterleme gelir. Metal Powder Industries Federation, MIM'i yüksek üretim oranları ve net şekle yakın kabiliyetle büyük miktarlarda karmaşık şekiller için rota olarak tanımlar.
Bu, MIM'i çok gözlü kalıbın birçok işleme operasyonunun yerini alabildiği küçük, karmaşık, tekrarlayan bileşenler için cazip kılar. Büyük endüstriyel gövdeler, düşük yıllık miktarlar veya geometrisi sık değişen parçalar için genellikle daha az caziptir.
Alıcılar şunları yeterli kılmalıdır:
- mevcut alaşım ve gerekli özellikler;
- parça boyutu ve kesit geçişleri;
- bağlayıcı giderme/sinterleme boyunca boyutsal değişim;
- kalıp gözü stratejisi ve beklenen ömür;
- ikincil kalibrasyon, ısıl işlem veya işleme;
- proses kararlı olduktan sonra muayene ve yeterlilik kanıtı.
MIM yalnızca ‘küçük hassas döküm’ değildir. Besleme stoğu, çekme, sinterleme ve kalıp ekonomisi temelden farklıdır.
Basınçlı döküm: tasarım dondurulduktan sonra yüksek verim
Yüksek basınçlı döküm, alüminyum, çinko veya magnezyum gövdeler ve yapısal şekiller gibi kararlı, yüksek hacimli demir dışı bileşenlerde en güçlüdür. NADCA düzgün cidar kalınlığı, eğim, radyüsler, metal akışı, havalandırma ve termal kontrol gibi tasarım ihtiyaçlarını vurgular.
Ticari ödün açıktır: gelişmiş kalıplar ve proses geliştirme çok yüksek verimi destekleyebilir ancak sık tasarım değişikliklerini pahalı hâle getirir. Basınç sızdırmazlığı, ısıl işlem gereklilikleri ve potansiyel poroz bölgelerden geçen işleme kalıp dondurulmadan önce incelenmelidir.
Bu nedenle alıcı için ‘basınçlı döküm’ yalnızca parça fiyatını değil alaşım, tasarım olgunluğu, yıllık hacim, kalıp ömrü, sızıntı gereklilikleri ve işleme sonrası sorularını tetiklemelidir.
Pratik karar sırası
1. Tasarım hâlâ değişiyor mu?
Evetse CNC ciddi biçimde değerlendirilmelidir. Kalıp yoğun rotalar geometri ve arayüzler kararlı hâle geldikten sonra daha cazip olur.
2. Parça küçük, karmaşık ve gerçekten yüksek hacimli mi?
Çok sayıda küçük özellik büyük miktarlarda tekrarlanıyorsa ve malzeme sistemi uygunsa MIM cazip olabilir.
3. Parça kararlı, yüksek hacimli demir dışı gövde veya yapı mı?
Geometri, alaşım ve kalite gereklilikleri prosese uyuyorsa basınçlı döküm en iyi verimi sağlayabilir.
4. Dövülmüş malzeme özellikleri veya dövme stok spesifikasyonu önemli mi?
Dövme doğru başlangıç rotası olabilir; nihai hassasiyet gereken yerde CNC izler.
5. Karmaşık paslanmaz/alaşım geometri büyük işleme veya montajı kaldırabilir mi?
Net şekle yakın form gerçek bir bitmiş maliyet avantajı yaratıyorsa hassas döküm cazip olabilir.
6. Hangi yüzeyler gerçekten hassas işleme gerektiriyor?
Başlangıç rotası ne olursa olsun, sızdırmazlığı, yatak geçmelerini, hizalamayı, dişleri ve muayene datumlarını kontrol eden işlevsel özelliklerde CNC'yi koruyun.
HMLV cevabı neden değiştirir
Yüksek çeşitli, düşük hacimli tedarik, tek kararlı seri üretim SKU'sundan farklı ekonomiye sahiptir. Kalıp değişimleri, revizyon kontrolü, fikstür depolama, ilk parça doğrulaması ve küçük parti planlaması teorik çevrim süresinden daha önemli olabilir.
Bir HMLV portföyünde şunları kullanmak mantıklı olabilir:
- düşük talep veya sık değişen parçalar için CNC;
- tekrarlayan karmaşık paslanmaz/alaşım parçalar için hassas döküm + CNC;
- özellikler gerektiriyorsa dövme + CNC;
- yalnızca seçilmiş parça numaraları kararlı ve kalıbı haklı çıkaran hacme ulaştıktan sonra MIM veya basınçlı döküm.
Birden fazla rotayı yönetebilen tedarikçi proses disiplinine olan ihtiyacı ortadan kaldırmaz; uygun olmayan başlangıç prosesini sorgulamayı kolaylaştırmalıdır.
RFQ özeti
Proses karşılaştırması için bitmiş teknik resim ve 3D modeli, malzeme gerekliliğini, yıllık talebi, beklenen parti büyüklüğünü, program ömrünü, kritik özellikleri, işlenmiş yüzeyleri, basınç/sızıntı gerekliliklerini ve muayene kapsamını gönderin. Bu girdiler, ham malzeme prosesini çok erken dayatmak yerine üretim rotasının bitmiş parça ekonomisine göre değerlendirilmesini sağlar.