
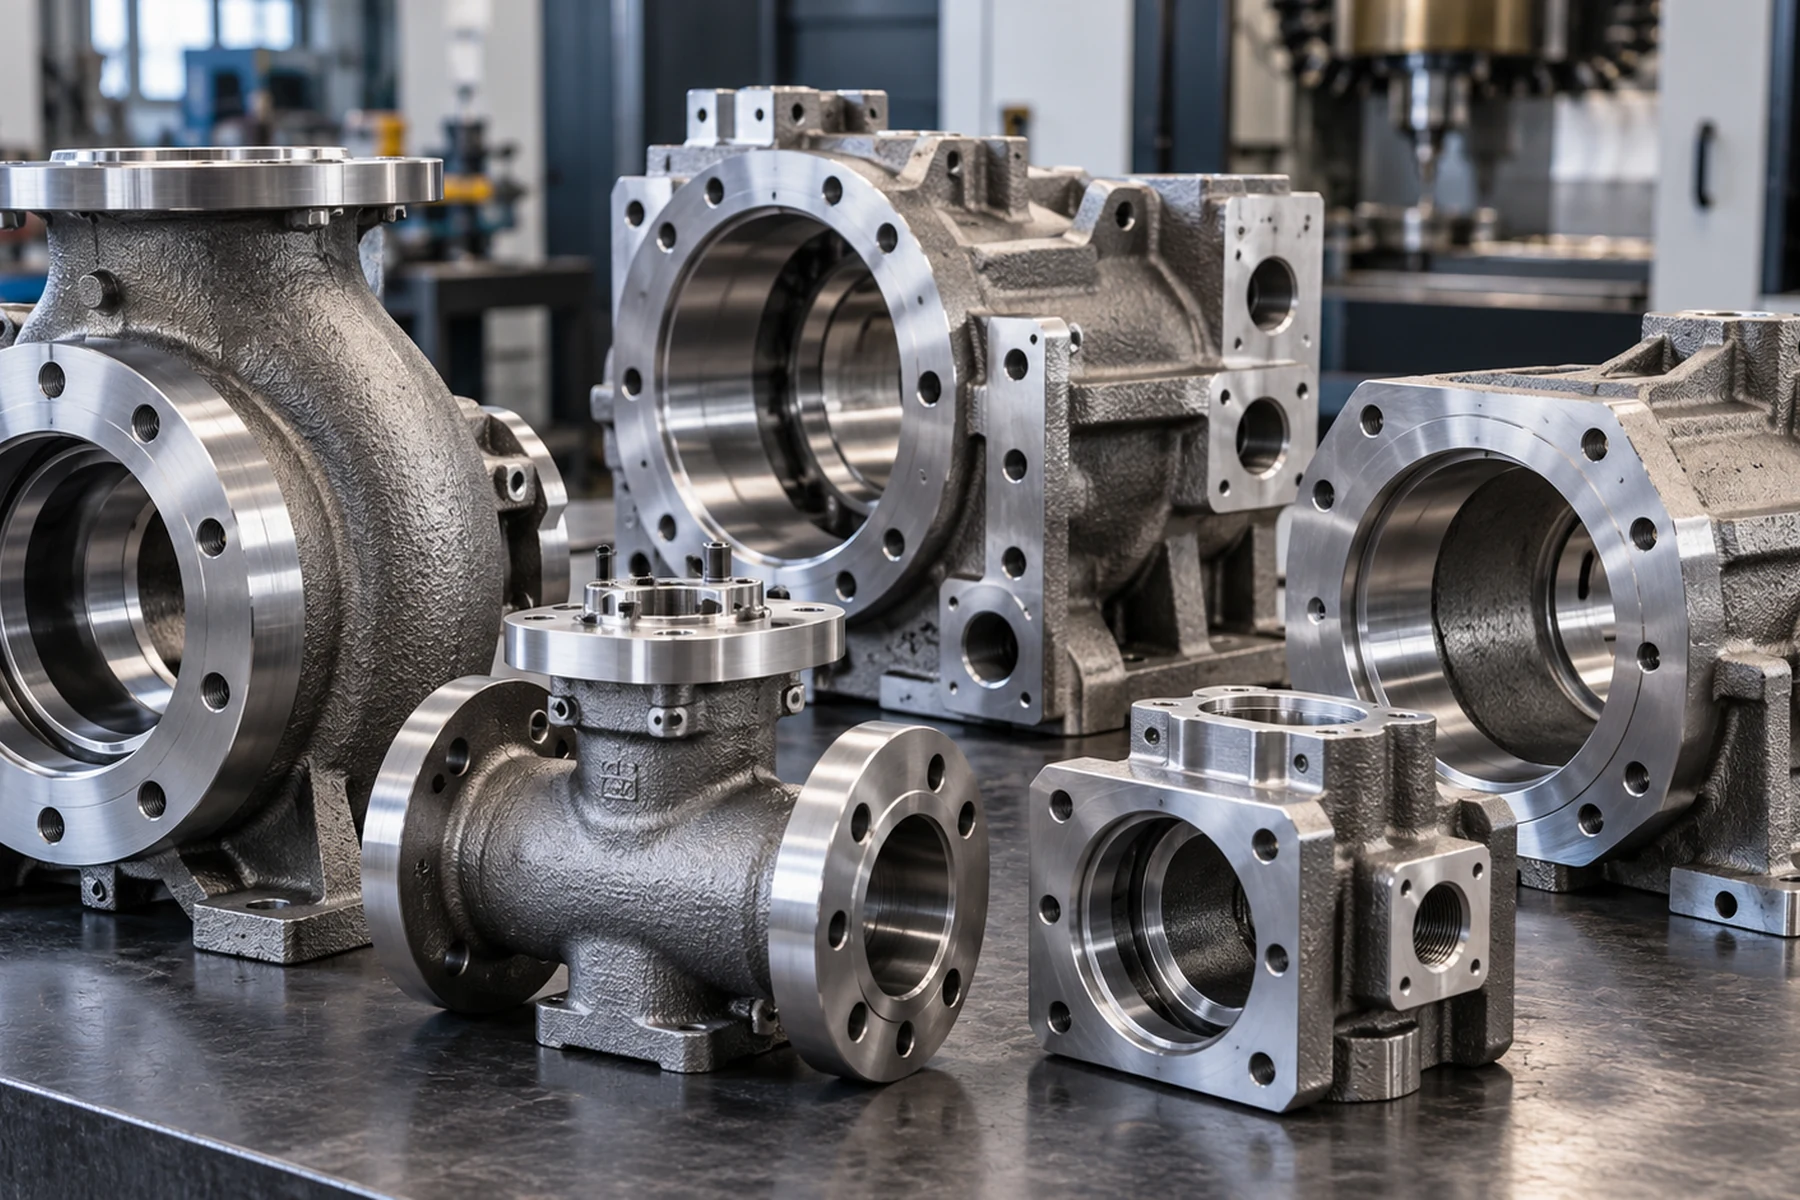
Döküm ile CNC kapsamını aynı temelde karşılaştırın
Ham döküm, varsa ısıl işlem, CNC ile işlenen işlevsel yüzeyler, denetim ve teslim durumunu ayrı tanımlayın. Referanslar, toleranslar, test aşamaları, onarım kısıtları ve raporlar eşleşmiyorsa birim fiyatlar karşılaştırılamaz. Basınçlı vana gövdesinin üretim rotası sızdırmazlık geometrisi ile basınç sınırının tüm sürece bağlılığını gösterir; genel test belgesi değildir.
Satın almada “işlenmiş döküm” ne anlama gelir
Alıcılar çoğu zaman ham döküme ihtiyaç duymaz. Tek tedarikçinin tüm rotadan sorumlu olduğu tam işlenmiş döküm, döküm + CNC bileşeni, teknik resme göre bitmiş döküm veya montaja hazır parça isterler.
Bu rota silika-sol hassas dökümü, gerektiğinde ısıl işlemi, CNC tornalama / frezeleme / turn-mill / HMC / VMC / çok eksenli işlemeyi, yüzey işlemlerini, boyutsal muayeneyi, NDT'yi, basınç testini ve mutabık kalınan dokümantasyonu içerebilir.
Döküm ve işlemeyi neden tek tedarikçi altında birleştirmeli
Datum stratejisi kalıp serbest bırakılmadan önce başlar
İşleme payı, datum pedleri, bağlama erişimi, delik konumları ve bitmiş yüzeyler döküm hâlâ mühendislik aşamasındayken planlanabilir. Bu, fikstürlemesi zor veya kritik bir özellikte yeterli pay bırakmayan net şekle yakın blank alma riskini azaltır.
Tolerans zincirinden tek tedarikçi sorumludur
Başarıyı ham döküm resmi değil, bitmiş parça teknik resmi tanımlar. Kritik delikler, sitler, dişler, flanş yüzeyleri, yatak geçmeleri ve sızdırmazlık yüzeyleri dökümü planlamak için kullanılan aynı datum stratejisine göre işlenir ve doğrulanır.
Döküm bulguları doğrudan işlemeye geri beslenir
İşleme, döküm yüzeyinde görünmeyen yüzey altı koşulları açığa çıkarabilir. Her iki operasyonu tek rotada tutmak döküm kalitesi, stok payı, takım yolu ve muayene arasındaki geri bildirim döngüsünü kısaltır.
Tipik işlenmiş döküm programları
- vana gövdeleri, kapaklar ve basınç tutan akış kontrol parçaları
- pompa gövdeleri, muhafazalar, kapaklar, çarklar ve difüzörler
- hijyenik ve sıhhi paslanmaz akış bileşenleri
- karmaşık gövdeler, braketler, adaptörler ve endüstriyel makine bileşenleri
- kritik deliklere, dişlere ve sızdırmazlık yüzeylerine sahip korozyona dayanıklı veya dubleks parçalar
İkinci kaynak, benchmark ve kapasite taşması
Yaygın bir RFQ yeni tasarım değildir; ikinci kaynak, alternatif kaynak, tedarikçi benchmarkı veya ek kapasite gerektiren mevcut bir üretim parçasıdır. Bu programlarda kontrollü teknik resmi, yıllık talebi, mevcut parti büyüklüğünü, malzeme / muayene gerekliliklerini ve termin süresi, maliyet, kalite veya kapasite gibi bilinen tedarik sorunlarını gönderin.
Mevcut prosesi yalnızca döküm fiyatını karşılaştırmak yerine teslim edilen bitmiş parçanın eksiksiz rotası olarak inceleyebiliriz.
Yüksek çeşitli, düşük hacimli ve tekrarlı tedarik
Kalıp, fikstür, muayene planı ve revizyon kontrolünün bir bileşen ailesi boyunca düzenli kalması gereken çok sayıda parça numarasını ve daha küçük tekrarlı partileri destekliyoruz. Kararlı tekrarlı talepte VMI, stoktan sevkiyat, emniyet stoğu, Kanban ve JIT ikmali ekonomik üretim partisinden ayrı değerlendirilebilir.
RFQ'da neler tanımlanmalı
- kontrollü 2D teknik resim ve 3D model
- kesin döküm sınıfı / malzeme şartnamesi ve durumu
- yıllık talep, üretim partisi ve sevkiyat miktarı
- kritik işlenmiş özellikler, datumlar ve yüzey kalitesi
- ısıl işlem ve izin verilen / yasak onarım bölgeleri
- NDT, basınç / sızdırmazlık testi ve izlenebilirlik gereklilikleri
- ambalaj, montaj veya alt montaj kapsamı
- yeniden tedarik için hedef neden: maliyet, termin süresi, kalite, ikinci kaynak veya kapasite taşması
Düşük karbonlu paslanmaz bitmiş parçalar için CF3 ile 304L karşılaştırma kılavuzu ve CF3M ile 316L karşılaştırma kılavuzu, hassas döküm ham parçanın çubuk veya levhayı neden kendiliğinden ikame edemediğini açıklar. Bitmiş parça maliyetini karşılaştırmadan önce malzeme ürün standardı, işlenecek işlevsel yüzeyler ve gerekli doğrulama belirlenmelidir.
Rota seçim kuralı
Dökümü oluşturabildiği geometri ve malzeme verimliliği için kullanın. CNC işlemeyi uyum, sızdırmazlık, konum veya nihai toleransın fonksiyonu belirlediği arayüzlerde kullanın. Ekonomik karşılaştırma yalnızca ham blank üzerinden değil, bitmiş ve muayene edilmiş bileşen üzerinden yapılmalıdır.
Müşteri sonucu: entegre pompa gövdesi rotası
Wisconsin'deki bir pompa gövdesi programında döküm, işleme ve polisaj boyunca koordineli tasarım ve proses değişiklikleri tekrarlanan üretim maliyetini yaklaşık %10 azalttı. Daha sonraki yerel VMI yapısı stoklu parçaların sevkiyat termin süresini yaklaşık 1–2 güne indirdi. Bunlar projeye özel sonuçlardır. Vaka çalışmasını okuyun
Gerçek CNC işlenmiş parçaları görün
Gerçek üretim galerimizin işleme bölümüne göz atın
OEM satın alma için teknik karar kontrolü
Tam işlenmiş döküm parçalar bitmiş parça resmine göre fiyatlandırılmalıdır: kritik delikler ve sızdırmazlık yüzeyleri, referanslar, izin verilen onarım bölgeleri, malzeme izlenebilirliği ve kaçak veya tahribatsız muayene kabul aşaması. İyi görünümlü ham döküm, işleme sonrası basınç sınırının sızdırmazlığını kanıtlamaz.
İlgili teknik kaynaklar ve proje örnekleri: Porozite ve Basınç Sızdırmazlığı | Basınç Vana Gövdesi
Dökümden CNC’ye RFQ: fiyat öncesi kabul durumunu tanımlayın
Hassas dökümün CNC teklifi, ham dökümü işlenmiş, denetlenmiş ve serbest bırakılmış parçadan ayırmalıdır. Entegre tedarik, resimdeki işlevsel yüzeyler ve muayene kapsamı siparişe dâhilse anlamlıdır.
- Döküm/işleme devri: takım onayından önce işleme payı, bağlama erişimi, datumlar ve onarım yasağı bölgelerini kararlaştırın.
- Nihai kontrol: son işlemeden sonra delikleri, yuvaları, dişleri, sızdırmazlık yüzeylerini ve raporları belirtin.
- Ticari kapsam: kalıp, döküm, ısıl işlem, CNC, bitirme, test ve partileri aynı teslim esasında karşılaştırın.
Wisconsin örneği entegre bir yolu gösterir; tasarruf ve stoktan sevk süresi yalnızca o projeye özeldir. Entegre pompa gövdesi örneğini görün.
Teklif öncesi üretim incelemesi
- Çizim revizyonu, kritik yüzeyler ve ölçüm referansları
- Kesin alaşım, ürün formu ve satın alma standardı
- Kabul kriterleri, kontrol aşamaları ve belgeler
Boyut, ağırlık, tolerans, malzeme ve kabul planı parçanın çiziminde doğrulanmalıdır; genel bilgiler yeterli değildir.