
Kalıp dondurulmadan önce ilk kurulumu tasarlayın
İşlenecek bir döküm, makineye tekrarlanabilir biçimde konumlandırılabilecek, sıkılabilecek ve muayene edilebilecek şekilde gelmelidir. İlk kurulum datumları düzensiz döküm yüzeylerinde bulmak zorundaysa tedarikçi ek paya, daha fazla prob ölçümüne, daha çok fikstüre ve ek operasyonlara ihtiyaç duyabilir.
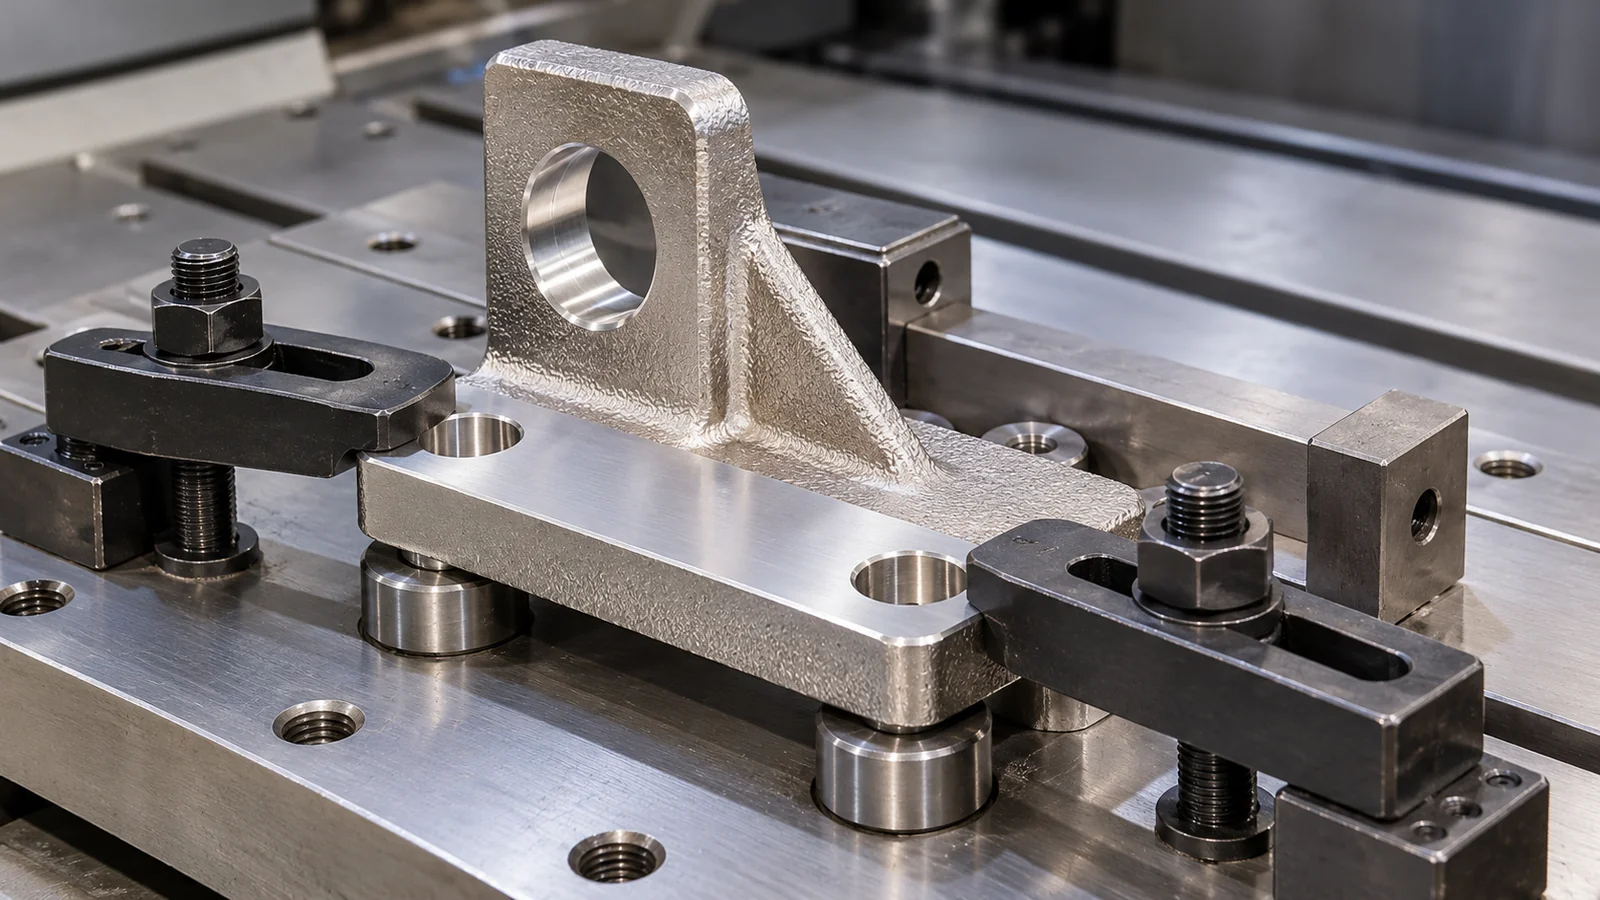
Fikstüre güvenilir konumlandırma özellikleri verin
Amaca özel pedler, çıkıntılar veya fedakâr özellikler, işlevsel bir yüzeyi iki işi birden yapmaya zorlamadan ilk datumu oluşturabilir. Konumları; döküm değişkenliğini, eğimi, kesimi, ısıl işlem hareketini ve hem işleme hem muayene erişimini dikkate almalıdır.
Kararlı bir datum zinciri; eşmerkezli delikler, conta yüzeyleri, yatak yuvaları, cıvata desenleri veya dönen geometri gibi birkaç işlenmiş özelliğin birbirine göre ilişkilendirilmesi gerektiğinde özellikle önemlidir. Bu ilişkiler genellikle, birbiriyle ilgisiz döküm yüzeylerinden bağımsız ölçülendirilmek yerine ortak bir işleme stratejisinden üretildiğinde ve kontrol edildiğinde daha sağlamdır.
Sıkma erişimini ve distorsiyonu planlayın
Fikstür, ince cidarları veya açık kesitleri deforme etmeden parçayı sağlam tutmalıdır. Sıkma pedleri yeterli alan ve rijitliğe sahip olmalı; kesme sırası tek bir operasyonda büyük miktarda artık gerilimi serbest bırakmaktan kaçınmalıdır. Esnek bileşenlerde kaba işleme, gerilim giderme veya ısıl işlem ve son finiş bilinçli biçimde sıralanabilir.
Model ayrıca kesiciler, matkaplar, problar ve çapak alma takımları için erişim bırakmalıdır. Geometrik olarak işlenebilir bir özellik, takım yaklaşımı uzun çıkıntı, özel açılı başlık veya tekrarlayan yeniden bağlama gerektiriyorsa yine pahalı olabilir.
İşleme datumlarını CMM muayenesine bağlayın
Takım siparişi öncesinde ilk bağlama destek yüzeylerini ve bitmiş parça datum sistemini belirleyin. İşlemede ve kontrolde farklı ham döküm referansları kullanılan bir delik, tezgahta geçip montajda başarısız olabilir. ISO 1101:2017 geometrik toleransları açıklar; fikstürün tekrarlanabilirliğini kanıtlamaz. İlk numune planını son CMM ölçümleriyle ilişkilendirin.
Mümkün olduğunda muayene datum şeması parçanın nasıl üretildiğini ve montajda nasıl çalıştığını yansıtmalıdır. Bu, makine kurulumu, CMM programlama ve müşteri muayenesi arasındaki anlaşmazlıkları azaltır. Ayrıca hangi ölçülerin dökümla, hangilerinin işleme ile kontrol edildiğini daha açık hâle getirir.
RFQ özeti
Bitmiş 3D modeli ve kontrollü teknik resmi gönderin; montajı, sızdırmazlığı, dönüşü veya hizalamayı yöneten birkaç arayüzü tanımlayın. DFM sırasında konumlandırma pedlerini, işleme payını, bağlamayı, operasyon sırasını ve muayene datumlarını tek rota olarak inceleyebiliriz.
OEM satın alma için teknik karar kontrolü
Döküm takımını kesinleştirmeden önce işlenecek yüzeyleri, ham dökümün referans ve bağlama noktalarını ve çarpılma ile döküm değişkenliği için işleme payını tanımlayın. Basınçlı parçalarda işleme sonrası açığa çıkan kusurların değerlendirilmesi ve nihai kaçak kabulü de kararlaştırılmalıdır.
İlgili teknik kaynaklar ve proje örnekleri: Porozite ve Basınç Sızdırmazlığı | Karmaşık Akış Gövdesi
Referans yüzeyler ve bağlama düzeni belirlendikten sonra yalnızca ham döküm fiyatını değil, tam işlenmiş döküm parçalar için nihai parça teslim kapsamını karşılaştırın.
Mühendislik tasarım inceleme yolu
Genel bir üretim sınırı garanti edilmez; çizim, alaşım, proses ve şartname doğrulanmalıdır.