
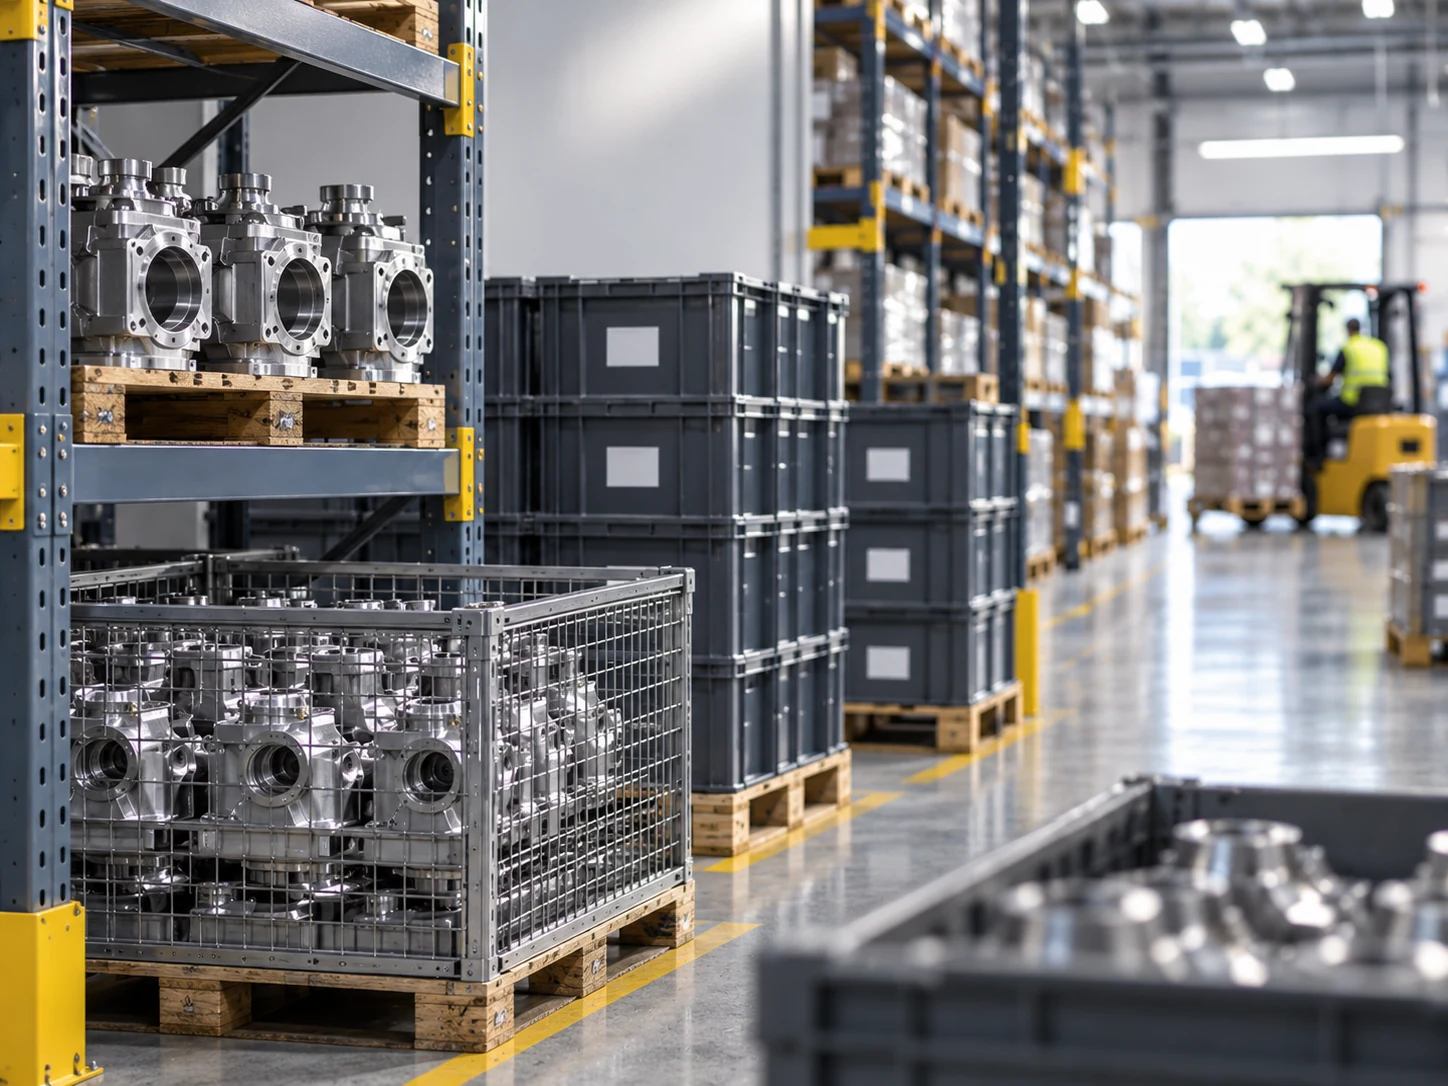
Co oznacza HMLV w programie zaopatrzenia OEM
Produkcja high-mix, low-volume (HMLV) nie jest po prostu prototypowaniem ani zamówieniem z bardzo niskim MOQ. To model produkcji powtarzalnej z wieloma aktywnymi numerami części, mniejszymi partiami, różnymi trasami, kontrolowanymi rewizjami i cyklicznymi wydaniami w czasie.
Dla dostawcy odlewów i obróbki wyzwaniem jest pamięć procesu: oprzyrządowanie, przyrządy, programy CNC, metody kontroli, wymagania materiałowe i zatwierdzone rewizje muszą pozostać pod kontrolą, aby kolejna partia mogła zostać wznowiona w sposób powtarzalny.
Gdzie HMLV pasuje do naszej trasy produkcyjnej
Programy HMLV mogą obejmować odlewy precyzyjne, odlewy obrabiane, komponenty CNC, polerowane części nierdzewne i wybrane zespoły. Trasę definiuje się dla każdego numeru części zamiast wymuszać jeden proces dla całej rodziny.
Typowa rodzina może łączyć:
- odlewane precyzyjnie komponenty zaworów, pomp lub maszyn;
- części odlewane + CNC z kontrolowanymi otworami, gniazdami, gwintami i powierzchniami uszczelniającymi;
- części CNC z pręta, płyty, odkuwki lub innego zatwierdzonego półfabrykatu;
- polerowane, pasywowane lub elektropolerowane komponenty ze stali nierdzewnej;
- części wymagające CMM, weryfikacji materiału, NDT lub kontroli związanej z ciśnieniem.
Kontrole operacyjne, które mają znaczenie
Kontrola rewizji i konfiguracji
Oferta powinna wskazywać rewizję rysunku dla każdego numeru części. Gdy pojawiają się zmiany konstrukcyjne, oprzyrządowanie, programy CNC, plany kontroli i instrukcje pracy muszą być powiązane z właściwą rewizją, aby przestarzała geometria nie wróciła do produkcji.
Pamięć przyrządów, programów i kontroli
Powtarzalna partia może wrócić po tygodniach lub miesiącach. Wielokrotnego użytku przyrządy, zapisy ustawień, dane narzędzi, metody kontroli i zachowana wiedza z pierwszej sztuki zmniejszają ryzyko każdorazowego odtwarzania procesu z pamięci.
Planowanie partii dla wielu numerów części
Ekonomiczna partia produkcyjna i ilość natychmiast zwalniana przez klienta nie zawsze muszą być takie same. Dla stabilnych rodzin można rozważyć zamówienia ramowe, harmonogramowane wydania, Min/Max, zapas bezpieczeństwa, Kanban lub VMI, jeśli uzasadnia to historia popytu.
Zapisy jakości według rodziny części
Różne SKU mogą mieć inne CTQ, certyfikaty materiałowe, zakres CMM, wymagania NDT lub kryteria próby ciśnieniowej. Planowanie jakości HMLV musi rozdzielać te wymagania zamiast stosować jeden ogólny plan kontroli do każdej części.
HMLV a produkcja prototypowa
Prototyp może być jednorazową realizacją, gdy projekt nadal się zmienia. HMLV zwykle zakłada powtarzalny popyt, dlatego wymaga silniejszej kontroli przyrządów, programów, zatwierdzonych rewizji, zapisów kontroli i uzupełniania zapasu. Sama mała ilość nie czyni programu HMLV.
Programy drugiego źródła i dodatkowej mocy
Wiele zapytań HMLV dotyczy istniejących części, a nie nowych wdrożeń. Kupujący może potrzebować alternatywnego źródła, drugiego źródła, benchmarku kosztu lub dostawcy uzupełniającego moce dla rodziny już produkowanej.
W takim przypadku należy przesłać jeden reprezentatywny rysunek, listę rodziny części, roczne zapotrzebowanie, typową wielkość wydania, materiał, obecną trasę produkcji i powód zmiany źródła. Następnie możemy określić, które części pasują do odlewania precyzyjnego, CNC, cast-to-machine lub innego procesu, zanim wycenimy całą rodzinę.
Co zawrzeć w RFQ HMLV
- aktywne numery części i aktualne rewizje;
- roczny popyt według numeru części;
- normalne i szczytowe ilości wydań;
- materiał i obowiązująca specyfikacja;
- zakres odlewania / obróbki / wykończenia / montażu;
- charakterystyki krytyczne i poziom kontroli;
- prognoza lub częstotliwość wydań;
- wymagania pakowania i znakowania;
- oczekiwania dotyczące zapasu, VMI, JIT lub zamówień ramowych;
- powód kwalifikacji: nowy program, drugie źródło, koszt, termin, jakość lub moce.
Kiedy lepszy jest inny model dostaw
Jeśli jeden numer części ma stale wysoki wolumen, dedykowana komórka wysokowolumenowa może być bardziej ekonomiczna niż struktura HMLV. Jeśli projekt zmienia się przy każdej partii, lepsza może być obróbka prototypowa. Właściwy model zależy od powtarzalności, schematu wydań i stabilności procesu — nie od jednego progu ilościowego.