
Zacznij od gotowego komponentu
Odlewanie precyzyjne daje największą wartość, gdy geometria bliska końcowej redukuje obróbkę, montaż lub straty materiału. Przegląd projektu powinien więc zacząć się od funkcji gotowej części — granicy ciśnieniowej, kanału przepływowego, gniazda łożyska, powierzchni sanitarnej, interfejsu montażowego lub strefy estetycznej — a następnie zdecydować, które cechy mają być odlane, a które obrabiane.
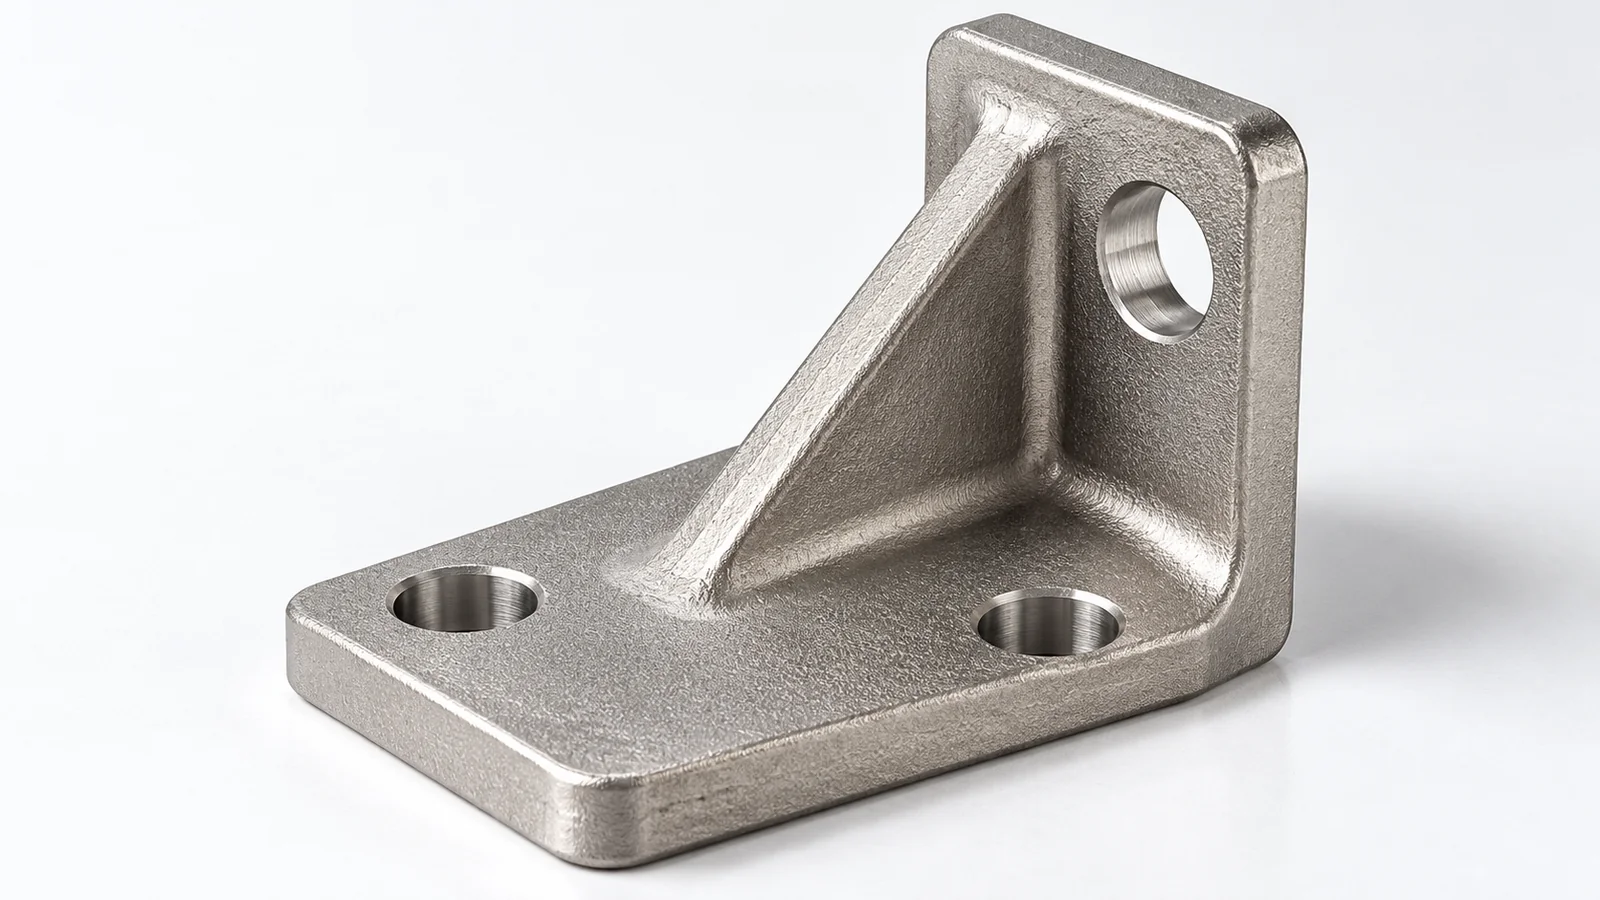
Przeanalizuj przejścia przekrojów i przepływ metalu
Jednolite przekroje łatwiej wypełnić i równomiernie schłodzić niż izolowane masywne węzły połączone z cienkimi ściankami. Jeśli funkcja pozwala, stosuj promienie i łagodne przejścia zamiast gwałtownych zmian grubości. Nie oznacza to, że każda ścianka musi być identyczna; lokalną geometrię należy ocenić pod kątem długości przepływu, gorących punktów, wytrzymałości powłoki i zasilania.
Głębokie kieszenie, ślepe wnęki i długie kanały wewnętrzne wpływają także na oprzyrządowanie woskowe, budowę powłoki, wytapianie wosku i usuwanie ceramiki. Najlepsza geometria to taka, którą można powtarzalnie produkować i czyścić, a nie tylko narysować.
Uwzględnij kierunek oprzyrządowania, pochylenia i odcinanie
Modele woskowe muszą wychodzić z oprzyrządowania, chyba że uzasadnione są rdzenie rozpuszczalne, ceramiczne lub bardziej złożone strategie. Pochylenia, kierunek podziału i strategię rdzeni należy ocenić zanim rysunek stanie się zbyt sztywny. Wlewy i kanały również potrzebują miejsc, które później można odciąć i wyblendować bez uszkadzania powierzchni funkcjonalnych.
Przydziel precyzję tam, gdzie tworzy wartość
Przed zamrożeniem oprzyrządowania woskowego wskazać powierzchnie pozostające surowe, miejsca wymagające naddatku oraz bazy pierwszego ustawienia CNC. Sprawdzić przejścia od cienkich do grubych ścian, układ wlewowy i kolizje z uchwytami. ISO 8062-3:2023 może określać przywołane na rysunku ogólne tolerancje i naddatki, lecz nie wyznacza bezpiecznej minimalnej grubości każdej części. Decyzje DFM powiązać z rewizją.
Powierzchnie uszczelniające, otwory, gniazda łożysk, gwinty i krytyczne bazy są częstymi kandydatami do obróbki. Inna geometria może często pozostać surowa. Rysunek odróżniający funkcjonalne wymiary obrabiane od kontrolowanych wymiarów odlewanych daje dostawcy więcej swobody w budowie stabilnej marszruty.
Jeśli po odlewaniu następuje CNC, uwzględnij użyteczne pady ustalające i wystarczający lokalny naddatek do pierwszego zamocowania. Zobacz Projektowanie odlewów pod obróbkę CNC i Naddatek na obróbkę przy planowaniu przejścia od odlewu do obróbki.
Zaprojektuj równocześnie drogę kontroli
Krytyczne charakterystyki powinny mieć możliwą do wskazania metodę pomiaru i schemat baz. Jeśli cecha jest trudno dostępna dla narzędzia, może być też trudna do kontroli. Granice ciśnieniowe, weryfikacja materiału, NDT i wymagania powierzchniowe również powinny wynikać z rzeczywistego ryzyka eksploatacyjnego, a nie być dodawane jako ogólna dokumentacja.
Wniosek dla RFQ
Prześlij natywny model 3D, kontrolowany rysunek, stop lub warunki pracy, roczną ilość i wymagania krytyczne. DFM jest najbardziej skuteczny przed wykonaniem oprzyrządowania, gdy geometrię, obróbkę, kontrolę i wykończenie można jeszcze optymalizować razem.
Ścieżka przeglądu projektu
Nie deklarujemy uniwersalnych granic procesu; należy sprawdzić rysunek, stop, proces i normę.