
Zacznij od gotowej części, nie od ulubionego procesu
Odlewanie tracone, kucie, CNC z materiału przerobionego plastycznie, metal injection molding (MIM) i odlewanie ciśnieniowe rozwiązują różne problemy. Właściwe pytanie brzmi: która trasa daje wymaganą geometrię, właściwości i dowody jakości przy najniższym koszcie całkowitym i ryzyku dla oczekiwanego wolumenu.
Ten sam rysunek może zmienić trasę: zacząć od CNC z bloku, po stabilizacji przejść do near-net, pozostawiając CNC na bazach, otworach, gwintach i uszczelnieniach.
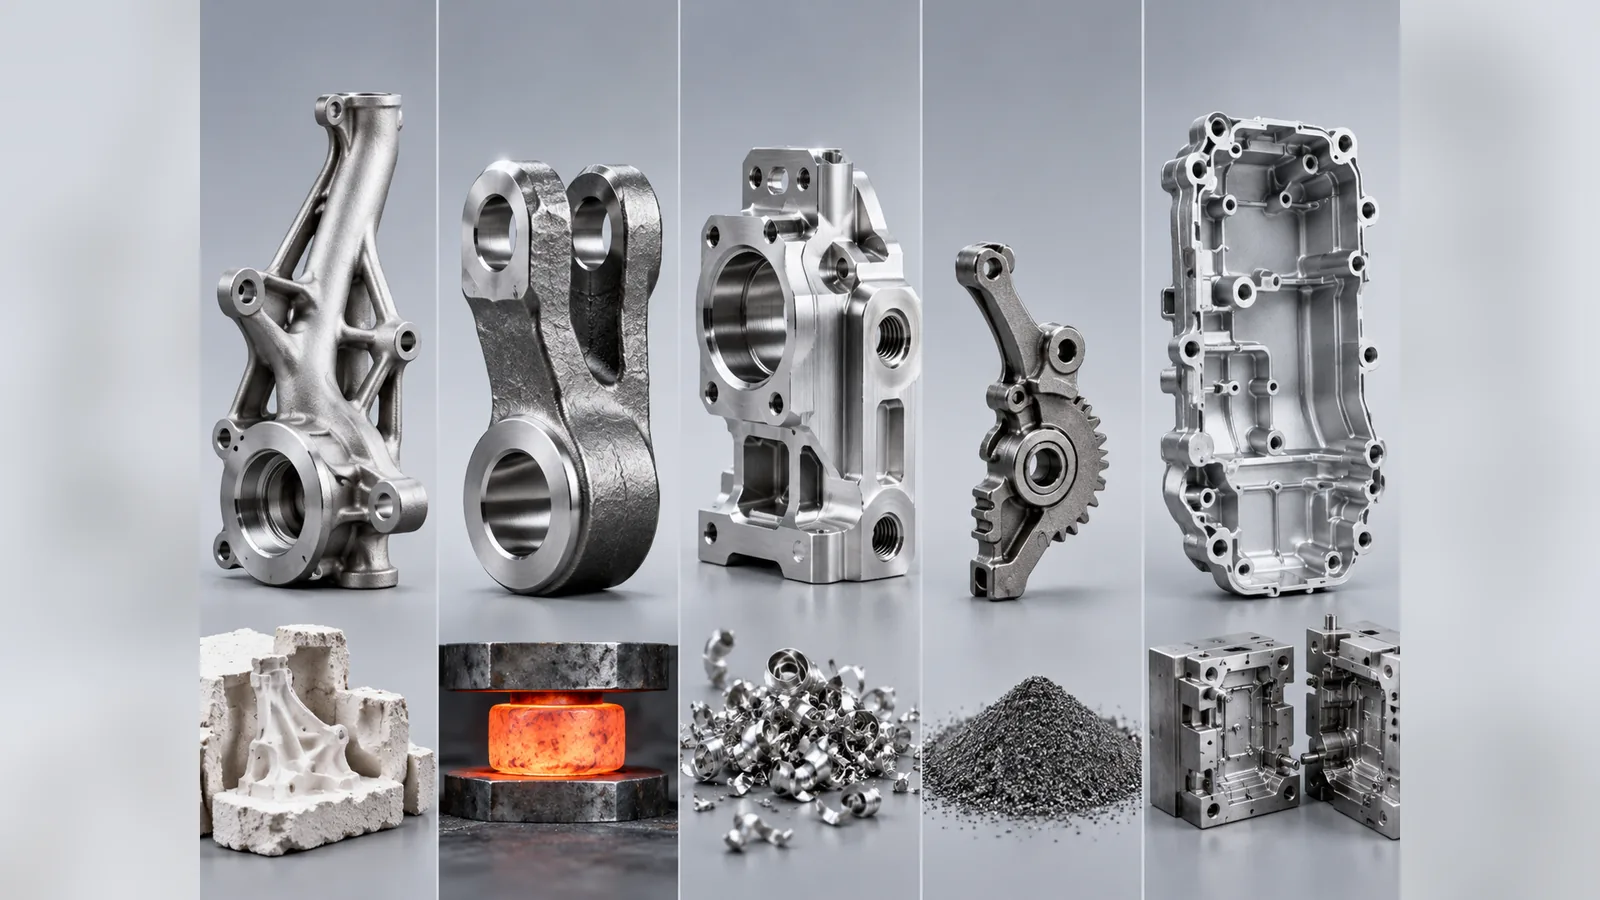
Macierz kupującego dla pięciu procesów
| Trasa | Często mocna gdy | Oprzyrządowanie | Logika wolumenu | Główna uwaga |
|---|---|---|---|---|
| Odlewanie tracone | Złożona geometria inox/stop, zintegrowane bossy, korpusy przepływowe, near-net | Narzędzie woskowe + rozwój procesu | Powtarzalny mały-średni i średni wolumen, gdy redukuje CNC | Nie wymuszaj tolerancji odlewu wszędzie; planuj wykończenie i strefy ciśnienia |
| Kucie + CNC | Wysokie obciążenia, zmęczenie, prostsze kształty gdzie ważne są właściwości kute | Dedykowane matryce/przyrządy | Poprawia się ze wzrostem powtarzalnego popytu | Złożone kształty mogą nadal wymagać dużo CNC; kucie nie zawsze lepsze |
| CNC z materiału wrought | Prototypy, HMLV, częste rewizje, dostępna geometria | Mało lub brak narzędzi formujących | Świetne przy małej ilości; pogarsza się z ubytkiem i czasem | Drogie stopy, głębokie kieszenie i wysoki buy-to-fly mogą być nieefektywne |
| MIM | Małe, złożone, powtarzalne części o dużym popycie | Duże zaangażowanie w formę i kwalifikację | Najlepsze, gdy wolumen amortyzuje formę i spiekanie | Rozmiar, ścianki, skurcz, materiał i kwalifikacja muszą pasować |
| Die casting | Wysokoseryjne nieżelazne korpusy i struktury | Drogie formy + rozwój | Wysoki throughput po stabilizacji designu | Stop, porowatość, obróbka cieplna, szczelność i post-CNC wymagają wczesnej analizy |
To narzędzie screeningowe, nie formuła wyceny. Rozmiar, stop, tolerancje, popyt, partia, trwałość narzędzia, automatyzacja i kontrola przesuwają granicę ekonomiczną.
Odlewanie tracone: złożoność i elastyczność stopu
Jest atrakcyjne, gdy złożona geometria zastępuje obróbkę lub montaż. Zakrzywione kanały, bossy w wielu kierunkach, mocowania i nieregularne korpusy inox/stop mogą powstać blisko finalnego kształtu w jednym odlewie.
Największą wartość daje wtedy, gdy oszczędza dość obróbki/spawania, by uzasadnić narzędzie i rozwój. Ciasne otwory, gniazda łożysk, gwinty, uszczelnienia i bazy nadal są zwykle obrabiane. Investment Casting Institute podkreśla swobodę kształtu i ostrzega przed niepotrzebnie ciasnymi tolerancjami odlewu.
To near-net punkt startu, nie „precyzyjna obróbka bez obróbki”.
Kucie: stosuj, gdy uzasadnia je ścieżka obciążenia
Kucie może być lepszą formą wyjściową, gdy rysunek i warunki pracy rzeczywiście korzystają z przepływu włókien materiału, wysokich obciążeń strukturalnych lub odporności zmęczeniowej. Wały, wysoko obciążone łączniki, niektóre części ciśnieniowe i elementy mechaniczne krytyczne dla bezpieczeństwa mogą pasować do tej logiki.
Jednak odkuwka wymagająca później intensywnej obróbki 5-osiowej może stracić znaczną część przewagi ekonomicznej. Kupujący powinien porównywać gotową trasę kucie + obróbka z trasą odlewniczą lub z materiału pełnego, a nie tylko ceny surowych półfabrykatów.
Jeżeli rysunek lub specyfikacja klienta narzuca materiał kuty/wrought, wybór procesu jest już ograniczony technicznie. Należy traktować to jako wymaganie techniczne, a nie preferencję kosztową.
Rzeczywisty przykład przejścia z kucia na odlew precyzyjny
Klient z Danii zmienił technologię jednego elementu z kucia na odlewanie precyzyjne dopiero po sprawdzeniu rysunku gotowej części oraz wymagań materiałowych i funkcjonalnych. Opisany przypadek zmiany technologii wykazał w tym projekcie koszt elementu niższy o około 30% niż w poprzednim procesie. Nie oznacza to możliwości pominięcia wymaganego materiału kutego lub przerabianego plastycznie ani gwarancji podobnych oszczędności dla innych części. Przed wyborem należy porównać cechy wyrobu gotowego, zakres kontroli i koszty oprzyrządowania.
CNC: naturalna trasa dla prototypów i HMLV
Obróbka CNC z pręta, płyty lub bloku ma ważną przewagę handlową: swobodę projektu bez dedykowanego narzędzia formującego. Dlatego szczególnie dobrze sprawdza się przy prototypach, częściach serwisowych, wczesnej produkcji, programach high-mix low-volume i produktach nadal podlegających rewizjom konstrukcyjnym.
Staje się mniej atrakcyjna, gdy:
- materiał wyjściowy jest znacznie większy od gotowej części;
- drogie stale nierdzewne, duplex lub stopy niklu są w dużej mierze usuwane jako wióry;
- długie ścieżki narzędzia dominują czas cyklu;
- głęboka geometria wewnętrzna jest trudno dostępna;
- roczny popyt pozwala amortyzować oprzyrządowanie near-net-shape.
Prawidłowe porównanie nie ogranicza się do stawki godzinowej maszyny. Liczą się również uzysk materiału, narzędzia, setupy, liczba operacji, mocowanie, kontrola i częstotliwość zmian.
MIM: świetny dla właściwej małej, powtarzalnej części
MIM łączy proszek metalowy z formowaniem wtryskowym, następnie odtłuszczaniem i spiekaniem. Metal Powder Industries Federation opisuje go jako wysokowydajną near-net trasę dla złożonych kształtów w dużych ilościach.
Mocny dla małych, złożonych i powtarzalnych części, gdzie wielogniazdowa forma zastępuje obróbkę. Słabszy dla dużych korpusów, niskiej ilości lub zmiennej geometrii. Kwalifikuj stop, rozmiar/ścianki, skurcz, strategię gniazd, operacje dodatkowe i capability po stabilizacji. MIM nie jest po prostu „małym odlewaniem traconym”.
Kupujący powinni zweryfikować:
- dostępny stop i wymagane właściwości;
- wielkość części i przejścia przekrojów;
- zmiana wymiarów podczas usuwania spoiwa/spiekania;
- strategia gniazd narzędzia i oczekiwana trwałość;
- wtórne kalibrowanie, obróbka cieplna lub skrawanie;
- dowody kontroli i zdolności po ustabilizowaniu procesu.
MIM nie jest po prostu „małym odlewem precyzyjnym”. Materiał wsadowy, skurcz, spiekanie i ekonomika oprzyrządowania są zasadniczo inne.
Die casting: wysoki throughput po zamrożeniu projektu
Najlepszy dla stabilnych wysokoseryjnych części nieżelaznych — aluminium, cynk, magnez. NADCA wskazuje równą ściankę, pochylenie, promienie, przepływ metalu, odpowietrzenie i kontrolę cieplną.
Zaawansowane formy umożliwiają wydajność, lecz zmiany są kosztowne. Szczelność, obróbkę cieplną i obróbkę potencjalnie porowatych regionów trzeba ocenić przed freeze.
Dla kupującego „die casting” powinien więc uruchamiać pytania o stop, dojrzałość projektu, roczny wolumen, trwałość formy, wymagania szczelności i obróbkę po odlewaniu, a nie tylko o cenę sztuki.
Praktyczna sekwencja decyzji
1. Czy projekt nadal się zmienia?
Jeśli tak, CNC zasługuje na uwagę; procesy narzędziowe po stabilizacji.
2. Czy część jest mała, skomplikowana i naprawdę wielkoseryjna?
MIM może wygrać, gdy wiele drobnych cech powtarza się masowo.
3. Czy to stabilny wysokoseryjny nieżelazny korpus/struktura?
Die casting może dać najlepszy throughput, jeśli pasują geometria, stop i jakość.
4. Czy ważne są właściwości kute lub specyfikacja materiału wrought?
Kucie może być właściwym początkiem, a CNC zapewnia finalną precyzję.
5. Czy złożona geometria inox/stop może usunąć dużo obróbki lub montażu?
Odlewanie tracone może stworzyć realną przewagę kosztu gotowej części.
6. Które powierzchnie naprawdę wymagają precyzyjnego CNC?
Zostaw CNC na uszczelnieniach, pasowaniach, osiowaniu, gwintach i bazach kontroli.
Dlaczego HMLV zmienia odpowiedź
duża różnorodność low-volume ma inną ekonomię niż stabilny produkt masowy. Przezbrojenia, rewizje, przechowywanie przyrządów, pierwsza sztuka i małe partie mogą liczyć się bardziej niż teoretyczny cykl.
Można racjonalnie używać:
- CNC dla małego popytu i częstych zmian;
- odlew + CNC dla powtarzalnych złożonych części inox/stop;
- kucie + CNC gdy wymagają tego właściwości;
- MIM/die casting dopiero po osiągnięciu stabilnego wolumenu uzasadniającego narzędzie.
Dostawca wieloprocesowy powinien ułatwiać zakwestionowanie złej trasy początkowej.
Wniosek do RFQ
Do porównania wyślij rysunek gotowej części i model 3D, materiał, roczny popyt, partię, czas programu, krytyczne właściwości, cechy obrabiane, wymagania ciśnienia/przecieku i zakres kontroli. Pozwala to ocenić ekonomię gotowej części bez przedwczesnego narzucania procesu półfabrykatu.
Ścieżka przeglądu projektu
Nie deklarujemy uniwersalnych granic procesu; należy sprawdzić rysunek, stop, proces i normę.