
Naddatek jest lokalny, a nie jedną wartością dla całej części
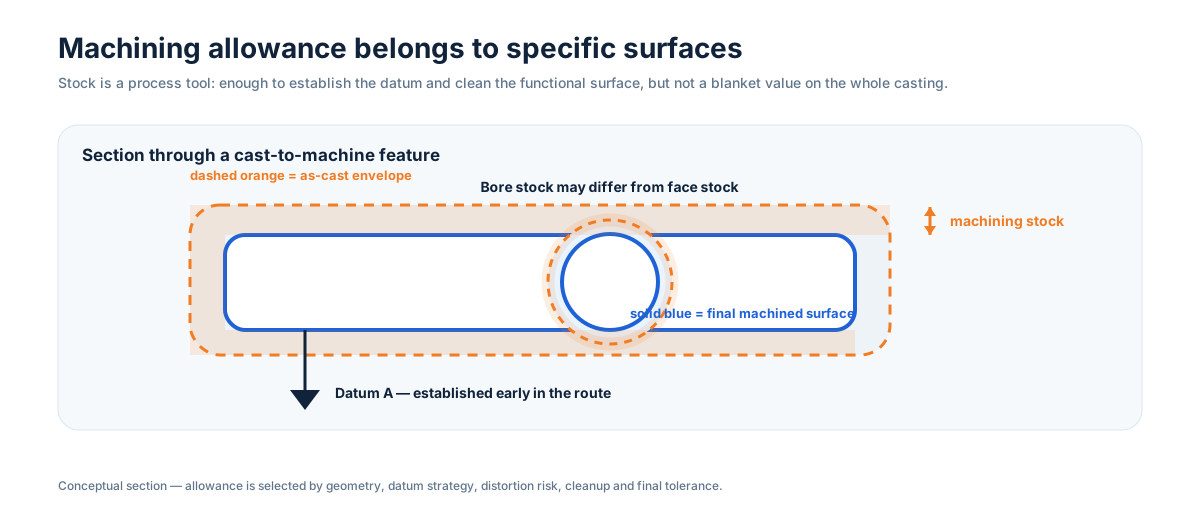
Zapas musi pokryć oczekiwaną zmienność odlewu, ruch po obróbce cieplnej, ustawienie baz oraz materiał potrzebny do pełnego oczyszczenia powierzchni funkcjonalnej. Zbyt mały może pozostawić niedoobrobione miejsca lub utrudnić pewne pierwsze bazowanie. Zbyt duży zwiększa czas cyklu, obciążenie narzędzia, odkształcenie oraz ryzyko otwarcia nieciągłości podpowierzchniowych.
Planuj zapas według rodzaju powierzchni
Powierzchnie uszczelniające, gniazda łożysk, otwory, pola bazowe, gwinty, króćce i profilowane powierzchnie przepływu nie muszą mieć takiego samego naddatku. Duże powierzchnie i głębokie otwory mogą zachowywać się inaczej niż małe lokalne pola. Kierunek pochylenia i sposób ustalenia odlewu również wpływają na to, gdzie zapas jest potrzebny.
Pierwszy setup często wymaga materiału do ustanowienia pewnej bazy. Gdy baza już istnieje, kolejne cechy można obrabiać względem niej z mniejszą niepewnością. Celowo zaprojektowane pola ustalające lub ofiarne bossy mogą więc ograniczyć zarówno naddatek, jak i czas ustawiania w innych miejscach części.
Większy zapas może stworzyć nowe problemy
Usunięcie grubej warstwy może uwolnić naprężenia szczątkowe albo zmienić sztywność, szczególnie w otwartych lub cienkościennych elementach. Dodatkowy materiał wydłuża też skrawanie i może wymagać większych narzędzi lub silniejszego mocowania. W częściach ciśnieniowych głęboka obróbka może odsłonić nieciągłość, która wcześniej znajdowała się pod powierzchnią; dlatego próba szczelności powinna odzwierciedlać finalny funkcjonalny stan po obróbce.
Oznacz powierzchnie, które rzeczywiście muszą się całkowicie oczyścić
Dobry rysunek rozróżnia powierzchnie „pełnego oczyszczenia” od niekrytycznych obszarów odlewanych. Jeśli funkcjonalna jest tylko powierzchnia uszczelniająca i dwa otwory, obróbka całej bryły rzadko jest ekonomiczna. Trasę odlewniczą i CNC należy planować razem, aby materiał pozostał tam, gdzie daje kontrolę, a znikał tam, gdzie nie dodaje wartości.
Wniosek do RFQ
Nie narzucaj jednego naddatku na całym modelu, chyba że geometria faktycznie tego wymaga. Wyślij rysunek gotowego detalu i model 3D, aby zapas można było przypisać według baz, funkcji powierzchni, oczekiwanej zmienności odlewu i kolejności obróbki.