
Nie ma jednej tolerancji właściwej dla każdego odlewu
Osiągalna tolerancja w odlewaniu metodą traconego wosku zależy od wielkości cechy, geometrii, oprzyrządowania, zachowania wosku, stabilności skorupy ceramicznej, stopu, grubości przekroju, obróbki cieplnej, odcinania oraz sposobu pomiaru wymiaru. Mała lokalna cecha blisko stabilnej bazy to inne zagadnienie niż długi wymiar przebiegający przez kilka przekrojów dużego odlewu.
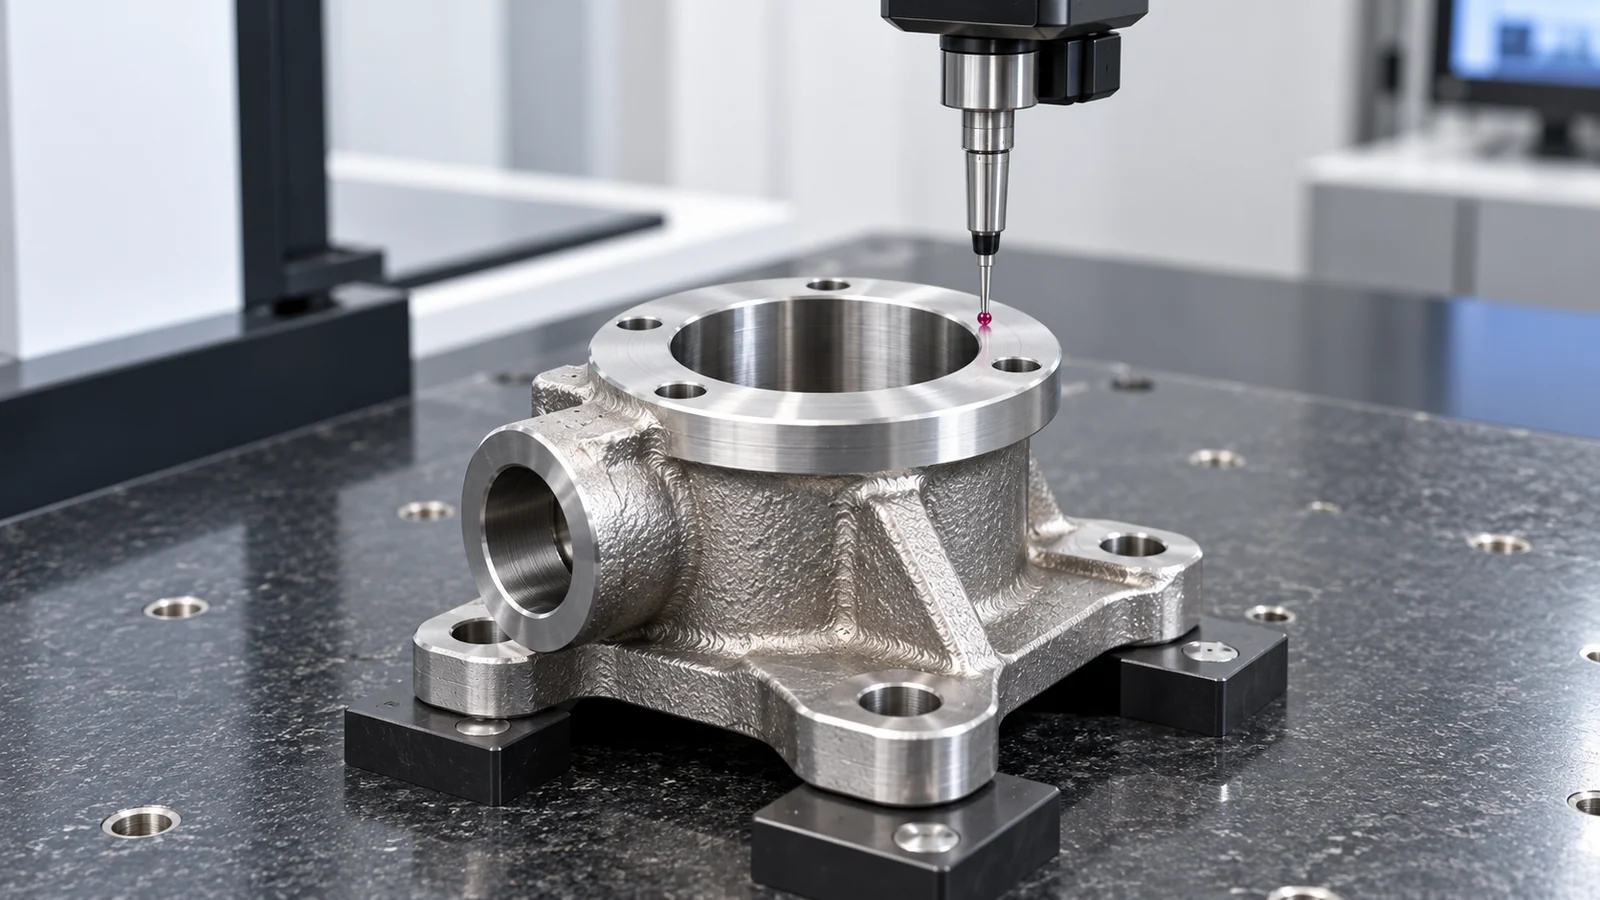
Na rysunku stosuj trzy kategorie
Opublikowana ISO 8062-3:2023 obejmuje ogólne tolerancje odlewów i klasy naddatków, jeżeli przywołano je na rysunku. Nie gwarantuje jednakowej dokładności każdego odlewu precyzyjnego ani nie zastępuje wymiarów funkcjonalnych; kryteria odbioru trzeba ustalić.
- Funkcjonalne wymiary obrabiane — powierzchnie uszczelniające, gniazda łożysk, osiowanie, obrót, gwinty i inne cechy wymagające najbardziej niezawodnej dokładności.
- Kontrolowane wymiary odlewane — geometria near-net, gdzie dokładność odlewu daje wartość, ale normalna zmienność procesu pozostaje dopuszczalna.
- Wymiary referencyjne / luzowe — geometria przekazująca intencję projektową, która nie uzasadnia ciasnych granic akceptacji.
Takie rozdzielenie zapobiega sytuacji, w której jedna ogólna tolerancja ± podnosi koszt każdej cechy jednakowo.
Strategia bazowania zmienia to, co można osiągnąć
Jeśli dwa otwory muszą być współosiowe albo powierzchnia uszczelniająca ma być prostopadła do osi łożyska, najbardziej niezawodną drogą jest często ustalenie tych relacji poprzez obróbkę i bazy kontrolne. Stabilne odlewane pola bazowe lub ofiarne elementy ustalające mogą zapewnić powtarzalny pierwszy setup i ograniczyć zbędny naddatek.
Obróbkę cieplną i prostowanie należy również uwzględnić przed ustaleniem finalnych baz. Cienkie ścianki, długie ramiona i otwarte przekroje mogą się przemieszczać, dlatego kolejność operacji bywa równie ważna jak nominalna tolerancja odlewu.
Potwierdź zdolność na gotowej geometrii
Przegląd tolerancji powinien nastąpić po zapoznaniu się dostawcy z kompletnym modelem 3D, materiałem, trasą obróbki cieplnej i wymaganiami kontroli. Jeżeli cecha odlewana nie jest stabilnie zdolna, zwykle czystszym rozwiązaniem jest obróbka. Celem nie jest maksymalne zawężenie każdego wymiaru, lecz umieszczenie precyzji tam, gdzie wpływa na funkcję.
Wniosek do RFQ
Wyślij kontrolowany rysunek i oznacz kilka cech, które rzeczywiście decydują o pasowaniu, szczelności, obrocie lub montażu. Możemy wtedy rozdzielić zdolność odlewu, wymagania obróbki i geometrię referencyjną zamiast wyceniać niepotrzebnie ciasny system tolerancji dla całej części.
Ścieżka przeglądu projektu
Nie deklarujemy uniwersalnych granic procesu; należy sprawdzić rysunek, stop, proces i normę.