
Buduj RFQ wokół gotowej części
Dobre RFQ daje inżynierii i zakupom wystarczające informacje, aby wybrać ścieżkę produkcji, wskazać rzeczywiste czynniki ryzyka i wycenić gotowy komponent, a nie tylko etap odlewania lub obróbki. Nie wymaga zbędnej dokumentacji zanim dostawca zrozumie zastosowanie.
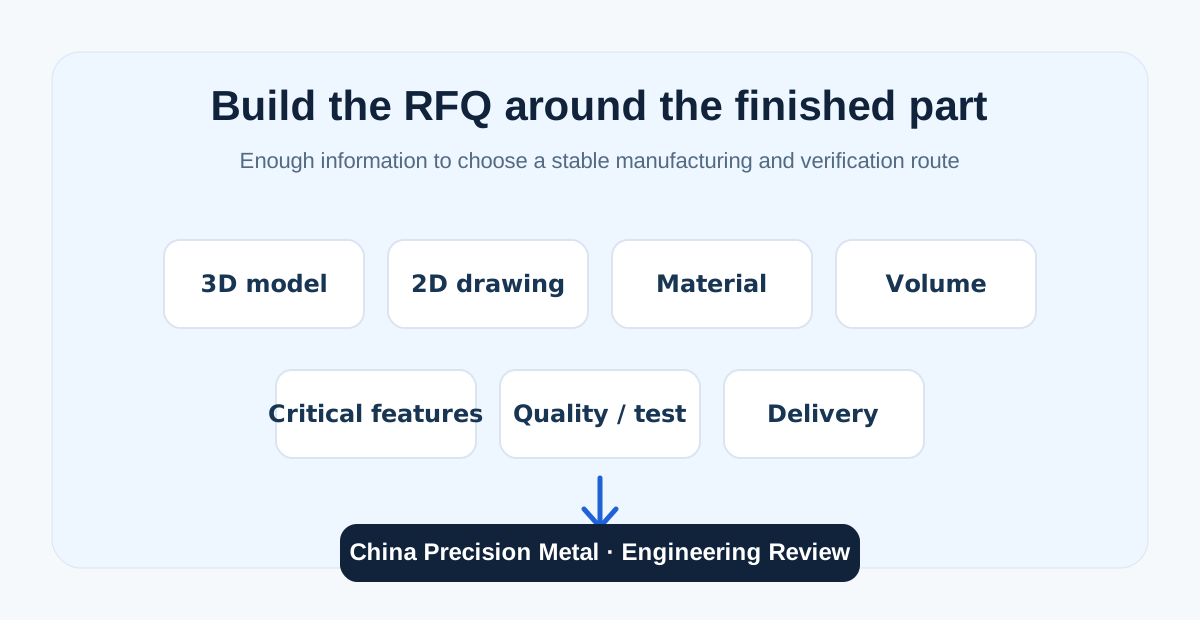
Lista RFQ: co przesłać
| Dane | Minimalny użyteczny zakres | Dlaczego ma znaczenie |
|---|---|---|
| Geometria | Natywny model 3D, jeśli dostępny, oraz kontrolowany rysunek 2D z rewizją | Model wspiera DFM i przegląd oprzyrządowania; rysunek definiuje kontrolowane wymiary, uwagi i kryteria odbioru. |
| Materiał i warunki pracy | Stop/specyfikacja, stan obróbki cieplnej oraz odpowiednie medium, ciśnienie, temperatura lub środowisko korozyjne | Materiał i warunki mogą zmienić odlewanie, obróbkę cieplną, CNC, wykończenie i weryfikację. |
| Ilość | Liczba próbek, pierwsze zamówienie, typowa partia i przewidywany wolumen roczny | Ilość wpływa na oprzyrządowanie, wybór procesu, mocowania, plan kontroli i ekonomię gotowej części. |
| Cechy krytyczne | Bazy, ciasne tolerancje, powierzchnie uszczelniające/łożyskowe, gwinty i rzeczywiście obowiązkowe wymagania | Dostawca może skoncentrować zdolność procesu i kontrolę tam, gdzie błąd ma znaczenie. |
| Obróbka i wykończenie | Powierzchnie obrabiane, parametr/wartość chropowatości, polerowanie, pasywacja, elektropolerowanie lub powłoka | Zapobiega wycenie niepełnej ścieżki i niepotrzebnym wykończeniom powierzchni niefunkcjonalnych. |
| Jakość i testy | Certyfikat materiału, FAI/PPAP, Cpk, NDT, próba ciśnienia/szczelności i identyfikowalność, gdy wymagane | Weryfikację należy planować razem z procesem, a nie dodawać po wycenie. |
| Dostawa i model zaopatrzenia | Wymagana data próbek, normalny cel produkcji, miejsce dostawy, opakowanie oraz, gdy istotne, VMI, zamówienie ramowe, zapas z wydaniami, Kanban lub JIT | Oddziela jednorazową pilność od modelu powtarzalnego i wcześnie ujawnia zasady zapasu i uzupełniania. |
Pobieralny RFQ Data Sheet rozdziela dane projektu, cechy krytyczne, wymagania jakości/testów i odniesienia do plików na pięć arkuszy. W programach powtarzalnych podaj także oczekiwany model dostaw — VMI, zamówienie ramowe, zapas z wydaniami, Kanban, zapas bezpieczeństwa lub JIT — jeśli ma zastosowanie. Wypełnij tylko odpowiednie sekcje.
Lista DFM dla odlewania precyzyjnego
Przed zamrożeniem oprzyrządowania sprawdź:
- Najpierw funkcja. Zidentyfikuj granice ciśnieniowe, drogi przepływu, powierzchnie uszczelniające, gniazda łożysk, strefy wizualne i interfejsy montażowe.
- Przejścia przekrojów. Oceń lokalne masywne strefy, gwałtowne zmiany grubości i długie cienkie drogi płynięcia. Jeśli funkcja pozwala, stosuj promienie i łagodne przejścia.
- Oprzyrządowanie i rdzenie. Sprawdź wyjmowanie modelu woskowego, kierunek podziału, pochylenia, głębokie ślepe kształty, kanały wewnętrzne i zasadność rdzeni rozpuszczalnych lub ceramicznych.
- Dostęp do układu wlewowego i odcinania. W miarę możliwości trzymaj powierzchnie funkcjonalne z dala od obszarów odcinania wlewów/kanałów i zapewnij dostęp do odcinania i wykańczania.
- Strategia CNC. Zdefiniuj powierzchnie odlewane i obrabiane, bazy pierwszego ustawienia, pola mocowania oraz lokalny naddatek na cechach krytycznych.
- Dostęp do kontroli. Zapewnij mierzalność cech krytycznych z praktycznego układu baz i określ sposób weryfikacji cech ukrytych/wewnętrznych.
- Ciśnienie i NDT. Powiąż testy ciśnieniowe/szczelności i badania nieniszczące z rzeczywistym ryzykiem zastosowania i wymaganiami rysunku, zamiast stosować je wszędzie rutynowo.
- Dopasowanie ekonomiczne. Oprzyrządowanie, ilość, redukcję obróbki, wykorzystanie materiału, wykończenie i kontrolę oceniaj łącznie jako koszt gotowej części.
Arkusz wyboru procesu: odlewanie precyzyjne vs CNC vs kucie
Zacznij od wymagania gotowej części, nie od preferowanego procesu. Poniższa tabela służy do wskazania ścieżki wartej szczegółowego DFM i analizy kosztowej; nie zastępuje walidacji rysunku, materiału i warunków pracy.
| Czynnik decyzji | Odlewanie precyzyjne | CNC z materiału przerabianego plastycznie | Kucie + obróbka |
|---|---|---|---|
| Złożona geometria zewnętrzna | Często mocne, gdy kształt near-net znacząco ogranicza obróbkę | Mocne dla małego wolumenu lub łatwo dostępnej geometrii; przy rosnącej złożoności usuwanie materiału może być drogie | Najlepsze, gdy odkuwka wstępna pozostaje stosunkowo prosta; złożone detale zwykle powstają przez obróbkę |
| Kanały wewnętrzne / cechy trudne do obróbki | Atrakcyjne, jeśli konstrukcja rdzenia i dostęp odlewniczy są wykonalne | Ograniczone dostępem narzędzia, chyba że można wiercić, wytaczać, stosować EDM lub podzielić część | Zwykle nie nadaje się do zamkniętych złożonych kanałów wewnętrznych w odkuwce |
| Pilny prototyp / projekt w zmianie | Oprzyrządowanie i rozwój procesu zwykle spowalniają start | Często najszybsza ścieżka w materiale produkcyjnym dla małych ilości i zmiennej geometrii | Rozwój matryc jest mniej atrakcyjny przed ustabilizowaniem projektu |
| Produkcja powtarzalna i wykorzystanie materiału | Poprawia się, gdy wolumen uzasadnia oprzyrządowanie, a near-net redukuje obróbkę/odpad | Atrakcyjne przy małym wolumenie; ekonomia może się pogorszyć przy ciągłym usuwaniu dużej ilości drogiego stopu | Może być mocne przy trwałym wolumenie, jeśli geometria i właściwości pasują do kucia |
| Kluczowe właściwości mechaniczne | Odpowiednie dla wielu części przemysłowych przy właściwym stopie, obróbce cieplnej, jakości odlewu i kryteriach odbioru | Zachowuje właściwości wybranego materiału przerabianego, z uwzględnieniem kierunku obróbki i geometrii końcowej | Często preferowane, gdy specyfikacja, zmęczenie/udar lub kierunkowy przepływ włókien są ważne |
| Ciasne tolerancje / uszczelnienia / łożyska | Cechy krytyczne zwykle są wykańczane po odlewaniu | Bezpośrednia obróbka daje mocną kontrolę dostępnych cech krytycznych | Cechy krytyczne zwykle są wykańczane po kuciu |
| Inwestycja w oprzyrządowanie / ryzyko zmian | Oprzyrządowanie zwykle wymagane; zmiany po jego wykonaniu powinny być kontrolowane | Brak matrycy odlewniczej/kuźniczej, więc zmiany są relatywnie łatwe | Matryce produkcyjne mogą być znaczące i preferują stabilny projekt |
| Praca ciśnieniowa wymagająca szczelności | Sam proces nie gwarantuje szczelności; projekt, kontrola odlewu, obróbka i określona weryfikacja ciśnienia/szczelności pozostają decydujące | Gęsty materiał przerabiany może uprościć ryzyko materiału wejściowego, ale końcowe uszczelnienie nadal zależy od projektu i obróbki | Gęsta odkuwka może uprościć ryzyko wejściowe, ale końcowe uszczelnienie nadal zależy od projektu i obróbki |
Praktyczna sekwencja selekcji
- Najpierw wyklucz ograniczenia niepodlegające negocjacji: specyfikację materiału, wymagane właściwości, wymagania norm/klienta i ryzyko użytkowe.
- Porównuj ekonomikę gotowej części, nie cenę surowego procesu: oprzyrządowanie, wydajność materiału, godziny CNC, mocowania, wykończenie, kontrola i wolumen powtarzalny należą do jednego porównania.
- Używaj CNC jako użytecznego benchmarku: nawet jeśli nie będzie trasą długoterminową, obróbka z pełnego materiału pokazuje wartość near-net i może być właściwa dla pilnych prototypów lub małych ilości.
- Cechy krytyczne pozostaw neutralne względem procesu: powierzchnie uszczelniające, gniazda łożysk, gwinty i ciasne bazy mogą nadal wymagać CNC niezależnie od procesu startowego.
- Waliduj przed konwersją: zmianę między kuciem, odlewaniem i obróbką z materiału należy potwierdzić względem kontrolowanego rysunku i rzeczywistych wymagań użytkowych.
Praktyczny przykład to duńskie studium przejścia z kucia na odlewanie precyzyjne, gdzie trasę zmieniono dopiero po potwierdzeniu wykonalności technicznej, a klient zgłosił około 30% niższy koszt komponentu.
Jak wygląda pakiet gotowy do wyceny przez dostawcę
Użyteczny: kontrolowany rysunek 2D + materiał + ilość. Wystarcza do wstępnej oceny procesu i warunków handlowych.
Lepszy: natywny 3D + kontrolowany 2D + wolumen roczny + wymiary krytyczne + wymagania wykończenia. Umożliwia szybszy DFM i bardziej wiarygodną definicję procesu.
Najlepszy: powyższe plus warunki pracy, wymagania jakości/testów, terminy, opakowanie i logistyka. Ogranicza pętle wyjaśnień i zbliża ofertę do rzeczywistego programu produkcyjnego.
Pliki do pobrania
- Pobierz 5-stronicowy Engineering Toolkit PDF (angielski)
- Pobierz edytowalny RFQ Data Sheet (XLSX, angielski)
Lista jest pomocą do określenia zakresu. Kontrolowany rysunek, specyfikacje i uzgodnione wymagania projektu pozostają obowiązującymi dokumentami odbioru.