
Przewodnik w skrócie
Do czego służy ten przewodnik
„Obróbka CNC” jest pojęciem zbyt szerokim, aby samo w sobie było użyteczną specyfikacją zakupową. Rzeczywistym zadaniem może być obróbka odlewu precyzyjnego typu near-net-shape, kwalifikacja drugiego źródła dla odkuwki, utrzymanie współosiowości kilku otworów w elemencie wirującym, kontrola powierzchni uszczelniających korpusu zaworu, produkcja wielu numerów części w małych seriach albo dodanie lokalnego zapasu do powtarzalnego programu OEM.
Ten przewodnik porządkuje obróbkę CNC wokół takich decyzji. Jest przeznaczony dla zespołów zakupów, konstrukcji, produkcji i jakości, które potrzebują powtarzalnych gotowych części, a nie jedynie czasu pracy obrabiarki.
Opublikowany zakres China Precision Metal obejmuje ponad 40 obrabiarek CNC do toczenia, frezowania, obróbki turn-mill, HMC, VMC oraz pracy 3/4/5-osiowej, a także szlifowanie, wiercenie/gwintowanie, EDM wgłębne i drutowe. Nasze główne projekty obejmują obróbkę odlewów i odkuwek, w pełni obrobione odlewy, przemysłowe komponenty przepływowe, programy HMLV, kwalifikację drugiego źródła oraz późniejszą kontrolę i weryfikację funkcjonalną.
Obróbka CNC w jednej tabeli decyzyjnej
| Pytanie kupującego | Preferowane podejście |
|---|---|
| Czy geometria jest głównie obrotowa? | Toczenie CNC lub turn-mill może ograniczyć liczbę zamocowań |
| Czy potrzeba wielu płaszczyzn lub cech pryzmatycznych? | VMC/HMC albo frezowanie wieloosiowe zależnie od dostępu i wielkości partii |
| Czy część jest złożona, ale możliwa do uzyskania jako odlew near-net? | Porównać odlew z obróbką z pełnego materiału |
| Czy półfabrykat jest odkuwką? | Przed ustaleniem trasy sprawdzić naddatek, zgorzelinę, odkształcenie i bazowanie |
| Czy ścisłe tolerancje dotyczą tylko kilku stref? | Utrzymać ekonomiczne tolerancje ogólne i zaostrzyć tylko wymiary CTQ |
| Czy roczne zapotrzebowanie dzieli się na wiele małych wydań? | Wycenić roczny wolumen + wzorzec wydań; rozważyć oprzyrządowanie/programy HMLV i zapas |
| Czy to projekt drugiego źródła? | Przekazać aktualny półfabrykat, rewizję rysunku, dane kontroli i znane ryzyka procesu, a nie tylko cenę docelową |
Planowanie trasy obróbki
Zacznij od postaci półfabrykatu
Gotowa część CNC może zaczynać się jako:
- pręt lub rura;
- płyta lub blok;
- odlew precyzyjny;
- odkuwka;
- odlew piaskowy, ciśnieniowy lub inny półfabrykat near-net;
- półwyrób dostarczony przez klienta.
Wybór półfabrykatu jest jedną z decyzji o największym wpływie na koszt. Obróbka z pełnego materiału eliminuje oprzyrządowanie odlewnicze lub kuźnicze, ale może powodować duży odpad materiału i długi cykl. Odlew lub odkuwka near-net dodaje kontrolę procesu wcześniejszego, ale może znacznie ograniczyć zgrubną obróbkę i zintegrować złożoną geometrię.
Właściwa odpowiedź zależy od geometrii, materiału, rocznej ilości, dojrzałości konstrukcji, wymagań strukturalnych i objętości materiału, którą należałoby usunąć.
Zrozum główne trasy CNC
Toczenie CNC
Toczenie jest wydajne dla średnic obrotowych, stopni, rowków, gwintów, otworów i czół. Części z dominującą wspólną osią często korzystają z toczenia jako wczesnej operacji generującej bazę.
Frezowanie CNC
Frezowanie tworzy płaszczyzny pryzmatyczne, kieszenie, rowki, układy otworów, powierzchnie konturowe i cechy rozmieszczone w wielu orientacjach.
Turn-mill
Turn-mill łączy cechy obrotowe i frezowane z mniejszą liczbą przekazań. Może ograniczyć błąd ponownego mocowania w częściach, które inaczej przechodziłyby między tokarką a frezarką.
VMC i HMC
Pionowe i poziome centra obróbkowe dobiera się według geometrii, strategii mocowania, odprowadzania wiórów, potrzeb paletowych/produkcyjnych i dostępu. HMC może być szczególnie użyteczne, gdy w produkcji powtarzalnej obrabia się wiele stron wokół jednego mocowania.
Obróbka 4- i 5-osiowa
Dodatkowe osie zwiększają dostęp i mogą zmniejszyć liczbę zamocowań na złożonych częściach. Nie są automatycznie „lepsze”. Jeśli część można produkować niezawodnie w prostszych zamocowaniach, większa złożoność maszyny może nie wnosić wartości.
EDM i szlifowanie
EDM drutowe/wgłębne i szlifowanie służą geometriom, stanom utwardzonym lub wymaganiom wykończenia, które są nieefektywne dla zwykłego toczenia i frezowania. To narzędzia do konkretnych zadań, a nie operacje domyślne.
Projektuj pod kątem zamocowań, nie tylko cech
Każda zmiana orientacji części wprowadza nowy stan zamocowania i kolejną możliwość kumulacji błędów. Dobry przegląd DFM pyta:
- Ile zamocowań jest naprawdę potrzebnych?
- Którą bazę można ustalić jako pierwszą?
- Czy krytyczne cechy można obrobić w jednym zamocowaniu?
- Czy istnieją stabilne powierzchnie do bazowania i mocowania?
- Czy narzędzie ma fizyczny dostęp?
- Czy część można sondować/kontrolować bez utraty logiki baz?
- Czy część jest wystarczająco sztywna pod wpływem sił skrawania i mocowania?
Zmniejszenie liczby zamocowań może poprawić koszt i spójność geometryczną, ale wymuszanie wszystkiego w jednym bardzo złożonym ustawieniu także może być niekorzystne. Proces ma być odporny, a nie tylko minimalny.
Strategia bazowania jest podstawą powtarzalności
Tolerancja ma znaczenie tylko względem systemu baz. W obrobionych odlewach i odkuwkach projekt baz jest szczególnie ważny, ponieważ półfabrykat ma większą zmienność geometryczną niż precyzyjnie szlifowany materiał.
Praktyczne zasady:
- wcześnie ustanowić stabilne bazy główną, wtórną i trzeciorzędną;
- nie bazować krytycznej gotowej cechy na niekontrolowanej kosmetycznej powierzchni odlewu;
- w odpowiednich przypadkach najpierw obrobić płaszczyzny bazowe;
- krytyczne relacje współosiowe lub uszczelniające utrzymywać przy jak najmniejszej liczbie przeniesień bazy;
- jeśli funkcja na to pozwala, zbliżyć bazy kontrolne do baz produkcyjnych.
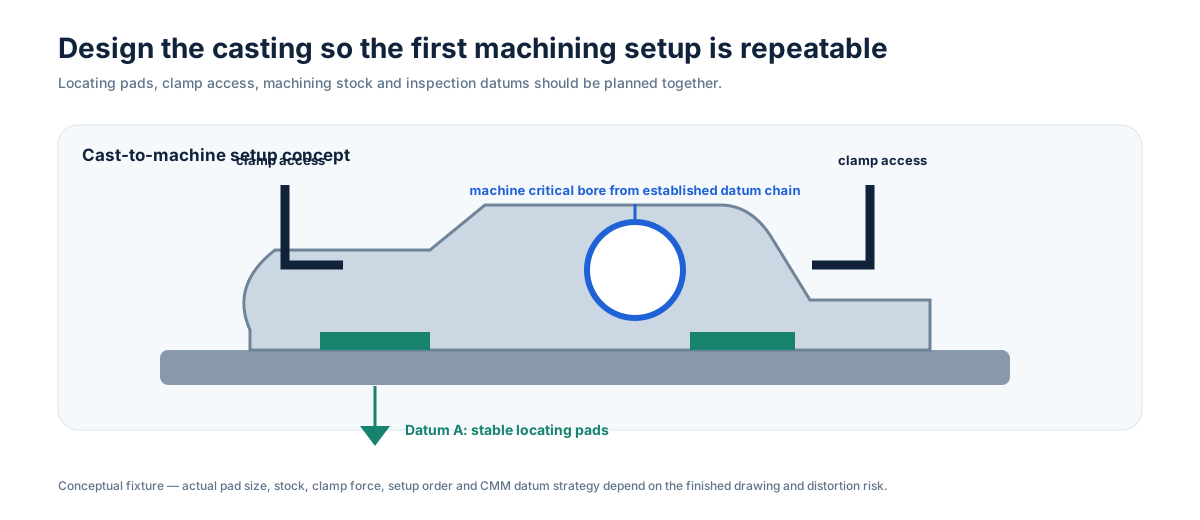
Dla odlewów zobacz Projektowanie odlewów pod obróbkę CNC ↗.
Mocowanie i oprzyrządowanie są częścią projektu wyrobu
Obrabiarka może wykonywać ruchy z dokładnością mikrometrów, ale część nadal musi być utrzymywana bez przesunięcia i deformacji.
Projekt oprzyrządowania powinien uwzględniać:
- dostępne powierzchnie bazowania i docisku;
- sztywność komponentu;
- odkształcenie cienkich ścian;
- zmienność odlewu/odkuwki;
- kierunek sił skrawania;
- odprowadzanie wiórów;
- załadunek przez operatora i poka-yoke;
- dostęp narzędzia i sondy;
- przechowywanie i identyfikację oprzyrządowania dla powtarzalnych partii.
W produkcji high-mix oprzyrządowanie, które można szybko zidentyfikować, zweryfikować i ponownie użyć w kolejnym wydaniu, może mieć większą wartość niż rozwiązanie zoptymalizowane wyłącznie pod jedną dużą partię.
Tolerancje, projekt cech i wymagania powierzchni
Tolerancje: ścisłe tylko tam, gdzie wymaga tego funkcja
Niepotrzebnie ścisłe tolerancje podnoszą koszt, ponieważ mogą wymagać:
- stabilniejszego stanu materiału;
- dodatkowych operacji półwykańczających i wykańczających;
- mniejszych przejść i większej liczby korekt narzędzia;
- kontroli temperatury;
- dokładniejszego oprzyrządowania;
- większej liczby pomiarów;
- niższej wydajności procesu.
Podziel wymiary na:
- tolerancje krytyczne dla funkcji;
- tolerancje pasowania/montażu;
- ogólne wymiary produkcyjne;
- wymiary referencyjne/niekontrolowane.
Jeśli tolerancja wpływa na uszczelnienie, trwałość łożyska, ustawienie lub ruch, należy ją utrzymać. Jeśli istnieje tylko dlatego, że CAD pokazał wiele miejsc po przecinku, warto ją ponownie ocenić.
GD&T zmniejsza niejednoznaczność, gdy logika baz jest dobra
Tolerancje geometryczne są skuteczne, gdy wyrażają rzeczywistą funkcję. Pozycja, płaskość, prostopadłość, równoległość, bicie, profil oraz relacje współosiowe mogą być bardziej użyteczne niż łańcuch wymiarów współrzędnościowych.
Źle zastosowane GD&T może też niepotrzebnie utrudnić wycenę. Rysunek powinien określać:
- bazy funkcjonalne;
- system kontroli cech;
- które cechy wymagają raportowania;
- czy przewidziano tolerancję bonusową/modyfikatory stanu materiału;
- jak współpracujący zespół rzeczywiście używa danej cechy.
Dostawca i klient powinni wyjaśnić niejednoznaczne odniesienia do baz przed produkcją, a nie podczas kontroli końcowej.
Otwory, gniazda i gwinty wymagają kontekstu produkcyjnego
Nie wszystkie otwory są takie same. Przelotowy otwór luzujący, głęboki otwór poprzeczny, precyzyjne gniazdo łożyska i gwintowany port ciśnieniowy mają różne wymagania dostępu i weryfikacji.
Doprecyzuj:
- otwór przelotowy lub ślepy i jego głębokość;
- stan dna;
- normę/klasę gwintu i długość zazębienia;
- geometrię pogłębienia walcowego/stożkowego;
- walcowość/okrągłość otworu, jeśli funkcjonalna;
- przebicie otworów krzyżowych i kontrolę zadziorów;
- czy występuje gwint uszczelniający lub obrobiona powierzchnia uszczelniająca;
- wymagania dotyczące sprawdzianu i raportu kontroli.
Nie warto modelować małych dekoracyjnych faz na każdej krawędzi, jeśli do funkcji wystarcza kontrolowana uwaga o gratowaniu/łamaniu krawędzi.
Naroża wewnętrzne, kieszenie i zasięg narzędzia
Narzędzia obrotowe naturalnie tworzą promienie wewnętrzne. Głębokie, wąskie kieszenie wymagają długich narzędzi, które są mniej sztywne i bardziej podatne na drgania i ugięcia.
Projektuj z uwzględnieniem:
- praktycznych promieni naroży wewnętrznych;
- średnicy narzędzia, która fizycznie dotrze do cechy;
- rozsądnego stosunku głębokości do szerokości;
- odprowadzania wiórów;
- dostępu do kontroli;
- miejsca dla oprawki, nie tylko końcówki narzędzia.
Złożona kieszeń, która wygląda łatwo w CAD, w produkcji może wymagać kilku długości narzędzia, narzędzi specjalnych albo dostępu 5-osiowego.
Cienkie ścianki i odkształcenia
Cienkie ścianki mogą przemieszczać się pod wpływem mocowania, siły skrawania, naprężeń własnych i temperatury. Ma to szczególne znaczenie dla stali nierdzewnej, dużych pierścieni, cienkich kołnierzy, odlewów po obróbce cieplnej i części z dużym ubytkiem materiału.
Możliwe strategie:
- pozostawienie tymczasowego materiału podpierającego;
- obróbka zgrubna i półwykańczająca przed finalnym wykończeniem;
- zrównoważenie ubytku materiału w całej części;
- łagodniejsze/rozproszone mocowanie;
- stabilizacja naprężeń między operacjami, gdy potrzebna;
- kontrola po zwolnieniu mocowania, jeśli ważny jest wymiar w stanie swobodnym.
Nie należy podawać płaskości w stanie swobodnym bez uwzględnienia sposobu funkcjonalnego montażu, jeśli zespół celowo ogranicza część.
Chropowatość powierzchni musi wynikać z funkcji
Nie każda powierzchnia obrabiana potrzebuje tego samego Ra. Uzasadnienia funkcjonalne mogą obejmować:
- uszczelnienie uszczelką lub O-ringiem;
- pasowanie łożyska/tulei;
- zużycie ślizgowe;
- możliwość sanitarnego czyszczenia;
- stan powierzchni wrażliwy na zmęczenie;
- wygląd.
Pozostałe powierzchnie mogą wymagać jedynie standardowej jakości po obróbce i krawędzi bez zadziorów. Definiuj chropowatość tam, gdzie jest ważna, zamiast narzucać jedną drobną wartość całej części.
Ślady obróbki i polerowanie to także różne procesy. Bardzo gładka powierzchnia sanitarna może wymagać dedykowanego polerowania mechanicznego i kontroli po CNC.
Materiały, półfabrykaty i kolejność procesu
Skrawalność materiału zmienia trasę
Wycena CNC powinna określać dokładny materiał i jego stan, ponieważ zużycie narzędzia, generowanie ciepła, kontrola wióra i odkształcenia mogą się znacznie różnić.
Austenityczna stal nierdzewna
Typowa dla pomp, zaworów, komponentów sanitarnych i środowisk korozyjnych. Umocnienie przez zgniot, ciepło i zachowanie zadziorów wymagają właściwych narzędzi oraz strategii skrawania.
Duplex / super duplex
Wysoka wytrzymałość i zastosowania korozyjne sprawiają, że stan materiału i obróbka cieplna są ważne. Strategia obróbki, weryfikacja ferrytu/materiału i końcowe wymagania korozyjne mogą wymagać koordynacji.
17-4PH i stale nierdzewne utwardzane wydzieleniowo
Wymagany stan obróbki cieplnej wpływa na twardość i kolejność obróbki. Należy podać stan końcowy, a nie tylko nazwę stopu.
Stale węglowe i stopowe
Skrawalność zależy od gatunku, twardości i obróbki cieplnej. Stan odlewany lub kuty może także wprowadzać zgorzelinę i zmienność naddatku.
Stopy niklu
Duże obciążenia narzędzi i ciepło mogą sprawić, że czas cyklu i zużycie narzędzia stają się głównymi kosztami. Geometria powinna unikać zbędnych głębokich kieszeni i nadmiernego naddatku.
Aluminium, mosiądz i inne metale
Mogą być obrabiane wydajnie, ale dokładny stop, stan umocnienia i wymaganie funkcjonalne nadal mają znaczenie.
W odpowiednich zastosowaniach obrabiamy także wybrane tworzywa konstrukcyjne i twardą gumę, jednak ich zachowanie termiczne i sztywność wymagają innych oczekiwań tolerancyjnych niż metale.
Obróbka odlewów precyzyjnych: najpierw kontroluj półfabrykat, potem cechę
Obrobiony odlew łączy dwa systemy zdolności procesu. Odlew musi zapewniać wystarczający użyteczny naddatek i stabilną geometrię baz, a trasa CNC musi przekształcić go w gotowe interfejsy.
Sprawdź:
- zmienność wymiarową odlewu;
- odkształcenie po obróbce cieplnej;
- miejsca układu wlewowego i szlifowania;
- pola bazowe;
- lokalny naddatek na obróbkę;
- położenie ścianki ciśnieniowej;
- ryzyko odsłonięcia porowatości po obróbce;
- dostęp do mocowania;
- kontrolę w stanie gotowym.
Porównanie samej ceny surowego odlewu jest niepełne, jeśli dostawcy mają inną wydajność obróbki lub strategię naddatków.
Zobacz Odlewy obrabiane ↗ i Naddatek na obróbkę ↗.
Obróbka odkuwek: rozumiej naddatek i ograniczenia wynikające z przebiegu włókien
Odkuwki mogą zapewnić wysokie właściwości mechaniczne, ale obróbka nadal musi uwzględniać:
- wypływkę/linię podziału;
- zmienność naddatku;
- zgorzelinę;
- odkształcenie po obróbce cieplnej;
- pochylenia i geometrię kucia;
- dostępność baz;
- ilość materiału pozostawioną na krytycznych powierzchniach i otworach.
W projekcie drugiego źródła należy dostarczyć rzeczywisty rysunek odkuwki/stan półfabrykatu, jeśli jest kontrolowany osobno od finalnego rysunku obrobionego.
Obróbka z bloku: prosta handlowo, nie zawsze najtańsza fizycznie
Obróbka z bloku może być idealna dla prototypów, szybko zmieniających się projektów i prostych części. Eliminuje twarde oprzyrządowanie i daje dużą swobodę zmian geometrii.
Dla złożonej części stalowej lub nierdzewnej kupujący powinien jednak policzyć:
- stosunek zakupionej masy do gotowej części i objętość usuniętego materiału;
- czas obróbki zgrubnej;
- zużycie narzędzi;
- wartość wiórów w stosunku do wartości materiału;
- liczbę zamocowań;
- czy odlew lub odkuwka near-net mogłyby wyeliminować większość usuwanego materiału.
Najtańszy proces przy 5 sztukach może różnić się od najtańszego przy 500 powtarzalnych sztukach.
Obróbka cieplna i kolejność obróbki
Obróbka cieplna może zmienić twardość i wymiary. Trasa może dzielić pracę na:
- obróbkę zgrubną przed obróbką cieplną;
- obróbkę cieplną;
- stabilizację/prostowanie, gdy dopuszczalne;
- wykańczanie wymiarów krytycznych;
- końcowe wykończenie powierzchni i kontrolę.
Dokładna kolejność zależy od stopu, normy materiałowej i wymaganych właściwości. Jeśli twardość lub odporność korozyjna są krytyczne, stan końcowy powinien być jednoznacznie zapisany w RFQ.
Jakość i kontrola w stanie gotowym
Gratowanie, znakowanie, prostowanie i kontrolowane naprawy
Gotowa część CNC często wymaga więcej niż samego skrawania.
Możliwe operacje dalsze:
- gratowanie i łamanie krawędzi;
- znakowanie laserowe/mechaniczne;
- czyszczenie;
- prostowanie/korekcja wymiarowa, gdy technicznie uzasadniona;
- wyważanie odpowiednich elementów wirujących;
- kontrolowana naprawa laserowa dozwolonych stref odlewu;
- śrutowanie/polerowanie/pasywacja/elektropolerowanie;
- montaż lub podmontaż, jeśli określony.
Jeśli ma to znaczenie, rysunek powinien wskazywać strefy zakazu napraw, położenie/głębokość znakowania oraz wymagania kosmetyczne.
Obróbka granicy ciśnieniowej wymaga weryfikacji w stanie gotowym
Usuwanie materiału może otworzyć podpowierzchniową nieciągłość odlewu, która wcześniej była zamknięta. Dlatego części ciśnieniowe często wymagają testu szczelności/ciśnienia po operacjach, które tworzą ściankę ciśnieniową lub powierzchnię uszczelniającą.
RFQ powinno określać:
- medium robocze;
- medium testowe;
- ciśnienie/próżnię testową;
- czas utrzymania;
- dopuszczalny wyciek/ubytek lub kryterium zaliczenia;
- etap testu;
- częstotliwość próbkowania;
- wymaganą dokumentację.
Zobacz Próby ciśnieniowe i szczelności ↗ oraz Szczelne odlewy i części obrabiane ↗.
Strategia kontroli: nie mierz wszystkiego tak samo
Plan jakości CNC powinien odpowiadać ryzyku danej cechy.
Typowe metody:
- suwmiarka/mikrometr dla dostępnych wymiarów ogólnych;
- średnicówki i sprawdziany funkcjonalne;
- CMM dla geometrii związanej z bazami i złożonych relacji cech;
- pomiar chropowatości dla kontrolowanych powierzchni funkcjonalnych;
- weryfikacja twardości/materiału;
- weryfikacja wyważenia dla określonych części wirujących;
- test ciśnienia/szczelności dla komponentów granicy płynu;
- raport pierwszej sztuki lub raport wymiarowy według uzgodnionej listy cech.
Nasze główne zasoby pomiarowe obejmują CMM Hexagon i Mitutoyo. Zobacz Wyposażenie kontrolne ↗.
Metoda pomiaru musi odpowiadać intencji rysunku
Spory często wynikają z tego, że dostawca i klient mierzą tę samą cechę inaczej. Przed produkcją należy uzgodnić:
- sposób symulacji baz;
- kontrolę w stanie swobodnym lub zamocowanym;
- strategię sondy CMM dla złożonych cech;
- kierunek i miejsce pomiaru chropowatości;
- normę sprawdzianu gwintu;
- cechy wrażliwe na temperaturę;
- czy cecha jest kontrolowana w 100%, próbkowana czy monitorowana zdolnością procesu.
Planowanie kontroli jest częścią planowania produkcji, a nie czynnością dodawaną po obróbce.
Koszt, zdolność i planowanie dostaw
Czynniki kosztowe obróbki CNC
Główne czynniki kosztowe obejmują:
- materiał i koszt półfabrykatu;
- objętość usuwanego materiału;
- liczbę zamocowań;
- typ maszyny/wymaganą liczbę osi;
- czas cyklu;
- zużycie i narzędzia specjalne;
- koszt oprzyrządowania i czas przezbrojenia;
- przejścia wykańczające dla ścisłych tolerancji;
- złożoność gratowania/czyszczenia;
- zakres kontroli i raportów;
- wykończenie powierzchni i testy funkcjonalne;
- ryzyko braku, jeśli drogie cechy powstają późno w trasie;
- wielkość partii i częstotliwość ponownych ustawień.
Projekt, który eliminuje jedno zamocowanie, może mieć większy wpływ niż niewielka oszczędność materiału.
HMLV wymaga pamięci procesu
HMLV oznacza wiele numerów części i małe powtarzalne serie. Dostawca musi móc wznowić część po kilku miesiącach bez odtwarzania procesu od początku.
Ważne elementy kontroli:
- programy CNC kontrolowane rewizją;
- identyfikacja i przechowywanie oprzyrządowania;
- listy narzędzi i offsetów;
- arkusze ustawienia/instrukcje;
- plan kontroli i historia cech;
- kontrola pierwszej sztuki po ponownym ustawieniu;
- identyfikowalność materiału/partii, jeśli wymagana.
Nasza trasa obróbki jest projektowana zarówno dla przemysłowych programów HMLV, jak i regularnej produkcji.
Roczny wolumen jest ważniejszy niż pojedyncza ilość RFQ
Jeśli kupujący pyta tylko o „25 sztuk”, dostawca nie wie, czy to:
- prototyp;
- jednorazowe zapotrzebowanie serwisowe;
- pierwsze wydanie programu 1 000 sztuk rocznie;
- jeden SKU spośród 50 numerów części HMLV.
Roczny popyt wpływa na inwestycję w oprzyrządowanie, planowanie narzędzi, wielkość partii i warianty zapasu. Zawsze podawaj roczny wolumen + oczekiwaną ilość wydania, jeśli są znane.
VMI, JIT i lokalny zapas mogą skrócić czas wydania
W programach powtarzalnych ekonomiczna partia na obrabiarce może być większa niż partia zużywana przez klienta. VMI, zapas bezpieczeństwa i zamówienia ramowe mogą połączyć te potrzeby.
Obsługujemy uzgodnione struktury VMI, safety stock, blanket order, stock-and-release, Kanban i JIT poprzez magazyny w USA, Europie i Chinach. Zobacz Programy VMI, JIT i zapasów ↗.
Drugie źródło CNC: kwalifikuj trasę, nie tylko cenę
Drugie źródło należy oceniać względem:
- dokładnej rewizji rysunku;
- półfabrykatu i stanu materiału;
- koncepcji bazowania/oprzyrządowania;
- znanych cech krytycznych;
- formatu raportu kontroli;
- wymagań powierzchniowych/ciśnieniowych;
- historycznych trybów uszkodzeń, jeśli znane;
- rocznego wolumenu i rytmu wydań.
Jeśli część u obecnego dostawcy ma lata nieudokumentowanej wiedzy procesowej, nowe źródło musi otrzymać to ryzyko w formie rysunku, planu kontroli lub próby kwalifikacyjnej, a nie odkrywać je przy pierwszym odrzuceniu.
Decyzje make-or-buy i przejęcie nadmiaru mocy
OEM-y korzystają z zewnętrznych dostawców CNC głównie z dwóch powodów:
- sourcing strategiczny — stała produkcja zewnętrzna lub kwalifikowane drugie źródło;
- przejęcie nadmiaru obciążenia — tymczasowe lub cykliczne wsparcie, gdy maszyny wewnętrzne są zajęte.
Potrzebne dane procesowe są podobne, lecz model handlowy może być inny. Przejęcie obciążenia może wymagać szybkiego odwzorowania istniejącej trasy wewnętrznej; sourcing strategiczny może uzasadnić przeprojektowanie mocowania lub inny półfabrykat dla niższego kosztu całkowitego.
Kwalifikacja dostawcy, RFQ i FAQ kupującego
Pytania warte zadania przy kwalifikacji dostawcy
- Jakie typy maszyn i liczby osi są rzeczywiście dostępne w odpowiednim zakładzie?
- Czy dostawca rutynowo obrabia odlewy i odkuwki, a nie tylko pręt?
- Jak kontroluje oprzyrządowanie, programy i rewizje dla prac powtarzalnych?
- Jakie CMM i inne zasoby kontroli są dostępne?
- Jak zarządza materiałami trudnymi i stanem obróbki cieplnej?
- Czy może prowadzić wykończenie, próby ciśnieniowe i montaż, jeśli są potrzebne?
- Jak kontroluje niezgodności, zatwierdzone naprawy i identyfikowalność?
- Czy obsługuje HMLV i kwalifikację drugiego źródła?
- Czy ma zdolność dla programu rocznego, a nie tylko partii próbnej?
- Czy lokalny zapas/VMI może skrócić czas wydania, jeśli potrzeba?
Zobacz Kwalifikacja dostawcy ↗.
Co uwzględnić w RFQ dla obróbki CNC
Prześlij:
- natywny model 3D;
- kontrolowany rysunek 2D i rewizję;
- dokładny gatunek i stan materiału;
- postać półfabrykatu (blok, odlew, odkuwka, materiał klienta);
- roczny wolumen i ilość wydania;
- krytyczne bazy i GD&T;
- wymagania chropowatości według cechy;
- wymagania gwintów/sprawdzianów;
- obróbkę cieplną i twardość;
- powłokę/pasywację/polerowanie;
- wymagania raportów kontroli;
- wymagania prób ciśnienia/szczelności/funkcji;
- znakowanie/identyfikowalność;
- pakowanie/czystość;
- cel drugiego źródła/benchmarku, jeśli dotyczy;
- oczekiwania VMI/JIT/zapasowe.
Typowe błędy w RFQ CNC
Wysyłanie tylko nominalnego CAD
CAD nie mówi dostawcy, które wymiary są krytyczne, jaka kontrola jest wymagana ani jaki jest stan materiału.
„Ścisła tolerancja” bez wskazania CTQ
Dostawca potrzebuje rzeczywistych tolerancji i logiki bazowania, a nie ogólnego żądania precyzji.
Ukrywanie postaci półfabrykatu
Obróbka surowego odlewu różni się od obróbki ciętego bloku. Należy podać, co trafia na maszynę.
Wycena tylko pierwszego wydania
Może prowadzić do decyzji dotyczących oprzyrządowania i narzędzi, które są niewłaściwe dla programu rocznego.
Nadmierne wymagania wykończenia powierzchni
Drobna chropowatość powinna być stosowana tylko tam, gdzie służy uszczelnieniu, ruchowi, czyszczeniu, zmęczeniu lub wyglądowi.
Pomijanie gratowania i czystości
Otwory krzyżowe, kanały płynowe i części sanitarne mogą wymagać jednoznacznych kryteriów zadziorów i czystości.
CNC vs odlew precyzyjny vs odkuwka: wybór według ekonomiki gotowej części
| Trasa | Dobre zastosowanie | Główne pytanie kosztu/ryzyka |
|---|---|---|
| CNC z bloku | Prototyp, małe zobowiązanie narzędziowe, stosunkowo prosta geometria, częste zmiany | Ile materiału i czasu cyklu jest usuwane? |
| Odlew precyzyjny + CNC | Złożona stalowa/stopowa geometria near-net z krytycznymi interfejsami obrabianymi | Czy oprzyrządowanie zwróci się przez powtarzalne oszczędności obróbki, materiału i montażu? |
| Odkuwka + CNC | Wymagania konstrukcyjne/mechaniczne i geometria możliwa do kucia | Ile obróbki wykańczającej i kosztu oprzyrządowania kuźniczego pozostaje? |
| Konstrukcja spawana + CNC | Duże lub modułowe struktury spawane | Czy można kontrolować odkształcenia spawalnicze, drogi przecieku i pracochłonność? |
Właściwa odpowiedź jest często hybrydowa: najpierw forma near-net, a CNC tylko tam, gdzie precyzja tworzy funkcję.
Aktualny zakres CNC China Precision Metal
| Zdolność | Obecnie publikowany zakres |
|---|---|
| Park CNC | Ponad 40 maszyn |
| Rodziny maszyn | Toczenie, frezowanie, turn-mill, HMC, VMC, 3/4/5 osi |
| Marki w obecnym parku | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Dodatkowe zasoby procesowe | Szlifowanie, wiercenie/gwintowanie, EDM wgłębne, EDM drutowe/cięcie drutem |
| Postacie wejściowe | Własne odlewy precyzyjne, odlewy/odkuwki klienta, blok/pręt i inne uzgodnione półfabrykaty |
| Materiały | Szeroki zakres metali przemysłowych oraz wybrane niemetale konstrukcyjne |
| Kontrola | CMM Hexagon + Mitutoyo oraz zasoby do wymiarów, materiału i chropowatości |
| Procesy dalsze | Wykończenie, próby ciśnienia/szczelności, wyważanie/znakowanie/montaż, jeśli określone |
| Model produkcji | HMLV, powtarzalny OEM, drugie źródło, przejęcie obciążenia, VMI/JIT/zapas |
Ostateczny dobór maszyny i wykonalność zawsze zależą od rysunku, materiału i ilości.
Rzeczywiste rodziny komponentów do przejrzenia
Nasze portfolio obejmuje przykłady obróbki dla:
- Komponentów pomp ↗
- Korpusów zaworów ↗
- Wirników i dyfuzorów ↗
- Komponentów ciśnieniowych ↗
- Komponentów sanitarnych ↗
- Komponentów maszyn przemysłowych ↗
Te strony są bardziej użyteczne niż ogólna lista maszyn, ponieważ pokazują rodzaje geometrii i gotowych interfejsów, które proces ma dostarczać.
Najczęstsze pytania kupujących
Czy obróbka 5-osiowa zawsze obniża koszt?
Nie. Może ograniczyć liczbę zamocowań i poprawić dostęp przy złożonej geometrii, ale prostsza trasa 3-/4-osiowa może być bardziej ekonomiczna, jeśli niezawodnie utrzymuje wymagane relacje.
Czy każdy wymiar powinien mieć ścisłą tolerancję?
Nie. Zaostrzaj cechy wpływające na pasowanie, uszczelnienie, ustawienie, ruch lub inną funkcję. W pozostałych miejscach stosuj ekonomiczne tolerancje ogólne.
Czy możecie obrabiać odlewy lub odkuwki dostarczone przez klienta?
Tak, po przeglądzie rysunku i półfabrykatu. Wycena powinna obejmować stan naddatku, dostępność baz, roczny wolumen i wymagania końcowe.
Dlaczego obróbka może ujawnić nieszczelność odlewu?
Usuwanie materiału może przeciąć podpowierzchniową nieciągłość. Jeśli obróbka wpływa na granicę ciśnieniową, test szczelności/ciśnienia należy wykonać w odpowiednim stanie gotowym.
Jakie informacje najbardziej poprawiają dokładność wyceny?
Rysunek 2D + model 3D + materiał/stan + postać półfabrykatu + roczny wolumen + wymagania krytyczne.
Czy HMLV różni się od prototypowania?
Tak. HMLV zwykle oznacza powtarzalną produkcję wielu aktywnych numerów części w małych partiach. Wymaga kontroli programu, oprzyrządowania, ustawienia i kontroli jakości, aby każde kolejne wydanie można było niezawodnie wznowić.
Najważniejszy wniosek dla RFQ
Mocny pakiet zakupowy CNC definiuje gotową funkcję i kontekst produkcyjny: półfabrykat, stan materiału, bazy, tolerancje CTQ, wymagania powierzchniowe, roczne zapotrzebowanie, kontrolę i operacje dalsze. Obrabiarka jest tylko jednym elementem tego systemu.
Wyślij kontrolowany rysunek i model 3D na info@chinaprecisionmetal.com, aby uzyskać przegląd trasy obróbki.