
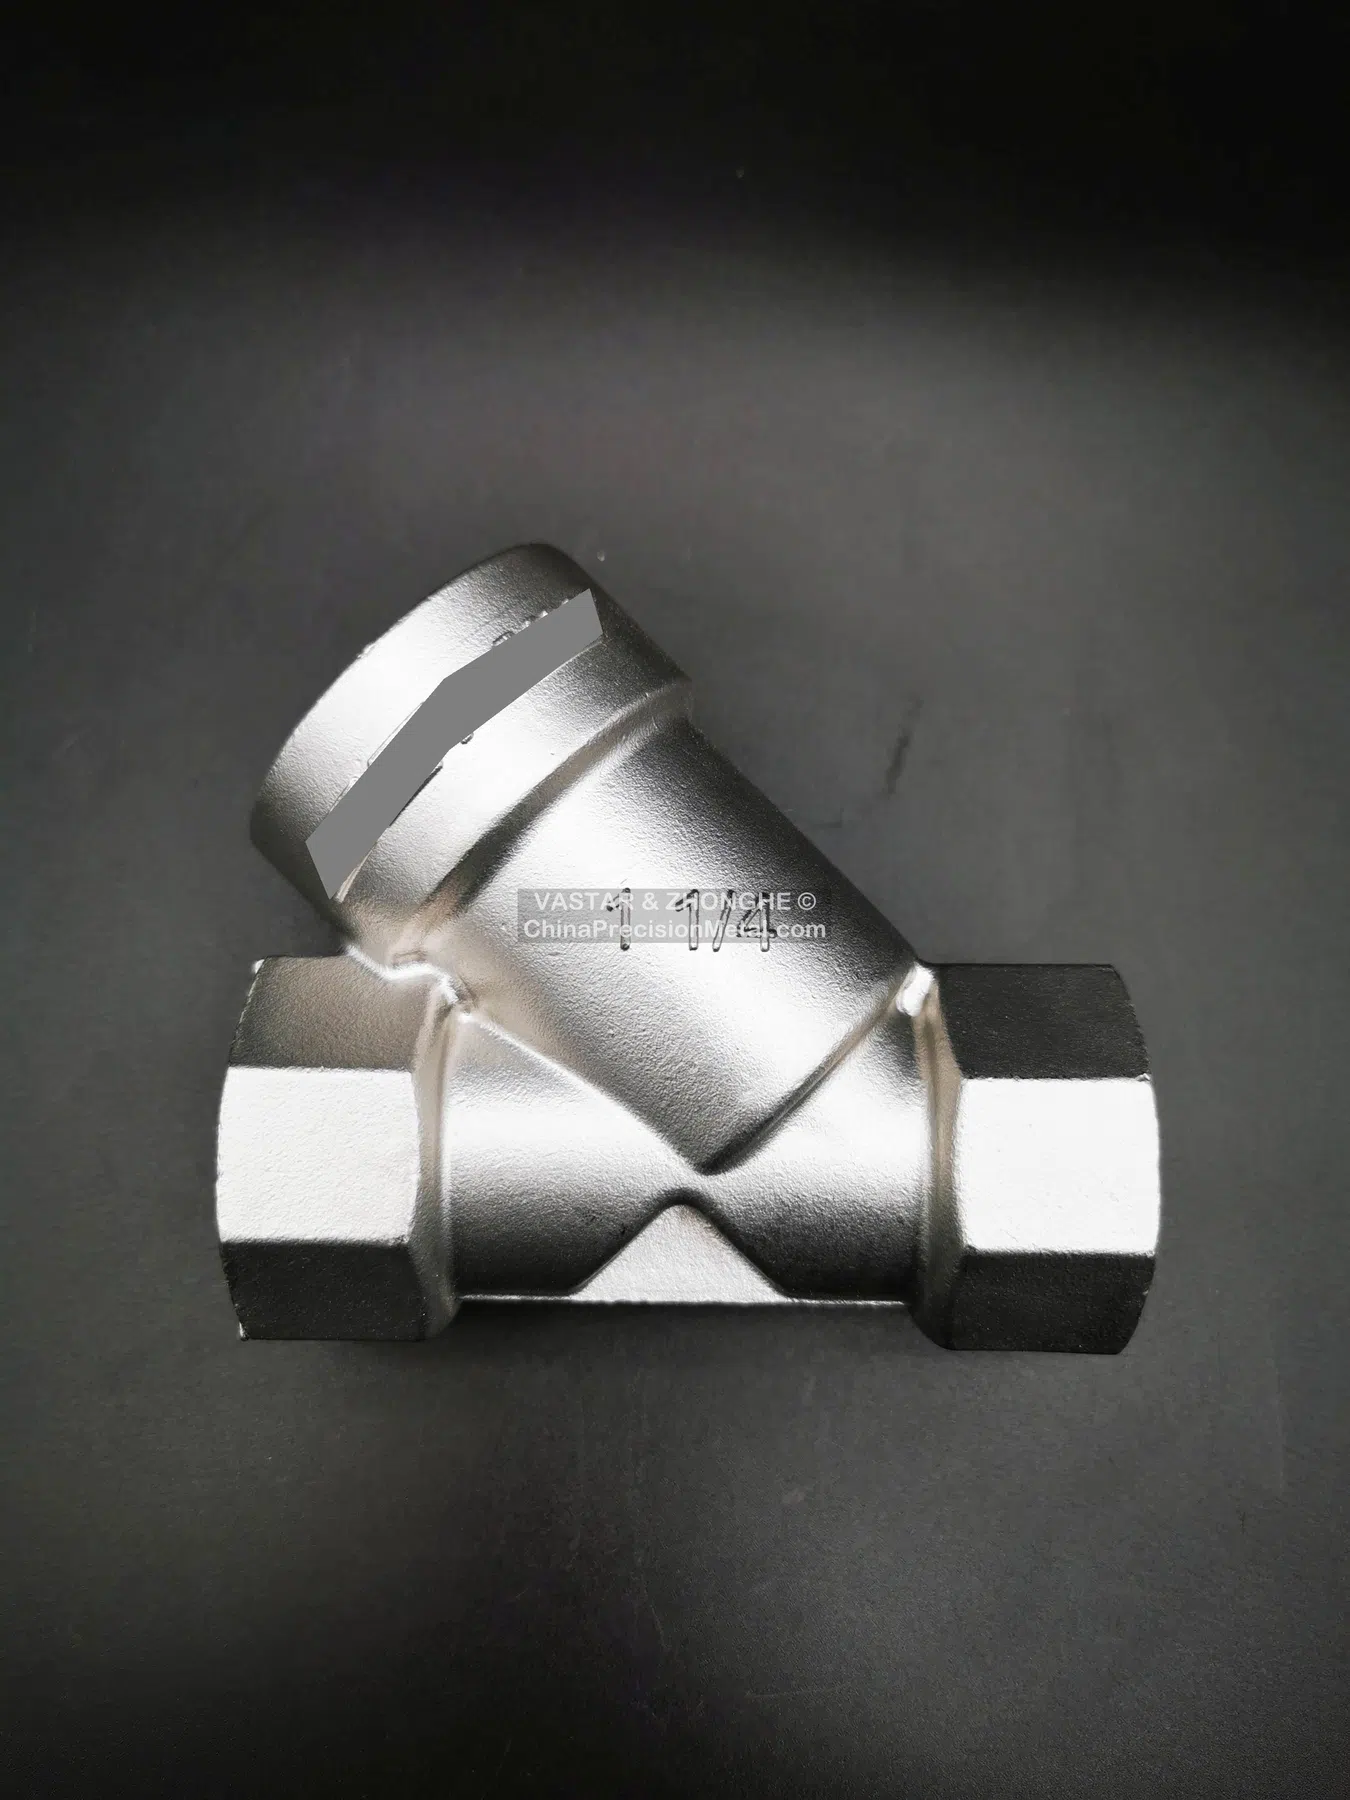
Wyzwanie komponentu
Korpus zaworu ciśnieniowego zawiera określoną granicę ciśnieniową oraz obrabiane gniazda, otwory trzpienia, porty, gwinty lub powierzchnie kołnierzy. Odlew musi zapewnić zdrowy metal w strefach pozostających po obróbce. Jeśli narzędzie usuwa dużo materiału z lokalnie masywnej sekcji, nieciągłości podpowierzchniowe mogą znaleźć się na końcowej powierzchni uszczelniającej lub ciśnieniowej.
Zawory i elementy sterowania przepływem z naszego portfolio pokazują odpowiednią rodzinę komponentów. Dokładna geometria klienta, ciśnienie i dane akceptacji pozostają specyficzne dla projektu.
Priorytety planowania procesu
- Zaznaczyć całą granicę ciśnieniową podczas przeglądu DFM.
- Unikać gwałtownych zmian przekroju i izolowanych mas przy bossach i portach.
- Rozmieszczać wlewy i zasilacze z uwzględnieniem krytycznych stref obrabianych.
- Określić, czy dopuszcza się naprawy spawalnicze lub impregnację.
- Jawnie ustalić kolejność obróbki cieplnej, skrawania, czyszczenia, NDT i próby ciśnieniowej.
Marszruta obróbki i prób
Pierwsze operacje tworzą stabilne bazy dla położenia portów, gniazd uszczelniających i osiowania trzpienia. Warunki skrawania i mocowanie powinny minimalizować odkształcenie granicy ciśnieniowej. Kontrola wymiarowa sprawdza zależność otworów, gniazd i płaszczyzn; badania penetracyjne, ultradźwiękowe lub inne można przypisać zgodnie z rysunkiem.
Próba hydrostatyczna jest na ogół preferowana, gdy zezwala na to specyfikacja, ponieważ zgromadzona energia jest mniejsza. Próbę pneumatyczną można wybrać dla czułości na przecieki gazu lub symulacji warunków pracy, ale wymaga odpowiednich przyrządów, osłon i procedur. Etap próby powinien odpowiadać stanowi dostawy, zwykle po końcowej obróbce i czyszczeniu.
Informacje przydatne w RFQ
Podaj ciśnienie projektowe, ciśnienie próby, medium, czas utrzymania, kryterium przecieku, rysunek granicy ciśnieniowej, normę materiałową, poziom NDT, politykę napraw, krytyczne wymiary uszczelniające i roczną ilość.