
Zdefiniuj granicę ciśnieniową i logikę akceptacji
„Szczelny” to wymaganie inżynierskie obejmujące cały proces
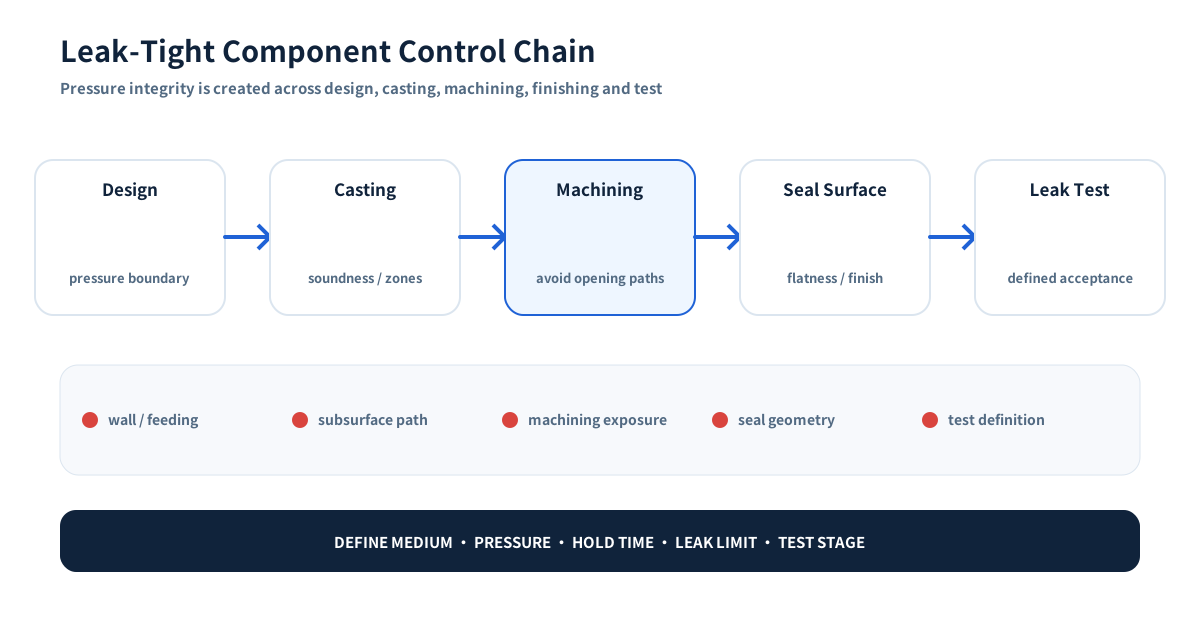
Korpus zaworu, obudowa pompy, kolektor, element układu chłodzenia lub higieniczny element przepływowy może przejść kontrolę wymiarową, a mimo to przeciekać w eksploatacji, jeśli granica ciśnieniowa nie jest zarządzana jako system. Z drugiej strony odlew nie musi być mikroskopowo wolny od każdej nieciągłości, aby był funkcjonalnie akceptowalny. Kluczowe jest to, czy nieciągłość, odsłonięcie przez obróbkę, interfejs uszczelnienia lub droga montażowa tworzy przeciek w określonych warunkach pracy i próby.
Dlatego RFQ powinno wskazywać gdzie ciśnienie jest krytyczne, jakie medium jest utrzymywane, które powierzchnie są obrabiane, jak część jest uszczelniana i jak zostanie sprawdzona akceptacja.
Typowe drogi awarii i kontrola po stronie kupującego
| Obszar ryzyka | Co może pójść źle | Co powinno definiować RFQ / plan kontroli |
|---|---|---|
| Gruby przekrój lub gwałtowna zmiana grubości | Lokalny skurcz krzepnięcia lub nieciągłość wewnętrzna | Przegląd DFM, przejścia przekrojów, strategia zasilania/wlewów, kontrola stref krytycznych gdy wymagana |
| Obrabiany otwór lub powierzchnia uszczelniająca | Obróbka może otworzyć wcześniej zamkniętą nieciągłość | Naddatek na obróbkę, mapa granicy ciśnieniowej, kontrola/próba po obróbce końcowej |
| Przyłącze gwintowane | Porowatość, uszkodzony gwint, zadziory lub zła geometria uszczelnienia mogą utworzyć drogę przecieku | Norma gwintu, sprawdzian, metoda uszczelnienia, wymagania dla czoła portu i próba szczelności gdy funkcjonalnie potrzebna |
| Powierzchnia uszczelki / O-ringu | Płaskość, chropowatość, rysy lub zanieczyszczenie mogą uniemożliwić uszczelnienie | Parametr wykończenia, płaskość/profil, standard wizualny, czyszczenie i ochrona |
| Interfejs montażowy | Niewspółosiowość, uszkodzone uszczelnienia lub niewłaściwy moment mogą powodować przeciek mimo dobrego odlewu | Rysunek interfejsu, metoda montażu i granica odpowiedzialności |
| Definicja próby | „Wymagana próba szczelności” jest zbyt ogólne do porównania dostawców | Medium, ciśnienie/próżnia, czas utrzymania, maksymalny wyciek lub kryterium pass/fail, próbkowanie, etap badania |
Zaprojektuj granicę ciśnieniową zanim zaprojektujesz kontrolę
Najlepszy moment na poprawę integralności ciśnieniowej jest przed wykonaniem oprzyrządowania. Warto zapytać:
- Czy można ograniczyć masywne przekroje i gwałtowne zmiany grubości ścian?
- Czy granica ciśnieniowa może omijać zbędne skrzyżowania z dużymi nadlewami lub podkładkami?
- Czy kanały wewnętrzne są odlewane/rdzeniowane czy wiercone po odlewaniu i jak zmienia to ryzyko?
- Czy jest wystarczająco dużo materiału, aby uzyskać stabilną powierzchnię uszczelniającą bez nadmiernej głębokości obróbki?
- Gdzie można mocować część bez odkształcania geometrii uszczelnienia?
- Czy rowki uszczelkowe, gniazda O-ringów, gwinty i powierzchnie kołnierzy są zgodne z wybraną technologią uszczelnienia?
Odpowiedzi zależą od procesu. Właściwe rozwiązanie dla stali nierdzewnej odlewanej metodą traconego wosku może różnić się od aluminium odlewanego ciśnieniowo lub kolektora obrabianego w całości z półfabrykatu.
Kontroluj trasę wytwarzania
Jakość wewnętrzna odlewu jest lokalna, a nie tylko ogólną klasą
Wady odlewnicze są najważniejsze wtedy, gdy przecinają strefę funkcjonalną. Nieszkodliwa wskazówka wewnętrzna w niekrytycznym żebrze nie jest równoważna połączonej nieciągłości przechodzącej przez cienką ściankę ciśnieniową lub obrobioną powierzchnię uszczelniającą.
W odlewaniu precyzyjnym układ wlewowy/zasilanie, przejścia przekrojów, praktyka topienia, stabilność powłoki/procesu i zachowanie stopu wpływają na jakość wewnętrzną. Atlas wad Investment Casting Institute przypomina, że różne mechanizmy wad wymagają różnych działań korygujących; „porowatość” nie powinna być ogólną diagnozą wszystkiego.
Kupujący powinien więc oznaczyć na rysunku granice ciśnieniowe i funkcjonalne strefy bez przecieków, zamiast wymagać nieokreślonego „zera porowatości” wszędzie.
Obróbka może ujawnić ryzyko niewidoczne podczas kontroli odlewu
Obróbka nie tworzy porowatości skurczowej, ale może przeciąć nieciągłość podpowierzchniową i zamienić ją w otwartą drogę przecieku. Dlatego naddatek na obróbkę i integralność ciśnieniową trzeba planować razem.
Recenzowane badanie z 2024 r. w International Journal of Metalcasting modelowało połączoną porowatość w szczelnych odlewach i wskazuje, że obróbka może otwierać wewnętrzne sieci pustek na powierzchnię. Praktyczny wniosek dla kupującego: oceniać szczelność w końcowym stanie po obróbce, gdy obróbka przecina granicę ciśnieniową. Przeczytaj publikację.
Dla powierzchni krytycznych stosuj tylko taki naddatek, jaki jest potrzebny do uzyskania stabilnej geometrii. Nadmierne usuwanie materiału może jednocześnie zwiększyć ryzyko odsłonięcia i koszt.
Powierzchnie uszczelniające potrzebują własnego języka akceptacji
Rysunek z samym „Ra 0,8” może być nadal niepełny dla uszczelki lub uszczelnienia metal-metal. Zależnie od połączenia trzeba może kontrolować także:
- płaskość lub profil;
- współosiowość/bicie względem otworu;
- falistość lub ślady narzędzia;
- rysy, wgniecenia i odsłonięte pory;
- złamanie krawędzi i kierunek zadziorów;
- czystość i ochronę antykorozyjną;
- czy powłoka/pasywacja następuje przed czy po weryfikacji końcowej.
Wymagania projektowe dostawcy uszczelnienia powinny mieć pierwszeństwo przed ogólnymi założeniami o chropowatości.
Zweryfikuj stan końcowy
Próba szczelności: zdefiniuj metodę, a nie tylko słowo „test”
Typowe metody przemysłowe obejmują próbę hydrostatyczną, próbę pęcherzykową powietrzem pod wodą, spadek ciśnienia lub przepływ masowy, metody próżniowe i detekcję helem przy bardzo niskich dopuszczalnych wyciekach. Właściwa metoda zależy od medium roboczego, ciśnienia, dopuszczalnego wycieku, objętości elementu, bezpieczeństwa i tempa produkcji.
Dostawca nie może rzetelnie wycenić ani zwalidować próby na podstawie samego zapisu „100% próba szczelności”. Należy określić co najmniej:
- medium testowe;
- ciśnienie testowe lub poziom próżni;
- czas stabilizacji i utrzymania, gdy ma zastosowanie;
- maksymalny dopuszczalny spadek ciśnienia / przepływ / wskaźnik wycieku lub jasne kryterium wizualne;
- czy test jest przed czy po obróbce, wykończeniu i montażu;
- próbkowanie lub wymaganie 100%;
- wymagania zapisu/trasy;
- założenia dotyczące uszczelnienia przyrządu testowego.
Próby pneumatyczne magazynują znacznie więcej energii niż hydrostatyczne, dlatego wyposażenie i procedury muszą być zaprojektowane i zatwierdzone dla takiej próby. Nie należy przypadkowo zwiększać ciśnienia, aby „zaostrzyć test”.
NDT i próba szczelności odpowiadają na różne pytania
Badania penetracyjne, magnetyczno-proszkowe, radiografia i inne NDT mogą być właściwe dla określonych ryzyk wad, ale nie dowodzą automatycznie szczelności na płyny. Z kolei próba szczelności może potwierdzić funkcjonalne utrzymanie medium bez charakteryzowania każdej wskazówki wewnętrznej.
Plan kontroli powinien powiązać każdą metodę z trybem uszkodzenia:
- NDT — wykrywanie zdefiniowanych nieciągłości powierzchniowych/podpowierzchniowych według kryterium akceptacji;
- kontrola wymiarowa — weryfikacja grubości ściany ciśnieniowej, geometrii uszczelnienia i interfejsów;
- próba szczelności/ciśnienia — potwierdzenie funkcjonalnego utrzymania medium w uzgodnionych warunkach;
- weryfikacja materiału / identyfikowalność — potwierdzenie właściwego stopu i łańcucha partii/dokumentów.
Więcej kontroli nie zawsze oznacza lepiej, jeśli logika akceptacji jest sprzeczna lub niedookreślona.
A impregnacja lub naprawa?
Impregnację próżniową stosuje się w niektórych branżach odlewniczych do uszczelniania połączonej porowatości, szczególnie w zastosowaniach aluminiowych. Nie wolno zakładać, że jest dopuszczalna dla każdego produktu. Rysunek, specyfikacja klienta i środowisko pracy muszą określić, czy impregnacja, naprawa spawaniem lub inne działania są dozwolone, ograniczone czy zabronione.
Jeśli impregnacja jest dopuszczona, ważna jest jej kolejność względem obróbki i testowania. To samo badanie z 2024 r. pokazuje, dlaczego złożone połączone drogi nie zawsze zostają uszczelnione tylko dlatego, że zastosowano impregnację.
Dla krytycznych ciśnieniowych części nierdzewnych lub stopowych kupujący powinien wyraźnie określić ograniczenia naprawy/impregnacji w RFQ, zamiast odkrywać rozbieżność po pierwszych sztukach.
Zakwalifikuj dostawcę i dane RFQ
Pytania kwalifikacyjne dla części granicy ciśnieniowej
Poproś dostawcę, aby pokazał, jak kontroluje cały łańcuch:
- Jak granica ciśnieniowa jest identyfikowana podczas przeglądu rysunku?
- Jakie kontrole odlewania/procesu dotyczą stref krytycznych?
- Które cechy są obrabiane przez lub blisko ściany ciśnieniowej?
- Jak chronione są powierzchnie uszczelniające po obróbce?
- Czy przyrządy do prób szczelności są walidowane i utrzymywane?
- Czy manometry, przepływomierze i mierniki wycieku są kalibrowane we właściwych odstępach?
- Czy zapisy testów są powiązane z numerem części, rewizją, partią i datą?
- Czy odrzucone części są analizowane pod kątem mechanizmu, a nie tylko ponownie testowane?
- Czy impregnacja lub naprawa podlega zatwierdzeniu przez klienta?
- Czy dla programów powtarzalnych zmiany procesu i poddostawcy są komunikowane przed wdrożeniem?
Te pytania są bardziej wartościowe niż obietnica „zera porowatości”.
Najważniejsze informacje do RFQ
Dla odlewu lub części obrabianej krytycznej pod względem szczelności prześlij rysunek końcowy wraz z medium roboczym, ciśnieniem pracy/próby, definicją granicy ciśnieniowej, metodą uszczelnienia, obrabianymi interfejsami, metodą i kryteriami próby szczelności, zakresem NDT, zasadami naprawy/impregnacji i wymaganą identyfikowalnością. Pozwala to zaplanować projektowanie, odlewanie, obróbkę i kontrolę jako jeden system integralności ciśnieniowej.