
Zaprojektuj pierwsze zamocowanie przed zamrożeniem oprzyrządowania
Odlew przeznaczony do obróbki powinien trafić na maszynę z powtarzalnym sposobem ustalenia, zamocowania i kontroli. Jeśli pierwsze zamocowanie musi szukać baz na nieregularnych powierzchniach surowych, dostawca może potrzebować większego naddatku, więcej sondowania, większej liczby przyrządów i dodatkowych operacji.
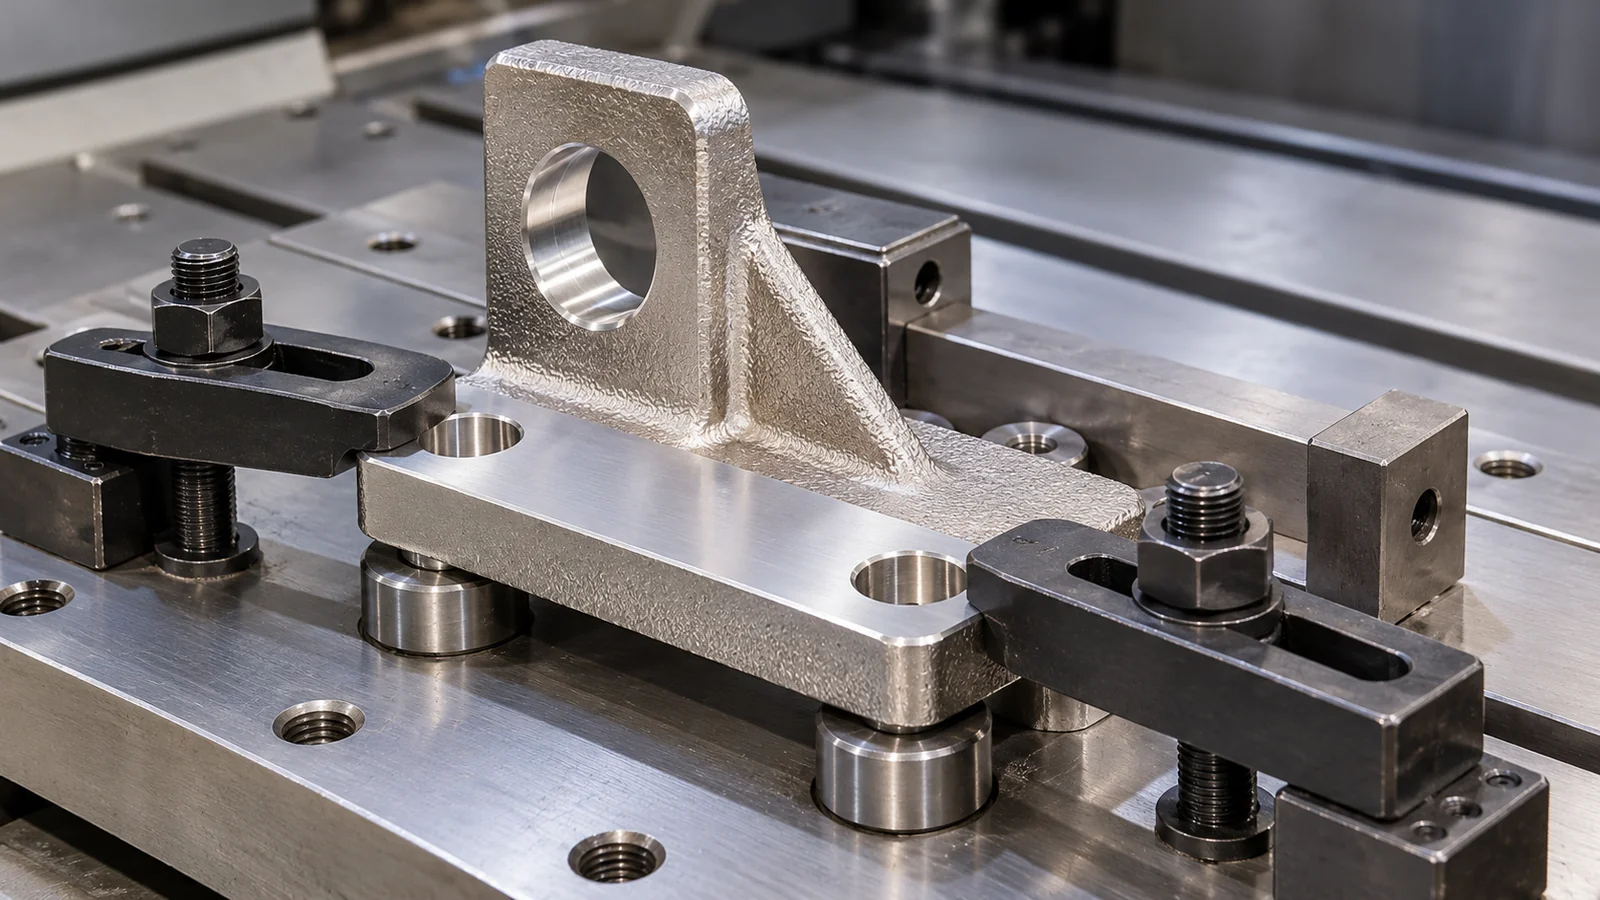
Daj przyrządowi wiarygodne cechy ustalające
Specjalnie zaprojektowane pady, bossy lub cechy ofiarne mogą ustanowić pierwszą bazę bez zmuszania powierzchni funkcjonalnej do pełnienia dwóch ról. Ich położenie powinno uwzględniać zmienność odlewu, pochylenia, odcinanie, ruch po obróbce cieplnej oraz dostęp do obróbki i kontroli.
Stabilny łańcuch baz jest szczególnie ważny, gdy kilka cech obrabianych musi pozostawać względem siebie: współosiowe otwory, powierzchnie uszczelniające, gniazda łożysk, układy otworów śrubowych czy geometria obrotowa. Te zależności są zwykle bardziej odporne, gdy powstają i są kontrolowane w ramach wspólnej strategii obróbkowej, a nie niezależnie względem niepowiązanych powierzchni surowych.
Zaplanuj dostęp mocowania i odkształcenia
Przyrząd musi mocno trzymać część bez odkształcania cienkich ścian lub otwartych przekrojów. Pady zaciskowe wymagają odpowiedniej powierzchni i sztywności, a sekwencja skrawania powinna unikać uwalniania dużej ilości naprężeń resztkowych w jednej operacji. Dla podatnych elementów może być konieczne celowe ułożenie zgrubnej obróbki, odprężania lub obróbki cieplnej i finalnego wykończenia.
Model powinien też zapewniać dostęp frezom, wiertłom, sondom i narzędziom do gratowania. Cecha geometrycznie możliwa do obróbki może nadal być kosztowna, jeśli dojście wymaga dużego wysięgu, specjalnych głowic kątowych lub wielokrotnego przemocowania.
Połącz bazy obróbkowe z kontrolą CMM
Przed zatwierdzeniem formy określić punkty bazowania pierwszego mocowania i końcowy układ baz. Otwór obrabiany i mierzony względem różnych baz surowego odlewu może przejść kontrolę stanowiskową, lecz utrudnić montaż. ISO 1101:2017 określa tolerowanie geometryczne, nie dowodzi powtarzalności uchwytu. Plan pierwszej sztuki powiązać z pomiarem końcowym CMM.
Jeśli to możliwe, schemat baz kontrolnych powinien odzwierciedlać sposób produkcji i funkcję części w zespole. Zmniejsza to różnice między ustawieniem maszyny, programowaniem CMM i kontrolą klienta. Wyraźniej pokazuje też, które wymiary kontroluje odlew, a które powstają podczas obróbki.
Wniosek dla RFQ
Prześlij gotowy model 3D i kontrolowany rysunek oraz wskaż kilka interfejsów decydujących o montażu, uszczelnieniu, obrocie lub osiowaniu. Podczas DFM możemy wspólnie przejrzeć pady ustalające, naddatek, mocowanie, kolejność operacji i bazy kontrolne jako jedną marszrutę.
Techniczny punkt decyzyjny dla zakupów OEM
Przed zatwierdzeniem oprzyrządowania odlewniczego określ powierzchnie obrabiane, bazowanie i mocowanie surowego odlewu oraz zapas na odkształcenia i rozrzut wymiarów. W elementach ciśnieniowych ustal także ocenę wad odsłoniętych obróbką i końcową próbę szczelności.
Powiązane materiały techniczne i studia przypadków: Porowatość i szczelność ciśnieniowa | Obudowa o złożonych kanałach przepływowych
Po ustaleniu baz i mocowania porównaj pełny zakres dostawy odlewach z pełną obróbką skrawaniem, zamiast opierać decyzję wyłącznie na cenie surowego odlewu.
Ścieżka przeglądu projektu
Nie deklarujemy uniwersalnych granic procesu; należy sprawdzić rysunek, stop, proces i normę.