
Trasa produkcji zaczyna się od przeglądu inżynierskiego
Proces zaczyna się przed wtryskiem wosku. Kontrolowany rysunek, model 3D, specyfikacja stopu, powierzchnie krytyczne, naddatki, wymagania kontroli i oczekiwany wolumen są analizowane razem. Kierunek narzędzia, skurcz wosku, położenie wlewów, dostęp skorupy i miejsca odcinania planuje się od gotowej części.
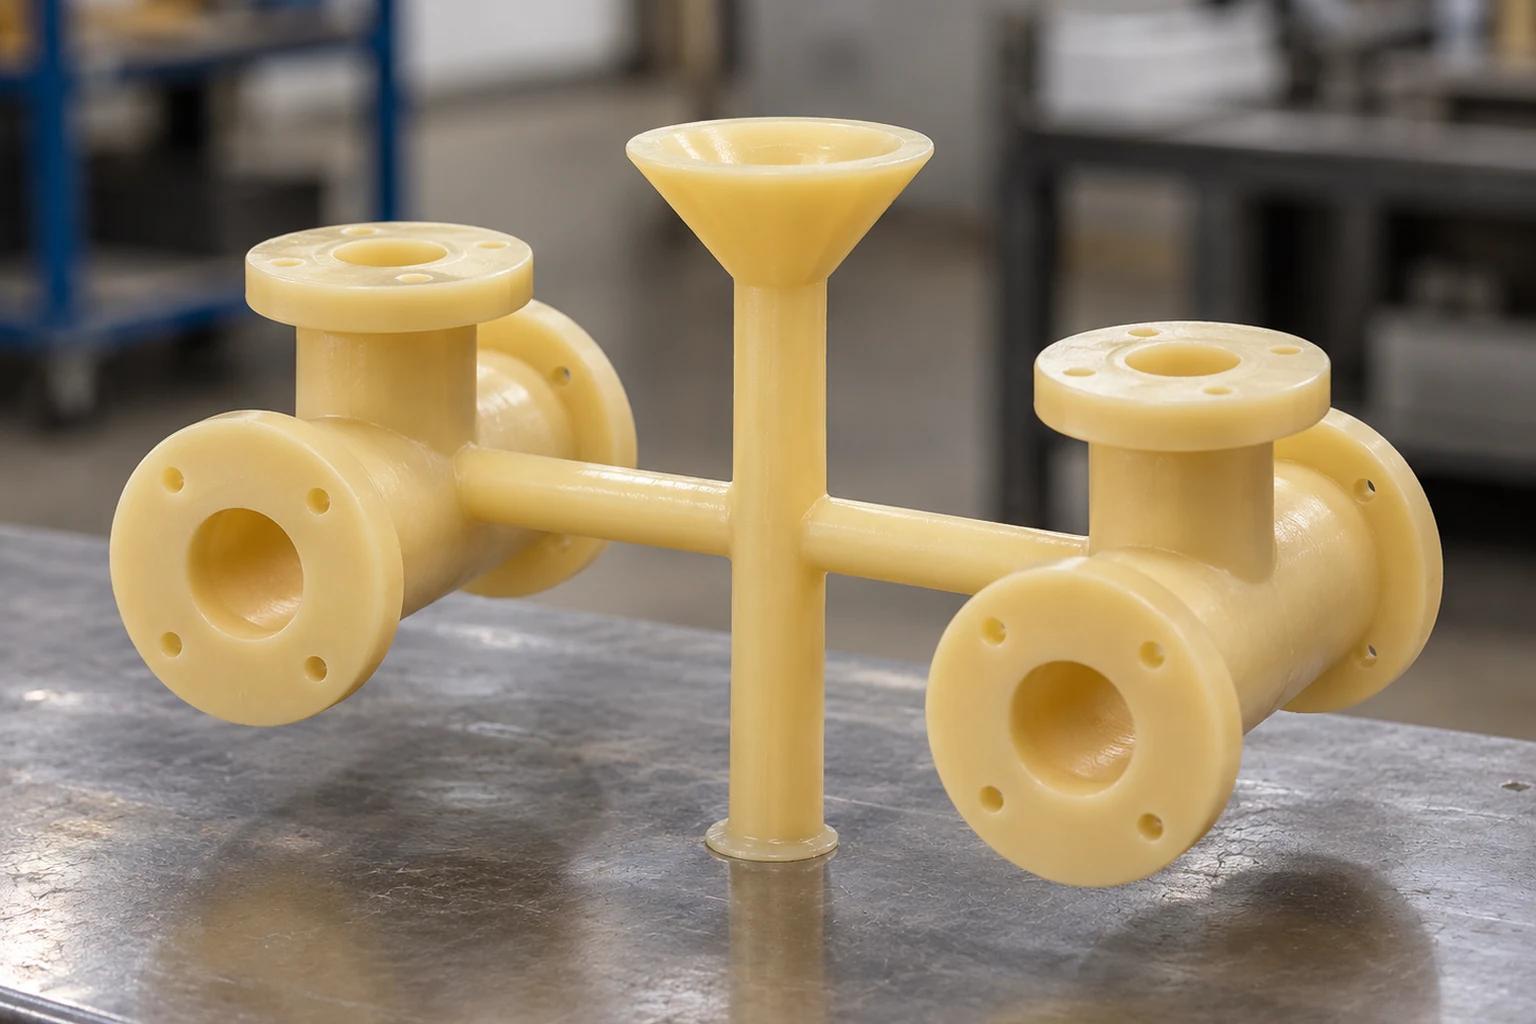
Etapy procesu mają charakter poglądowy; nie są zdjęciami jednej zweryfikowanej partii ani sekwencją sprawdzoną na wspólnej geometrii CAD. Ostatni obraz pokazuje przykładowy odlew po odcięciu.
Modele woskowe i montaż drzewa
01 — Wtrysk wosku
Wosk jest wtryskiwany do precyzyjnego narzędzia. Temperatura, ciśnienie, czas i chłodzenie są kontrolowane, aby ograniczyć deformację i niepełne wypełnienie. Narzędzie i parametry kwalifikuje się przed produkcją.
02 — Obróbka i kontrola modelu woskowego
Usuwa się wypływki, ślady wtrysku i drobne wady. Modele są oglądane, a wymiary krytyczne mogą być sprawdzone przed montażem.
03 — Montaż drzewa
Modele łączy się z centralnym układem wlewowym. Odstęp, orientacja i wlewy wpływają na przepływ, zasilanie, wytrzymałość skorupy i późniejszy dostęp do odcinania.
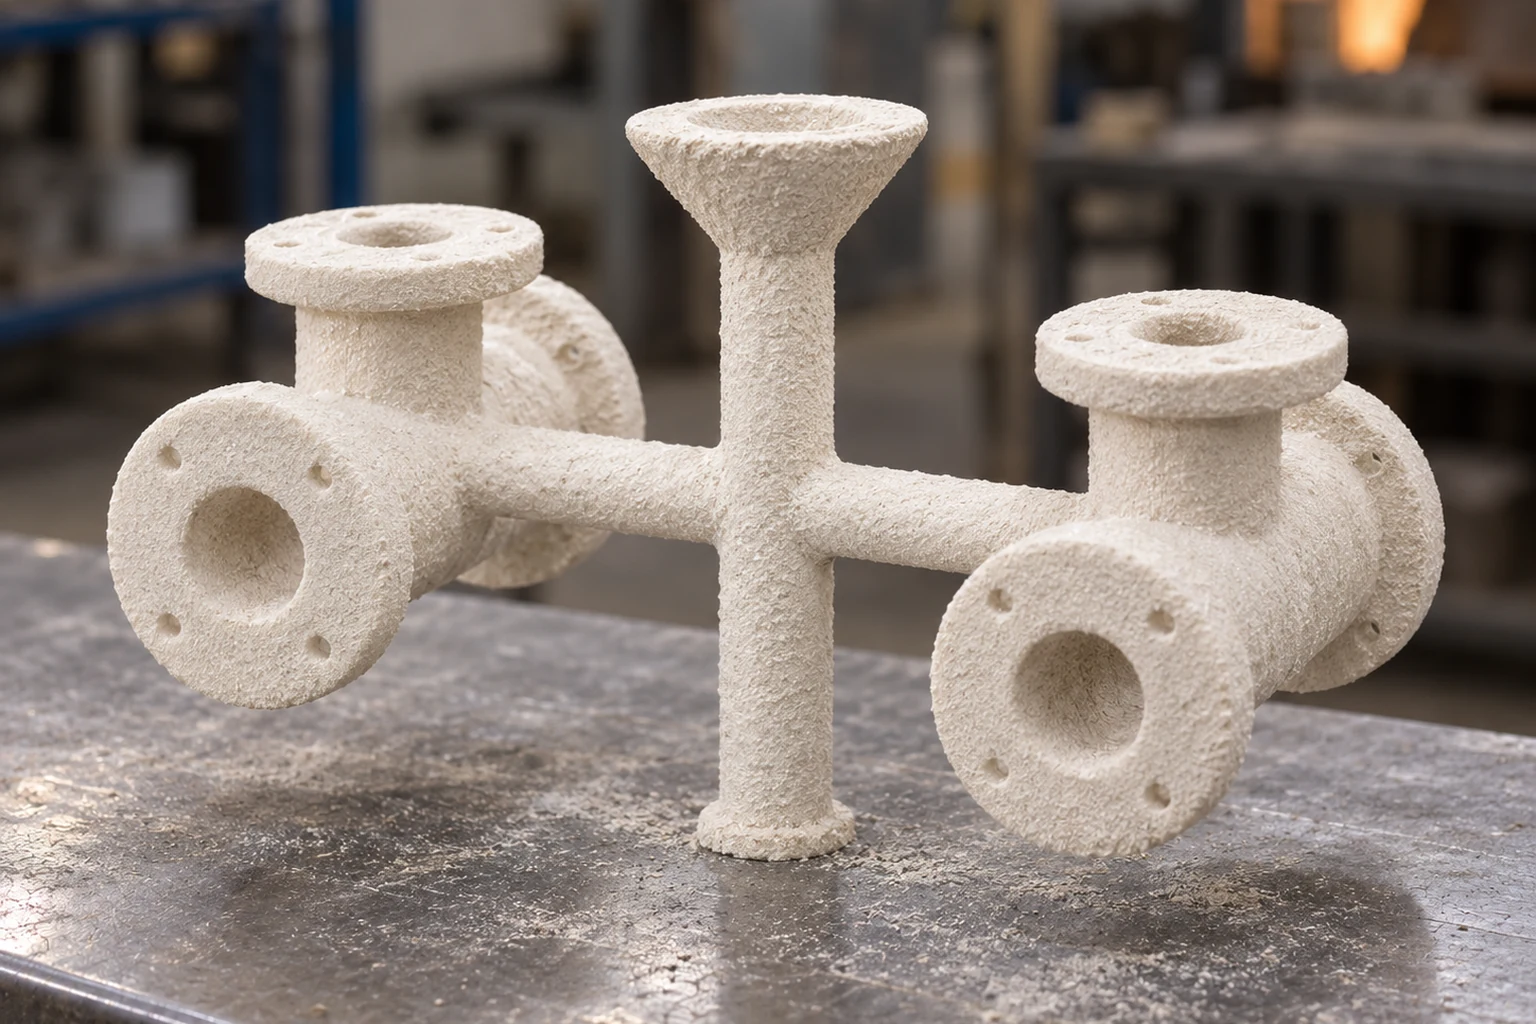
Skorupa ceramiczna i usuwanie wosku
04 — Pierwotna powłoka ceramiczna
Drzewo otrzymuje drobną zawiesinę ogniotrwałą i posypkę. Warstwa pierwotna tworzy powierzchnię odlewu, więc stan zawiesiny, lepkość, pokrycie i suszenie są ściśle kontrolowane.
05 — Budowa warstw wzmacniających
Kolejne warstwy tworzą grubość i wytrzymałość. Wielkość ziarna i sekwencja równoważą odwzorowanie detalu, przepuszczalność i odporność na pękanie podczas wytapiania i zalewania.
06 — Wytapianie wosku
Wosk usuwa się kwalifikowaną metodą. Autoklaw parowy i flash-fire / wypalanie są powszechne, czasem łączone. Proces ma usunąć wosk bez uszkodzenia skorupy, która jest następnie sprawdzana i wypalana.
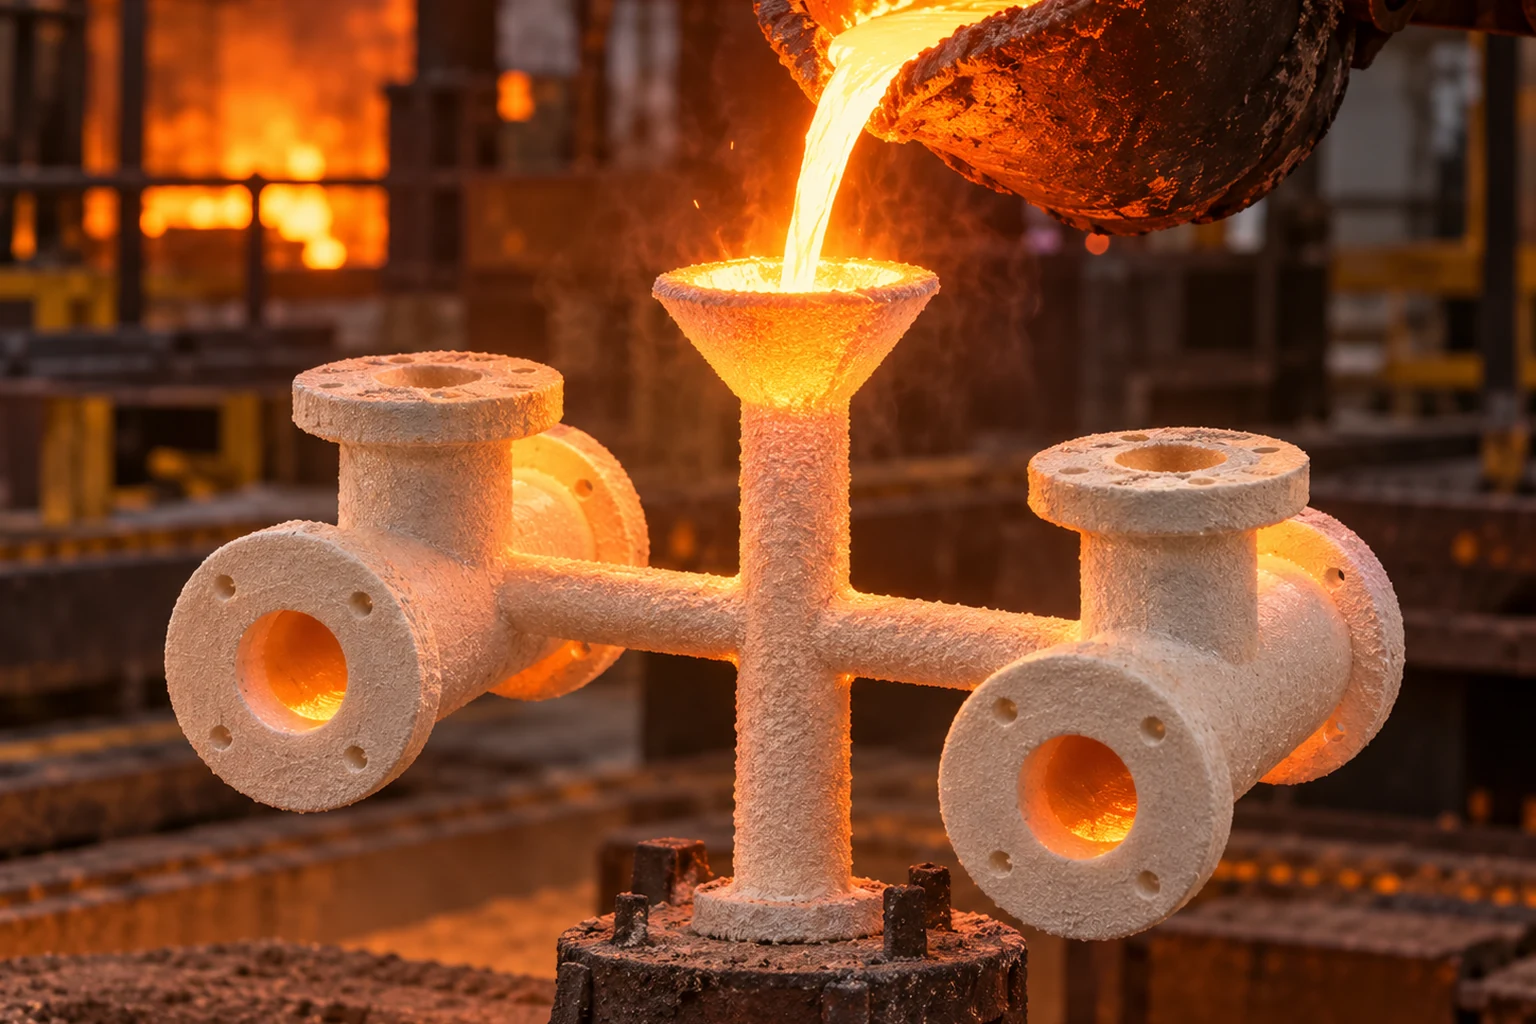
Zalewanie, usuwanie skorupy i odcinanie
07 — Wypalanie skorupy i zalewanie
Skorupy są wypalane i podgrzewane przed wlaniem stopu. Skład, temperatura metalu, temperatura skorupy i szybkość zalewania są kontrolowane pod stop i geometrię.
08 — Chłodzenie, usuwanie skorupy i czyszczenie
Po krzepnięciu ceramikę usuwa się mechanicznie. Kanały wewnętrzne i trudne komory wymagają czyszczenia dobranego do geometrii.
09 — Odcinanie
Poszczególne odlewy oddziela się od układu wlewowego. Miejsca cięcia i pozostały materiał planuje się tak, aby nie uszkodzić powierzchni funkcjonalnych.
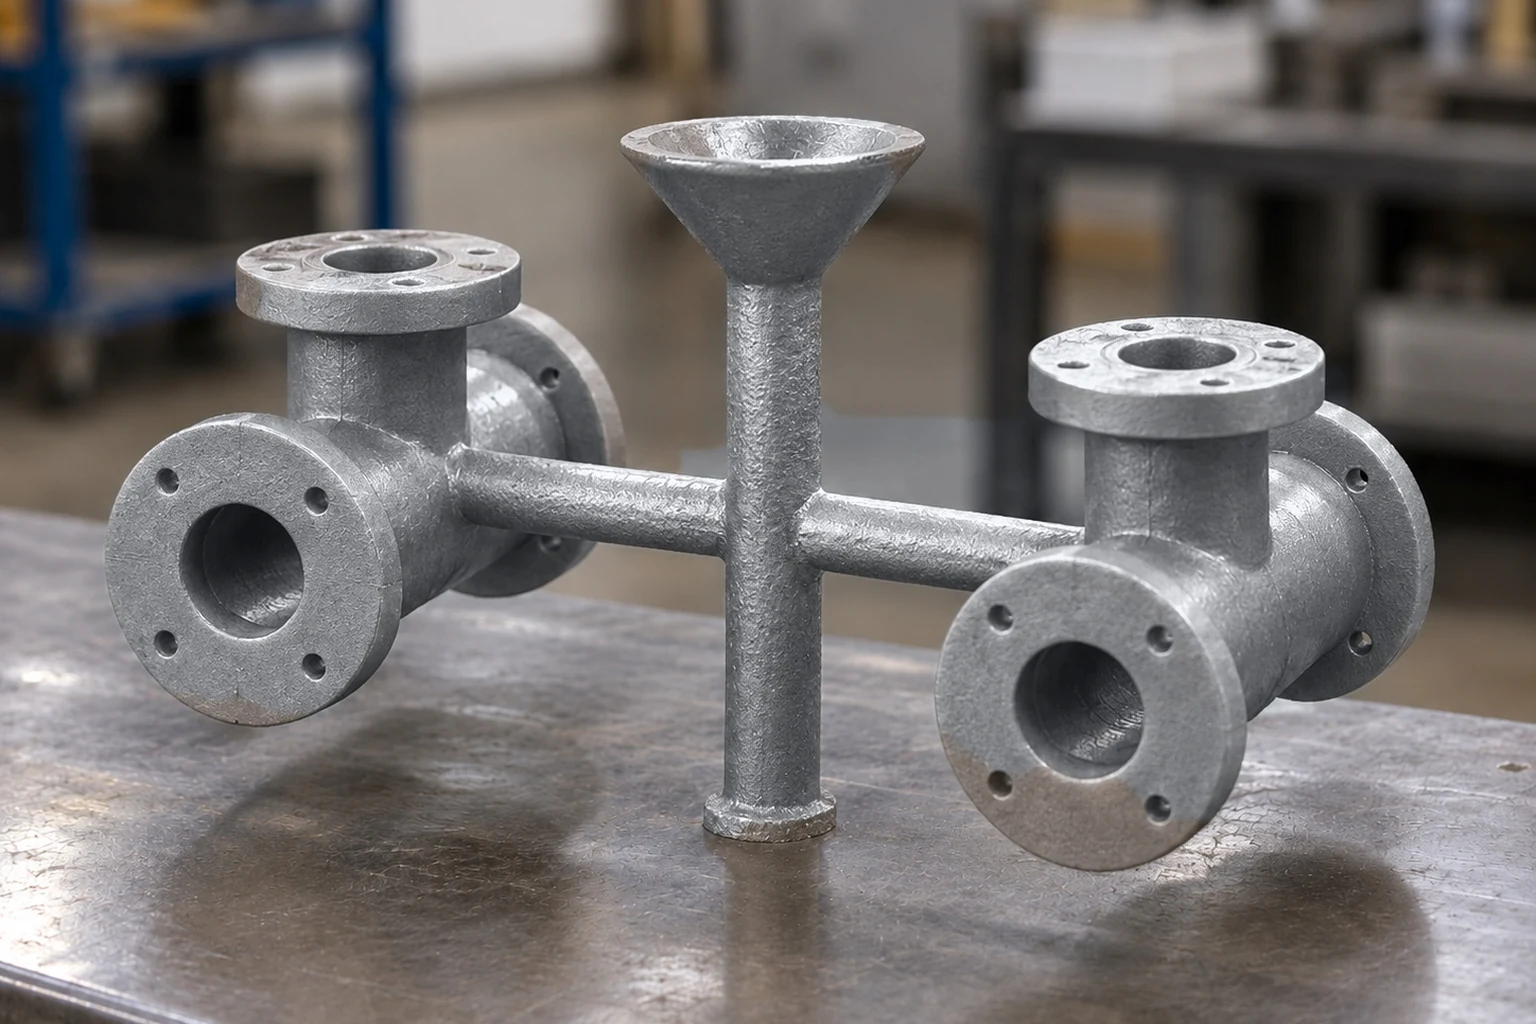
Wykończenie, obróbka cieplna i kontrola końcowa
10 — Szlifowanie wlewów i wykończenie
Pozostałości wlewów i lokalne przejścia są wygładzane. Dla części krytycznych określa się limity szlifowania, akceptację powierzchni i ograniczenia napraw.
11 — Obróbka cieplna, naprawa spawalnicza lub obróbka powierzchniowa, jeśli wymagana
Obróbkę cieplną dobiera się do stopu i właściwości. Dopuszczona naprawa spawalnicza przebiega wg kontrolowanej procedury i odpowiednich kontroli. Można dodać pasywację, elektropolerowanie, śrutowanie lub polerowanie.
12 — Kontrola końcowa i zwolnienie
Może obejmować wymiary, chemię lub weryfikację stopu z określonego wytopu/próbki, twardość, ferryt, penetrant, ultradźwięki lub RT, gdy technicznie właściwe. W razie wymagań dodaje się próby mechaniczne oraz ciśnienie/szczelność. Plan zależy od rysunku, normy, geometrii, rodzaju wady i ryzyka.
Parametry procesu zmieniają się z materiałem, rozmiarem, systemem skorupy, geometrią i specyfikacją. Potwierdza się je w DFM i kwalifikacji, zamiast traktować jako uniwersalne limity.
Integracja dalszych operacji i kontrola kupującego
Przy przekazaniu procesu zapytać o śledzenie zatwierdzonego rysunku i wersji narzędzia woskowego przez wytop, partię, dopuszczalne naprawy, obróbkę i zwolnienie wyrobu. Przy odlewach nierdzewnych zamawianych według ASTM A743/A743M-21 ustalić gatunek, stan i warunki zamówienia. Sama norma materiałowa nie dowodzi wyników wszystkich badań danej partii.
Gdzie kontrola inżynierska ma największe znaczenie
Proces jest sekwencyjny, lecz jego kontrole są połączone. Zmienność wosku może wpływać na geometrię skorupy; układ zasilania wpływa na krzepnięcie; obróbka cieplna może przemieścić cienkie lub asymetryczne przekroje; a skrawanie może odsłonić nieciągłości, które na powierzchni surowego odlewu nie miały znaczenia funkcjonalnego. Dlatego plan produkcji powinien być budowany od gotowego komponentu wstecz, zamiast traktować każdy etap jako odrębną operację.
Nasza trasa na bazie zolu krzemionkowego jest stosowana do stali nierdzewnych, duplex, węglowych i stopowych, gatunków żaroodpornych oraz wybranych stopów niklu. Właściwa skorupa, topienie, obróbka cieplna i kontrola dalszych etapów zależą od stopu i geometrii. Ciśnieniowy korpus zaworu, polerowany komponent sanitarny i odporna na zużycie część maszynowa mogą przechodzić przez te same główne etapy, ale wymagają innych kontroli i kryteriów akceptacji.
Od drzewa odlewniczego do gotowego komponentu
Po usunięciu skorupy i odcięciu komponent może nadal wymagać wygładzenia miejsc po wlewach, śrutowania, obróbki cieplnej, prostowania, skrawania, polerowania mechanicznego, pasywacji, elektropolerowania lub innego wykończenia powierzchni. Te operacje trzeba uwzględnić przed zamrożeniem narzędzia. Bazy obróbkowe, dostęp do polerowania i chronione krawędzie uszczelniające mogą wpływać na projekt odlewu.
Dla komponentów z wymaganiami ciśnieniowymi lub szczelności próba powinna możliwie dobrze reprezentować końcowy stan funkcjonalny. Obróbka może zmienić grubość ścianki lub otworzyć nieciągłość podpowierzchniową, dlatego końcową próbę hydrostatyczną lub pneumatyczną zwykle planuje się po odpowiednich operacjach obróbki, gdy wymaga tego rysunek lub plan walidacji.
O co kupujący powinien pytać odlewnię
Dobra rozmowa z dostawcą wykracza poza pytanie „czy wykonujecie odlewy tracone?”. Zapytaj, kto kontroluje wosk, skorupę, topienie/zalewanie, obróbkę cieplną, skrawanie, wykończenie i kontrolę; jak śledzone są materiały i partie; jak weryfikowane są wymiary krytyczne; oraz jak wymagania ciśnieniowe lub NDT są wprowadzane do trasy. Dla zewnętrznych procesów specjalnych zapytaj, jak identyfikowalność i zapisy akceptacji pozostają powiązane z partią komponentu.
China Precision Metal łączy odlewanie tracone z ponad 40 maszynami CNC, zasobami wykończeniowymi oraz kontrolą wymiarową, materiałową i ciśnieniową w zakładzie produkcyjnym w Qingdao. Taka integracja ma największą wartość, gdy rysunek zawiera obrabiane interfejsy albo kontrolowane wymagania powierzchniowe i szczelnościowe.
Wniosek do RFQ
Wyślij kontrolowany rysunek, model 3D, specyfikację materiału, roczną ilość i kilka naprawdę krytycznych wymagań. Możemy ocenić je jako jedną trasę odlewanie + obróbka + wykończenie + kontrola.
Od poznania procesu do kwalifikacji dostawcy OEM
Dwanaście etapów opisuje produkcję, ale nie stanowi świadectwa odbioru konkretnej części. Przy odlewach obrabianych CNC połącz trasę, rysunek i wymagane dokumenty odbiorcze.
- Przed narzędziami: uzgodnij stop, geometrię, naddatek i ograniczenia napraw.
- Po obróbce: ustal etap kontroli wymiarów, identyfikacji materiału i wymaganych badań NDT lub ciśnieniowych.
- Zakupy: odróżnij wykonalność od potwierdzonej zdolności, zatwierdzenia pierwszej sztuki, ceny i uzupełnienia.
Strona zdolności pomaga rozpocząć ocenę dostawcy na podstawie rysunku. Oceń dostawy odlewów obrabianych.
Ścieżka przeglądu projektu
Nie deklarujemy uniwersalnych granic procesu; należy sprawdzić rysunek, stop, proces i normę.