
Grubość ścianki jest decyzją systemową
Odlewanie metodą traconego wosku pozwala tworzyć stosunkowo cienkie i złożone przekroje, ale pojedyncza liczba „minimalnej ścianki” nie ma znaczenia bez uwzględnienia stopu, wielkości części, długości przepływu, lokalnej geometrii i koncepcji zasilania. Krótkie cienkie żebro blisko wlewu jest innym problemem wypełnienia niż długa cienka ścianka za kilkoma ciężkimi przekrojami.
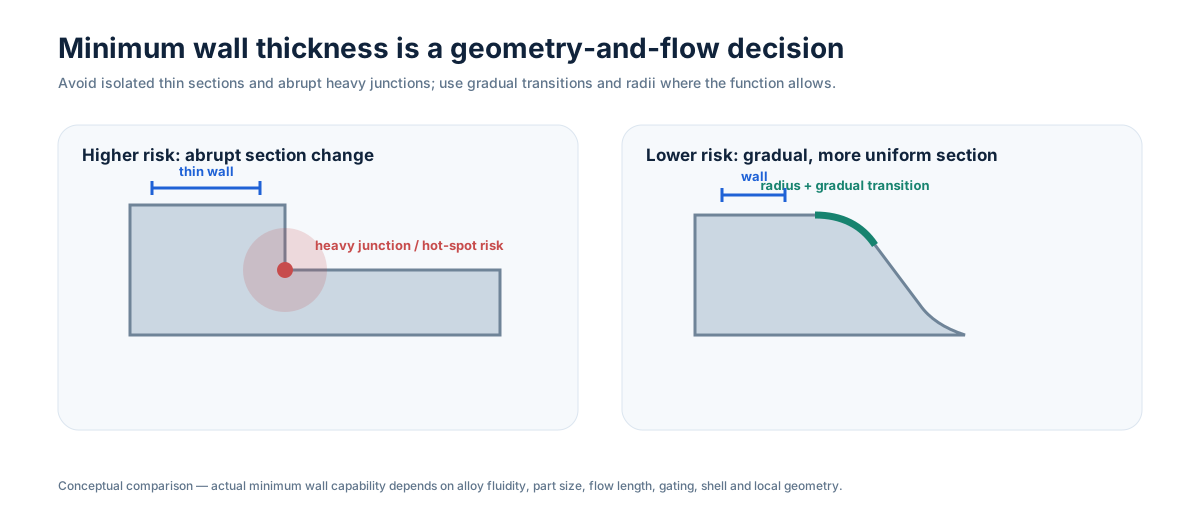
Obserwuj przejścia, nie tylko najcieńszy punkt
Gwałtowne przejścia z ciężkiego bossu do cienkiej ścianki mogą tworzyć konkurujące warunki wypełniania i krzepnięcia. Gdy funkcja pozwala, stosuj promienie i łagodne przejścia, aby przepływ metalu i chłodzenie były mniej gwałtowne. Izolowane ciężkie węzły mogą również zwiększać lokalne ryzyko skurczu, nawet gdy sąsiednia ścianka nie jest szczególnie cienka.
Długie niepodparte ścianki mogą odkształcać się podczas obsługi wosku, budowy skorupy, obróbki cieplnej lub odcinania. Żebra, krzywizna i lokalna geometria mogą zwiększyć sztywność, ale muszą nadal umożliwiać wyjęcie wosku, pokrycie skorupą i czyszczenie.
Oceniaj cienkie przekroje razem ze stopem i procesem
Płynność i zachowanie podczas zalewania różnią się między stopami. Oprzyrządowanie, położenie wlewów, podgrzanie skorupy, temperatura zalewania i połączenia między przekrojami wpływają na to, czy cienka cecha jest stabilna w produkcji. Dlatego deklaracje minimalnej grubości trzeba potwierdzić na rzeczywistej geometrii, a nie kopiować z ogólnej tabeli.
Obróbka również może zmienić decyzję. Jeżeli ścianka jest cienka tylko dlatego, że sąsiednia powierzchnia będzie mocno obrabiana, lepszym rozwiązaniem może być zmiana obrysu odlewu lub naddatku zamiast niepotrzebnego przesuwania procesu odlewniczego do granic możliwości.
Wniosek do RFQ
Wyślij model 3D i wskaż cienkie obszary funkcjonalnie stałe oraz te, które można zmienić. Przed zwolnieniem oprzyrządowania możemy ocenić lokalną długość przepływu, przejścia przekrojów, sztywność, naddatek i dostęp do kontroli.