
La surépaisseur d’usinage est locale, pas une valeur générale
La matière doit absorber la variation attendue du moulage, les mouvements dus au traitement thermique, la mise en référence et le nettoyage nécessaire d’une surface fonctionnelle. Une surépaisseur insuffisante peut laisser des zones non nettoyées ou rendre la première prise de pièce peu fiable. Une surépaisseur excessive augmente le temps de cycle, la charge outil, la déformation et le risque d’ouvrir des discontinuités sous la surface.
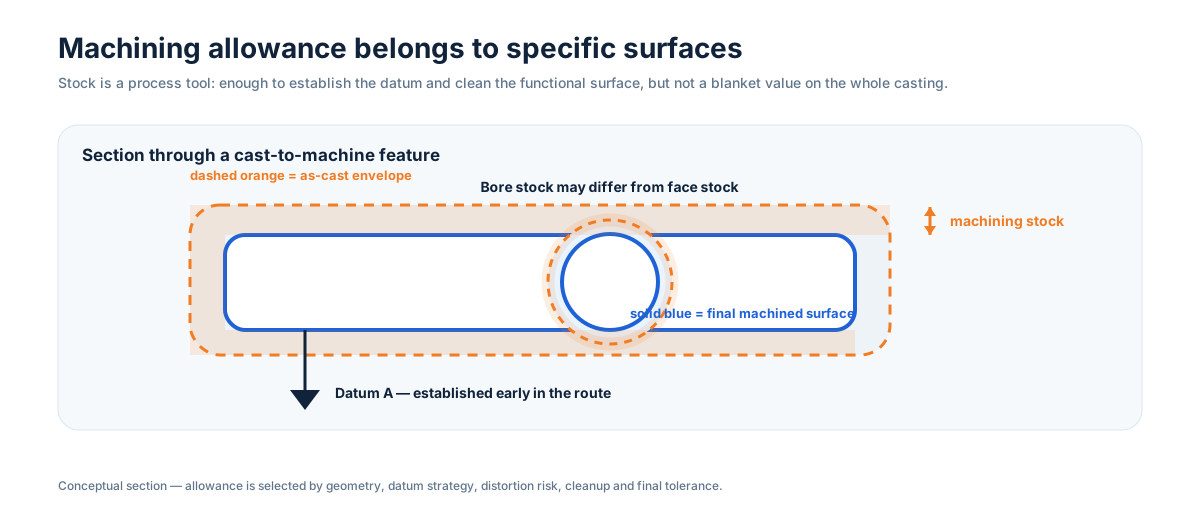
Planifier la matière par type de surface
Les faces d’étanchéité, portées de roulement, alésages, plots de référence, filetages, orifices et profils d’écoulement ne nécessitent pas forcément la même surépaisseur. Les grandes faces et alésages profonds peuvent se comporter différemment des petits plots locaux. Le sens de dépouille et la façon dont la pièce sera positionnée influencent aussi l’endroit où la matière est utile.
La première mise en position nécessite souvent assez de matière pour créer une référence fiable. Une fois cette référence établie, les caractéristiques suivantes peuvent être usinées par rapport à elle avec moins d’incertitude. Des plots de positionnement conçus à cet effet ou des bossages sacrificiels peuvent donc réduire à la fois la surépaisseur et le temps de réglage ailleurs sur la pièce.
Plus de matière peut créer de nouveaux problèmes
Enlever une couche épaisse en une seule passe peut libérer des contraintes résiduelles ou modifier la rigidité, surtout sur les composants ouverts ou à parois minces. Une surépaisseur importante augmente aussi le temps de coupe et peut exiger des outils plus grands ou un bridage plus agressif. Sur les pièces sous pression, un enlèvement profond peut révéler une discontinuité initialement située sous la surface ; c’est pourquoi l’essai d’étanchéité doit représenter l’état usiné fonctionnel final.
Identifier les surfaces qui doivent réellement être nettoyées
Un bon plan distingue les surfaces « nettoyage complet obligatoire » des zones moulées non critiques. Si seules une face d’étanchéité et deux alésages sont fonctionnels, usiner toute l’enveloppe est rarement économique. La gamme de fonderie et la gamme CNC doivent être conçues ensemble pour placer la matière là où elle apporte du contrôle et l’éliminer là où elle n’ajoute aucune valeur.
À retenir pour la RFQ
N’imposez pas une seule surépaisseur d’usinage à tout le modèle sauf si la géométrie l’exige réellement. Envoyez le plan fini et le modèle 3D afin d’affecter la matière selon les références, la fonction de la surface, la variation de moulage attendue et la séquence d’usinage.