
Vue d’ensemble du guide
À quoi sert ce guide
« Usinage CNC » est trop large pour constituer à lui seul une spécification d’achat utile. Le vrai problème peut être l’usinage d’une pièce de fonderie near-net, la qualification d’un fournisseur alternatif pour une pièce forgée, le maintien d’alésages concentriques sur un composant tournant, la maîtrise de faces d’étanchéité sur un corps de vanne, la production de nombreuses références en faibles volumes ou l’ajout de stock local à un programme OEM répétitif.
Ce guide organise l’usinage CNC autour de ces décisions. Il s’adresse aux achats, à la conception, à la production et à la qualité qui ont besoin de pièces finies répétables, pas seulement de temps machine.
Chez China Precision Metal, notre périmètre publié comprend 40+ machines CNC couvrant tournage, fraisage, turn-mill, HMC, VMC et 3/4/5 axes, avec des moyens complémentaires de rectification, perçage/taraudage, EDM par enfonçage et fil. Notre cœur d’activité comprend l’usinage de pièces moulées et forgées, les pièces moulées entièrement usinées, les composants de circulation industrielle, les programmes HMLV, la qualification de seconde source et la vérification finale dimensionnelle/fonctionnelle.
L’usinage CNC dans un tableau de décision
| Question de l’acheteur | Approche privilégiée |
|---|---|
| La géométrie est-elle principalement de révolution ? | Le tournage CNC ou turn-mill peut réduire les prises |
| Plusieurs faces/fonctions prismatiques sont-elles nécessaires ? | VMC/HMC ou fraisage multi-axes selon accès et taille de lot |
| La pièce est-elle complexe mais moulable near-net ? | Comparer pièce moulée usinée et usinage dans la masse |
| Le brut est-il forgé ? | Examiner surépaisseur, calamine, distorsion et état des datums avant de fixer la gamme |
| Les tolérances sont-elles critiques seulement dans quelques zones ? | Garder la géométrie générale économique et serrer uniquement les CTQ |
| La demande annuelle est-elle répartie en nombreux petits lots ? | Chiffrer volume annuel + schéma de livraison ; envisager montages/programmes HMLV et stockage |
| Est-ce un projet de seconde source ? | Fournir brut actuel, révision du plan, données d’inspection et risques connus — pas seulement un prix cible |
Planifier la gamme d’usinage
Commencer par la forme de départ
Une pièce CNC finie peut partir de :
- barre ou tube ;
- plaque ou lopin ;
- pièce de fonderie de précision ;
- pièce forgée ;
- moulage sable/sous pression ou autre brut near-net ;
- composant semi-fini fourni par le client.
Le choix du brut est l’une des décisions les plus influentes sur le coût. L’usinage dans la masse évite l’outillage de fonderie/forge mais peut générer beaucoup de copeaux et des cycles longs. Un brut near-net ajoute des contrôles en amont mais peut réduire fortement l’ébauche et intégrer une géométrie complexe.
La bonne réponse dépend de la géométrie, matière, quantité annuelle, maturité du design, exigences structurelles et volume de matière qui serait autrement retiré.
Comprendre les principales routes CNC
Tournage CNC
Le tournage est efficace pour diamètres, épaulements, gorges, filetages, alésages et faces de révolution. Les pièces avec un axe principal fort bénéficient souvent d’un tournage précoce pour créer les datums.
Fraisage CNC
Le fraisage crée faces prismatiques, poches, rainures, motifs de perçage, surfaces profilées et fonctions réparties selon plusieurs orientations.
Turn-mill
Le turn-mill combine fonctions tournées et fraisées avec moins de transferts. Il peut réduire l’erreur de rebridage pour des pièces autrement transférées entre tour et centre de fraisage.
VMC et HMC
Centres verticaux et horizontaux sont choisis selon géométrie, stratégie de bridage, évacuation copeaux, besoins palettes/production et accès. Les HMC peuvent être particulièrement utiles lorsqu’on usine plusieurs faces autour d’un montage en production répétitive.
Usinage 4 axes et 5 axes
Les axes supplémentaires améliorent l’accès et peuvent réduire le nombre de prises sur les pièces complexes. Ils ne sont pas automatiquement « meilleurs ». Si une pièce est robuste en montages simples, la complexité machine supplémentaire n’ajoute pas forcément de valeur.
EDM et rectification
EDM fil/enfonçage et rectification servent des géométries, états durcis ou exigences de finition inefficaces en fraisage/tournage standard. Ce sont des outils de la gamme, pas des opérations par défaut.
Concevoir la pièce autour des prises, pas seulement des fonctions
Chaque réorientation introduit une nouvelle condition de montage et une possibilité supplémentaire de cumul d’erreurs. Une bonne revue DFM demande :
- Combien de prises sont réellement nécessaires ?
- Quel datum peut être créé en premier ?
- Les fonctions critiques peuvent-elles être usinées dans le même bridage ?
- Existe-t-il des surfaces stables de maintien ?
- L’outil a-t-il réellement accès ?
- Peut-on palper/contrôler sans perdre la logique de datum ?
- La pièce est-elle assez rigide sous efforts de coupe et serrage ?
Réduire les prises peut améliorer coût et cohérence géométrique, mais forcer tout dans un montage trop complexe peut être contre-productif. La gamme doit être robuste, pas simplement minimale.
La stratégie de datums est la base de la répétabilité
Une tolérance n’a de sens que par rapport à un système de datums. Pour les pièces moulées et forgées usinées, c’est particulièrement important car le brut varie davantage qu’un stock rectifié.
Principes utiles :
- établir tôt des datums primaire/secondaire/tertiaire stables ;
- éviter de localiser une fonction finie critique depuis une surface cosmétique brute non contrôlée ;
- usiner d’abord des plots de datum lorsque pertinent ;
- conserver les relations coaxiales ou d’étanchéité critiques avec le moins de transferts possible ;
- rendre les datums de contrôle cohérents avec ceux de fabrication lorsque la fonction le permet.
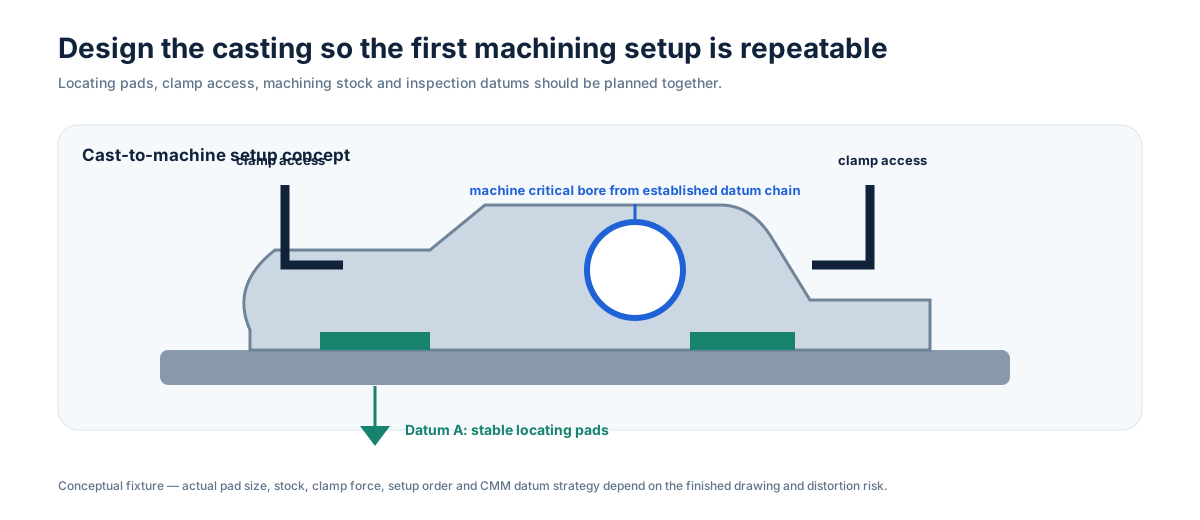
Pour les pièces moulées, voir Concevoir des pièces moulées pour l’usinage CNC ↗.
Bridage et montages font partie de la conception produit
La machine peut avoir un mouvement au micron, mais la pièce doit encore être tenue sans bouger ni se déformer.
Le montage doit considérer :
- surfaces disponibles de positionnement et serrage ;
- rigidité du composant ;
- distorsion des parois minces ;
- variabilité du brut moulé/forgé ;
- direction des efforts de coupe ;
- évacuation des copeaux ;
- chargement opérateur et poka-yoke ;
- accès outil/palpeur ;
- stockage et identification des montages pour lots répétitifs.
En HMLV, un montage rapide à identifier, vérifier et réutiliser au prochain lot peut valoir davantage qu’un montage optimisé uniquement pour une grosse série.
Tolérances, conception des fonctions et exigences de surface
Tolérances : serrées seulement là où la fonction l’exige
Des tolérances inutilement serrées augmentent le coût car elles peuvent exiger :
- un état matière plus stable ;
- davantage d’opérations semi-finition/finition ;
- des passes plus petites et plus de compensation outil ;
- un contrôle température/environnement ;
- des montages plus performants ;
- plus de temps d’inspection ;
- un rendement process plus faible.
Classez les dimensions en :
- tolérances critiques pour la fonction ;
- tolérances d’ajustement/assemblage ;
- dimensions générales de fabrication ;
- dimensions de référence/non inspectées.
Si une tolérance contrôle étanchéité, durée de roulement, alignement ou mouvement, conservez-la. Si elle existe seulement parce que le CAD affiche beaucoup de décimales, revoyez-la.
Le GD&T réduit l’ambiguïté si les datums sont bons
Les contrôles géométriques expriment efficacement la fonction. Position, planéité, perpendicularité, parallélisme, battement, profil et relations coaxiales peuvent être plus utiles qu’une longue chaîne de coordonnées.
Un mauvais GD&T peut aussi rendre la pièce plus difficile à chiffrer. Le plan doit définir :
- les datums fonctionnels ;
- le cadre de contrôle ;
- les caractéristiques à reporter ;
- l’intention des modificateurs matière/bonus tolerance ;
- la manière dont l’assemblage utilise réellement la fonction.
Fournisseur et client doivent résoudre les références ambiguës avant la production, pas au contrôle final.
Trous, alésages et filetages ont besoin de contexte de fabrication
Tous les trous ne se valent pas. Un trou traversant de passage, un perçage profond croisé, un alésage de palier précis et un port fileté sous pression ont des besoins d’accès et de contrôle différents.
Précisez :
- traversant ou profondeur borgne ;
- forme du fond ;
- norme/classe de filetage et longueur d’engagement ;
- lamage/fraisure ;
- cylindricité/rondeur de l’alésage si fonctionnelle ;
- débouché des trous croisés et maîtrise des bavures ;
- présence d’un filet d’étanchéité ou d’une face usinée d’étanchéité ;
- exigences de calibres/rapports.
Évitez de modéliser de minuscules chanfreins décoratifs sur chaque arête lorsqu’une note contrôlée de cassage d’arête/ébavurage suffit.
Angles internes, poches et portée d’outil
Les outils rotatifs créent naturellement des rayons internes. Les poches profondes et étroites nécessitent des outils longs, moins rigides et plus sensibles aux vibrations/déflexions.
Concevez pour :
- des rayons internes pratiques ;
- un diamètre d’outil qui peut réellement atteindre la zone ;
- un rapport profondeur/largeur raisonnable ;
- l’évacuation des copeaux ;
- l’accès de contrôle ;
- le dégagement du porte-outil, pas seulement de la pointe coupante.
Une poche qui paraît simple en CAD peut exiger plusieurs longueurs d’outil, un outillage spécial ou un accès 5 axes.
Parois minces et distorsion
Les parois minces peuvent bouger sous le serrage, l’effort de coupe, les contraintes résiduelles et la chaleur. C’est particulièrement important pour l’inox, les grandes bagues, brides minces, pièces moulées après traitement thermique et pièces avec fort enlèvement matière.
Stratégies possibles :
- laisser du stock temporaire de support ;
- ébaucher et semi-finir avant finition ;
- équilibrer l’enlèvement matière ;
- utiliser un serrage plus doux/réparti ;
- laisser stabiliser les contraintes entre opérations si nécessaire ;
- inspecter après débridage si la dimension libre est fonctionnelle.
Ne spécifiez pas une planéité à l’état libre sans considérer le montage fonctionnel si l’assemblage contraint volontairement la pièce.
La rugosité doit être reliée à une fonction
Toutes les surfaces usinées n’ont pas besoin du même Ra. Les raisons fonctionnelles peuvent être :
- étanchéité par joint ou O-ring ;
- ajustement de palier/bague ;
- glissement/usure ;
- nettoyabilité sanitaire ;
- surface sensible à la fatigue ;
- aspect cosmétique.
Les autres faces peuvent rester dans un état usiné normal avec arêtes sans bavures. Définissez la rugosité uniquement là où elle compte.
Les marques d’usinage et le polissage sont aussi différents : une surface sanitaire très polie peut nécessiter un polissage mécanique dédié et une inspection après CNC.
Matières, bruts et séquence de procédé
L’usinabilité de la matière change la gamme
Le devis CNC doit préciser matière exacte et état, car usure outil, chaleur, copeaux et distorsion peuvent varier fortement.
Inox austénitique
Courant en pompes, vannes, sanitaire et corrosion. Écrouissage, chaleur et bavures nécessitent outils et stratégie adaptés.
Duplex / super duplex
Résistance et service corrosion rendent importants l’état matière et le traitement thermique. Stratégie d’usinage, vérification ferrite/matière et exigences corrosion finales peuvent devoir être coordonnées.
17-4PH et inox à durcissement structural
L’état de traitement requis influence dureté et séquence d’usinage. Spécifiez l’état final, pas seulement le nom de l’alliage.
Aciers carbone et alliés
L’usinabilité varie avec nuance, dureté et traitement. Les états forgés ou moulés ajoutent aussi calamine et variabilité du stock.
Alliages base nickel
Efforts de coupe et chaleur élevés peuvent faire du temps de cycle et de la consommation outil des facteurs majeurs. Évitez poches profondes inutiles et stock excessif.
Aluminium, laiton et autres métaux
Ils peuvent être efficaces à usiner, mais l’alliage exact, le traitement et la fonction restent importants.
Nous usinons aussi certains plastiques techniques et caoutchoucs durs lorsque pertinent, mais leur comportement thermique et rigidité exigent des attentes de tolérance différentes des métaux.
Usiner des pièces de fonderie de précision : maîtriser d’abord le brut, puis la fonction
Les pièces moulées usinées combinent deux systèmes de capabilité. Le brut doit offrir assez de stock utile et des datums stables ; le CNC transforme ensuite ce brut en interfaces finies.
Examinez :
- variation dimensionnelle du moulage ;
- distorsion après traitement thermique ;
- zones de découpe/meulage ;
- plots de datum ;
- surépaisseur locale ;
- emplacement de la paroi sous pression ;
- risque d’exposition de porosité après usinage ;
- accès au bridage ;
- inspection à l’état fini.
Comparer uniquement le prix du brut est incomplet si les fournisseurs ont des rendements d’usinage ou stratégies de stock différents.
Voir Pièces moulées usinées ↗ et Surépaisseur d’usinage ↗.
Usiner des pièces forgées : comprendre stock et contraintes liées au fibrage
Les pièces forgées peuvent offrir d’excellentes propriétés, mais l’usinage doit gérer :
- état de bavure/plan de joint ;
- variation de stock ;
- calamine ;
- distorsion après traitement thermique ;
- dépouille/géométrie forgée ;
- disponibilité des datums ;
- quantité de matière laissée sur faces/alésages critiques.
Pour une seconde source, fournissez le plan de forge et l’état réel du brut lorsqu’ils sont contrôlés séparément du plan fini.
Usinage dans la masse : simple commercialement, pas toujours le moins cher physiquement
L’usinage depuis un lopin convient bien aux prototypes, conceptions en évolution rapide et pièces simples. Il évite l’outillage dur et facilite les modifications.
Mais pour une pièce complexe en acier/inox, calculez :
- ratio matière achetée / matière finie ;
- temps d’ébauche ;
- usure outil ;
- valeur des copeaux par rapport au brut ;
- nombre de prises ;
- possibilité qu’un brut near-net moulé/forgé élimine l’essentiel de l’enlèvement.
Le procédé le moins cher à 5 pièces peut être différent à 500 pièces répétitives.
Traitement thermique et séquence d’usinage
Le traitement thermique modifie dureté et dimensions. La gamme peut devoir séparer :
- ébauche avant traitement thermique ;
- traitement thermique ;
- stabilisation/redressage si autorisé ;
- finition des dimensions critiques ;
- traitement de surface/inspection finale.
La séquence exacte dépend de l’alliage, de la norme et des propriétés. Si dureté ou corrosion sont critiques, l’état final doit être explicite dans le RFQ.
Qualité et contrôle à l’état fini
Ébavurage, marquage, redressage et réparation contrôlée
Une pièce CNC finie demande souvent plus que l’enlèvement de copeaux.
Opérations aval possibles :
- ébavurage et cassage d’arête ;
- marquage laser/mécanique ;
- nettoyage ;
- redressage/correction dimensionnelle si techniquement approprié ;
- équilibrage de composants tournants adaptés ;
- réparation laser contrôlée des zones de moulage autorisées ;
- grenaillage/polissage/passivation/électropolissage ;
- assemblage/sous-assemblage si spécifié.
Le plan doit identifier les zones interdites à la réparation, l’emplacement/profondeur du marquage et les exigences cosmétiques si elles comptent.
L’usinage des enveloppes sous pression exige une validation finale
L’usinage peut ouvrir une discontinuité sous-surface enfermée avant enlèvement. Les pièces d’enveloppe doivent donc souvent être validées en fuite/pression après les opérations qui établissent la paroi ou l’interface d’étanchéité.
Le RFQ doit définir :
- fluide de service ;
- fluide d’essai ;
- pression/vide d’essai ;
- durée de maintien ;
- fuite/perte admissible ou règle passe/échec ;
- étape de l’essai ;
- fréquence d’échantillonnage ;
- documentation requise.
Voir Essais pression & fuite ↗ et Composants moulés et usinés étanches ↗.
Stratégie d’inspection : ne pas tout contrôler de la même façon
Les plans CNC doivent correspondre au risque des fonctions.
Méthodes typiques :
- pied à coulisse/micromètre pour dimensions générales accessibles ;
- alésomètres et calibres fonctionnels ;
- CMM pour géométrie liée aux datums et relations complexes ;
- rugosimètre pour surfaces fonctionnelles maîtrisées ;
- dureté/vérification matière ;
- équilibrage pour pièces tournantes spécifiées ;
- essais pression/fuite pour limites fluides ;
- rapports first-article ou dimensionnels selon liste convenue.
Nos principaux moyens dimensionnels comprennent des CMM Hexagon et Mitutoyo. Voir Équipements d’inspection ↗.
La méthode de mesure doit correspondre à l’intention du plan
Les litiges viennent souvent de méthodes différentes. Avant production, clarifiez :
- simulation des datums ;
- contrôle libre ou contraint ;
- stratégie de palpage CMM ;
- direction/emplacement de mesure de rugosité ;
- norme de calibre de filetage ;
- fonctions sensibles à la température ;
- contrôle 100 %, échantillonnage ou suivi capabilité.
La planification de l’inspection fait partie de la planification de fabrication, pas d’une activité ajoutée après usinage.
Coût, capacité et planification d’approvisionnement
Facteurs de coût en usinage CNC
Les principaux sont :
- matière et coût du brut ;
- volume de matière retiré ;
- nombre de prises ;
- type/axes machine ;
- temps de cycle ;
- usure et outils spéciaux ;
- coût des montages et temps de changement ;
- passes de finition serrées ;
- complexité d’ébavurage/nettoyage ;
- étendue contrôle/rapport ;
- finition de surface et essais fonctionnels ;
- risque rebut si les fonctions à forte valeur sont réalisées tard ;
- taille de lot et fréquence des re-réglages.
Supprimer une prise peut avoir plus d’impact qu’une petite économie de matière.
L’HMLV exige une mémoire du procédé
Usiner HMLV signifie de nombreuses références et des petits lots répétitifs. Le fournisseur doit pouvoir reprendre une pièce plusieurs mois plus tard sans recréer la gamme.
Contrôles importants :
- programmes CNC gérés par révision ;
- identification et stockage des montages ;
- listes d’outils et correcteurs ;
- fiches de réglage/instructions ;
- plan d’inspection et historique des caractéristiques ;
- vérification de première pièce après reprise ;
- traçabilité matière/lot si requise.
Notre route d’usinage est conçue pour les programmes industriels HMLV comme pour la production régulière.
Le volume annuel compte plus qu’une quantité RFQ ponctuelle
Si un acheteur demande seulement « 25 pièces », impossible de savoir s’il s’agit :
- d’un prototype ;
- d’un besoin maintenance unique ;
- d’une première libération d’un programme annuel de 1 000 pièces ;
- d’une référence parmi 50 en HMLV.
Le volume annuel influence investissement montage, plan outils, lot de production et stockage. Donnez toujours volume annuel + taille de livraison prévue lorsque connus.
VMI, JIT et stockage local peuvent réduire le délai de libération
Pour les programmes répétitifs, le lot machine économique peut dépasser la consommation client. VMI/safety stock/blanket orders peuvent combler l’écart.
Nous supportons des structures convenues de VMI, stock de sécurité, commandes ouvertes, stock-and-release, Kanban et JIT via des entrepôts aux États-Unis, en Europe et en Chine. Voir Programmes VMI, JIT & Stocking ↗.
Seconde source CNC : qualifier la gamme, pas seulement le prix
Évaluez une seconde source selon :
- révision exacte du plan ;
- forme de départ et état matière ;
- concept datum/montage ;
- caractéristiques critiques connues ;
- format de rapport d’inspection ;
- exigences surface/pression ;
- modes de défaillance historiques si disponibles ;
- volume annuel et cadence de livraison.
Si la pièce historique contient des années de savoir non documenté, ce risque doit être traduit dans le plan, control plan ou échantillon de qualification — pas caché jusqu’au premier rejet.
Décisions make-or-buy et débordement de capacité
Les OEM utilisent souvent des fournisseurs CNC externes pour deux raisons :
- sourcing stratégique — fabrication externe permanente ou seconde source qualifiée ;
- capacity overflow — soulagement temporaire ou répétitif lorsque les machines internes sont saturées.
Les données process nécessaires sont similaires, mais le modèle commercial diffère. L’overflow peut exiger de reproduire rapidement une gamme interne existante ; le sourcing stratégique peut justifier un nouveau montage ou une autre forme de départ pour réduire le coût total.
Qualification fournisseur, RFQ et FAQ acheteur
Questions de qualification fournisseur
- Quels types/axes de machines sont réellement disponibles sur le site concerné ?
- Le fournisseur usine-t-il régulièrement moulages/forgings, pas seulement des barres ?
- Comment montages/programmes/révisions sont-ils contrôlés pour les lots répétitifs ?
- Quelles ressources CMM et inspection ?
- Comment matières difficiles et états thermiques sont-ils gérés ?
- Peut-il gérer finition, essais pression et assemblage si nécessaire ?
- Comment non-conformités, réparations approuvées et traçabilité sont-elles maîtrisées ?
- Peut-il soutenir HMLV et qualification de seconde source ?
- La capacité suffit-elle pour le programme annuel, pas seulement l’échantillon ?
- Le stockage local/VMI peut-il réduire le délai de livraison ?
Voir Qualification fournisseur ↗.
Ce qu’il faut inclure dans un RFQ d’usinage CNC
Envoyez :
- modèle 3D natif ;
- plan 2D contrôlé et révision ;
- nuance exacte et état ;
- forme de départ (lopin, moulage, forge, brut fourni par client) ;
- volume annuel et quantité par livraison ;
- datums critiques et GD&T ;
- rugosité par fonction ;
- exigences filetage/calibre ;
- traitement thermique et dureté ;
- revêtement/passivation/polissage ;
- exigences de rapport ;
- essais pression/fuite/fonctionnels ;
- marquage/traçabilité ;
- emballage/propreté ;
- objectif seconde source/benchmark si applicable ;
- attentes VMI/JIT/stockage.
Erreurs RFQ CNC fréquentes
Envoyer seulement un CAD nominal
Le CAD ne dit pas quelles dimensions sont critiques, quel contrôle est requis ni quel état matière s’applique.
Demander « tolérance serrée » sans CTQ
Le fournisseur a besoin de valeurs et logique de datums, pas d’une demande générale de précision.
Cacher la forme de départ
Usiner un brut moulé n’est pas la même chose qu’un lopin scié. Indiquez ce qui arrive à la machine.
Ne chiffrer que la première livraison
Cela peut conduire à des choix de montage/outillage incorrects pour le programme annuel.
Surspécifier la finition de surface
N’appliquez une faible rugosité que là où elle sert étanchéité, mouvement, nettoyabilité, fatigue ou aspect.
Ignorer ébavurage et propreté
Trous croisés, passages fluides et pièces sanitaires peuvent nécessiter des critères explicites de bavures/nettoyage.
CNC vs fonderie de précision vs forgeage : choisir selon l’économie de la pièce finie
| Route | Bon cas d’usage | Question coût/risque principale |
|---|---|---|
| CNC dans la masse | Prototype, faible engagement outillage, géométrie relativement simple, design changeant souvent | Combien de matière et de temps de cycle sont retirés ? |
| Fonderie de précision + CNC | Géométrie acier/alliage complexe near-net avec interfaces usinées critiques | L’outillage est-il justifié par les économies récurrentes de matière/usinage/assemblage ? |
| Forgeage + CNC | Exigences mécaniques/structurelles et géométrie forgeable | Combien de finition et d’outillage de forge restent nécessaires ? |
| Fabrication + CNC | Grandes structures soudées ou modulaires | Distorsion de soudure, chemins de fuite et main-d’œuvre sont-ils maîtrisables ? |
La bonne réponse est souvent hybride : forme near-net d’abord, CNC uniquement là où la précision crée la fonction.
Aperçu des capacités CNC de China Precision Metal
| Capacité | Périmètre publié actuel |
|---|---|
| Parc CNC | 40+ machines |
| Familles | Tournage, fraisage, turn-mill, HMC, VMC, 3/4/5 axes |
| Marques du parc actuel | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Moyens supplémentaires | Rectification, perçage/taraudage, EDM enfonçage, EDM fil/découpe fil |
| Formes de départ | Nos propres moulages, moulages/forgings client, lopins/barres et autres bruts convenus |
| Matières | Large gamme de métaux industriels plus certains non-métaux techniques |
| Inspection | CMM Hexagon + Mitutoyo et moyens dimensionnels/matière/rugosité |
| Aval | Finition, essais pression/fuite, équilibrage/marquage/assemblage si spécifiés |
| Modèle de production | HMLV, OEM répétitif, seconde source, overflow capacité, VMI/JIT/stockage |
Le choix machine et la faisabilité finale dépendent toujours du plan, de la matière et de la quantité.
Familles de composants réelles à examiner
Notre portefeuille comprend des exemples d’usinage pour :
- Composants de pompe ↗
- Corps de vanne ↗
- Roues & diffuseurs ↗
- Composants étanches sous pression ↗
- Composants sanitaires ↗
- Composants de machines industrielles ↗
Ces pages sont plus utiles qu’une liste générique de machines car elles montrent les géométries et interfaces finies attendues du process.
Questions fréquentes des acheteurs
Le 5 axes réduit-il toujours le coût ?
Non. Il peut réduire les prises et améliorer l’accès sur géométries complexes, mais une route 3/4 axes plus simple peut être plus économique si elle tient les relations requises de manière fiable.
Toutes les dimensions doivent-elles être serrées ?
Non. Serrez les caractéristiques qui influencent ajustement, étanchéité, alignement, mouvement ou autre fonction. Utilisez des tolérances générales économiques ailleurs.
Pouvez-vous usiner des moulages ou forgings fournis par le client ?
Oui, sous réserve de revue du plan et du brut. Le devis doit inclure état du stock, datums disponibles, volume annuel et exigences finies.
Pourquoi l’usinage peut-il révéler des fuites dans un moulage ?
L’enlèvement de matière peut couper une discontinuité sous-surface. Si l’usinage affecte l’enveloppe sous pression, placez la validation pression/fuite dans l’état fini pertinent.
Quelles informations améliorent le plus la précision du devis ?
Plan 2D + modèle 3D + matière/état + forme de départ + volume annuel + exigences critiques.
HMLV est-il différent du prototypage ?
Oui. HMLV signifie généralement production répétitive sur de nombreuses références actives en petits lots. Il faut contrôler programmes, montages, réglages et inspection pour reprendre chaque lot de façon fiable.
À retenir pour le RFQ
Un bon dossier de sourcing CNC définit la fonction finie et le contexte de fabrication : forme de départ, état matière, datums, tolérances CTQ, surfaces, demande annuelle, inspection et opérations aval. La machine-outil n’est qu’une partie du système.
Envoyez le plan contrôlé et le modèle 3D à info@chinaprecisionmetal.com pour une revue de gamme d’usinage.