
Plan et plan de contrôle
Identifier avant production cotes critiques, matière, surface, pression, CND, traçabilité et exigences PPAP/capabilité.
Contrôle qualité
Le plan de contrôle est défini selon le plan, les caractéristiques critiques, le risque de service et les exigences client.
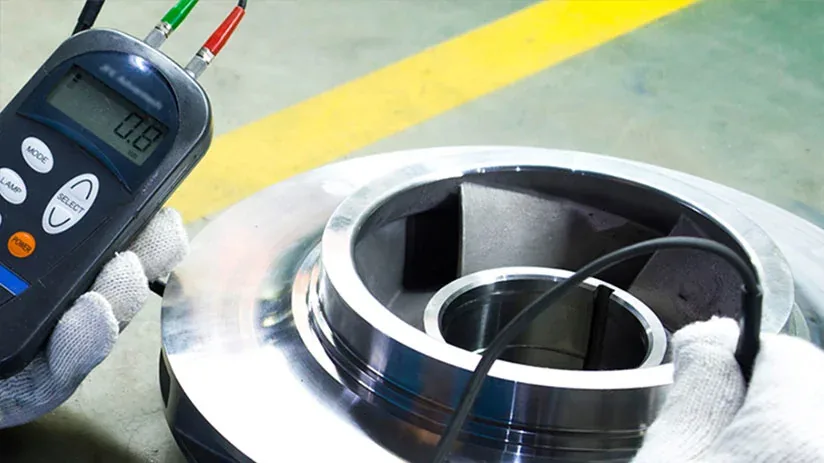
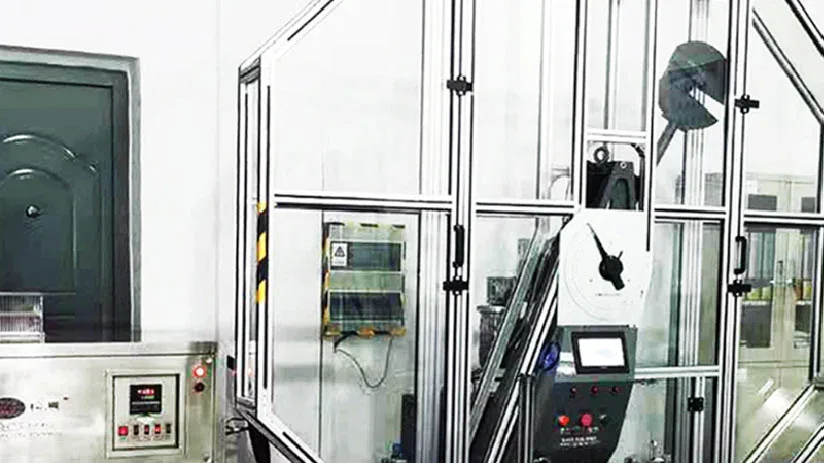
Contrôle qualité
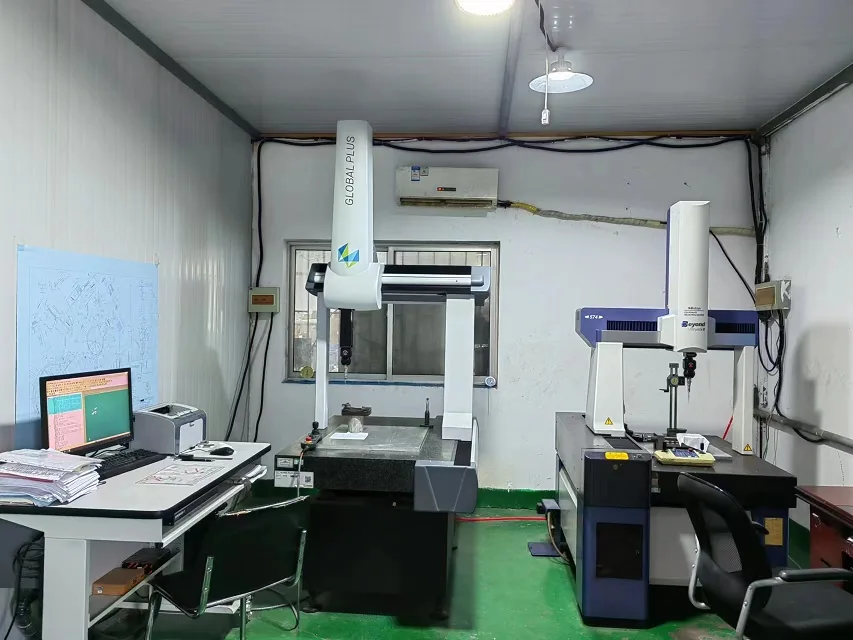
Contrôle qualité
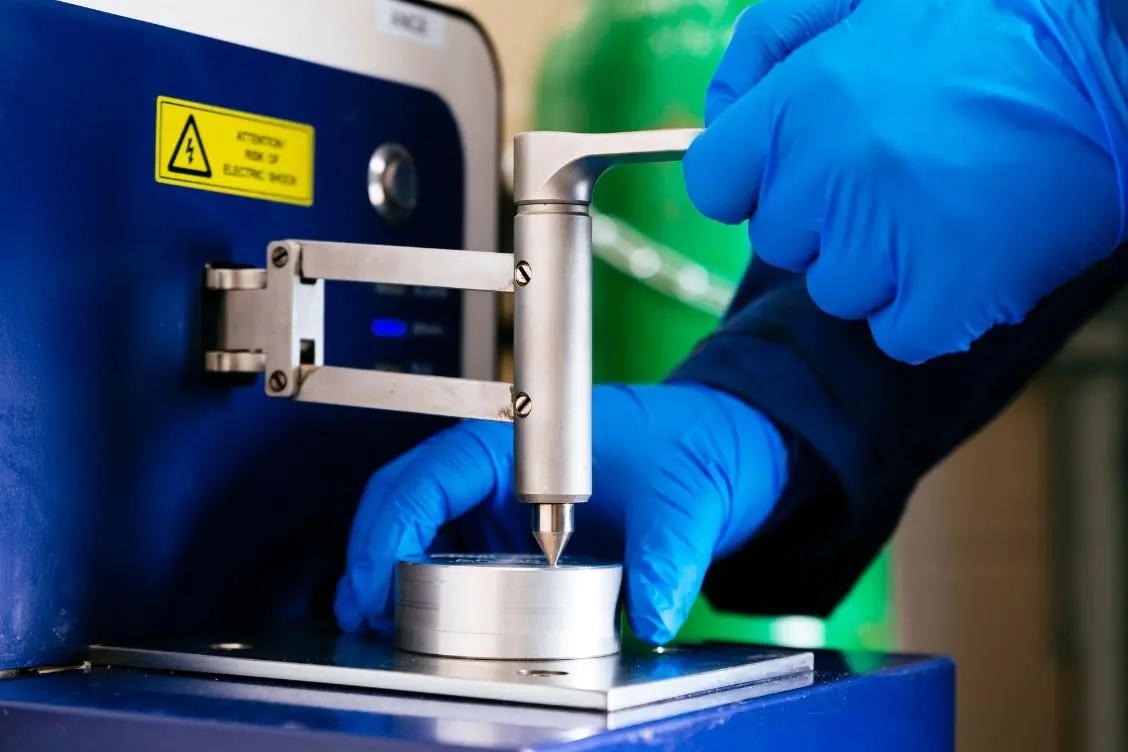
Contrôle qualité
Contrôle qualité
Contrôle qualité
Contrôle qualité
Planification qualité de production
Les exigences qualité sont définies avant production puis suivies pendant fonderie, usinage, finition et vérification finale. L’étendue du contrôle, du PPAP et des preuves de capabilité est adaptée aux caractéristiques critiques, au risque de service et aux exigences client.
Identifier avant production cotes critiques, matière, surface, pression, CND, traçabilité et exigences PPAP/capabilité.
Les contrôles premier article et en cours ciblent datums d’usinage, cotes critiques et caractéristiques procédé ; SPC/capabilité sont ajoutés si requis.
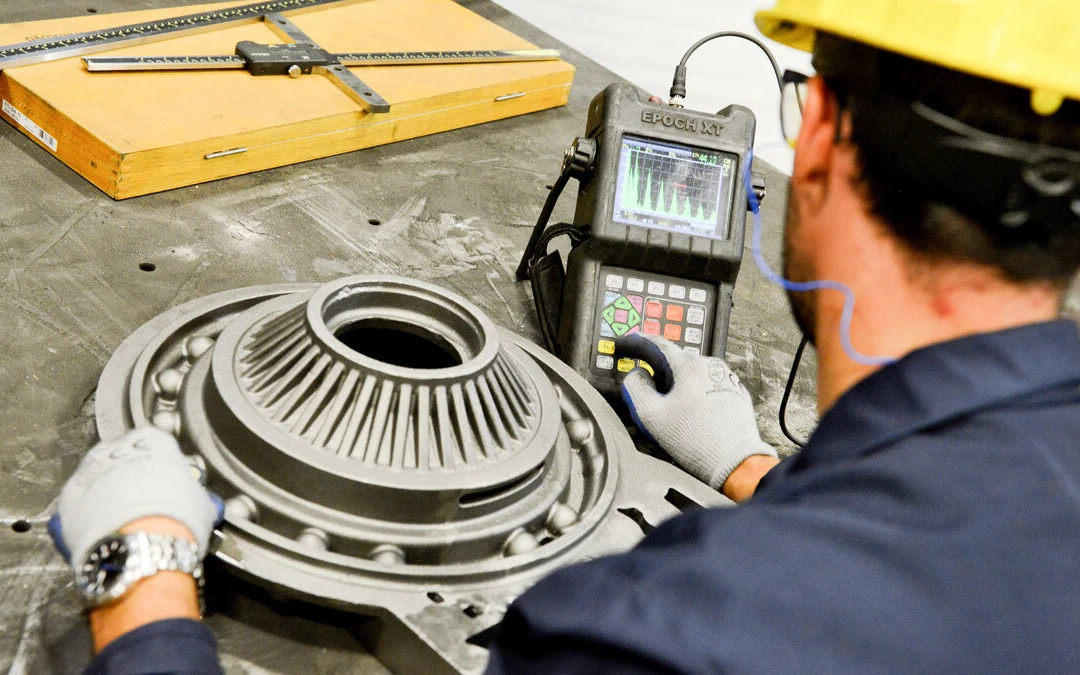
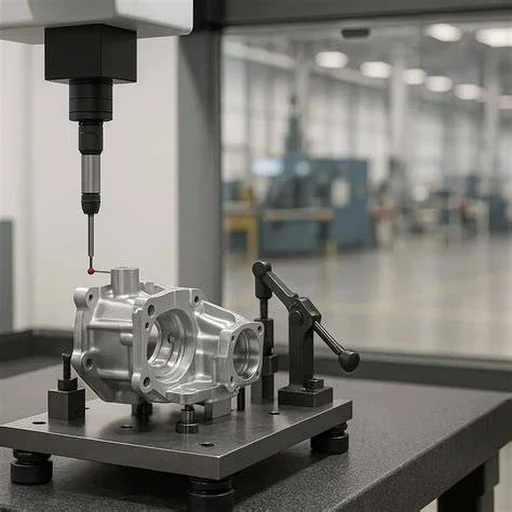
MMT, moyens dimensionnels, matière, dureté, CND, rugosité, pression/fuite et équilibrage sont choisis selon plan et spécification.
Identification lot, résultats de contrôle, certificats matière et rapports d’essai sont assemblés selon le dossier convenu.
Approbation production et capabilité procédé
Pour les nouveaux programmes ou lancements contrôlés, le dossier d’approbation et les preuves statistiques sont définis avec le client ; aucune cible Cpk ni niveau PPAP générique n’est imposé si la norme client en fixe un autre.
Le PPAP demandé par le client peut être constitué autour du plan libéré et du procédé approuvé, avec résultats dimensionnels, matière/performance, flux, plan de contrôle et pièces échantillons selon le niveau convenu.
Des études Cpk/Ppk peuvent être réalisées sur cotes ou paramètres clés une fois procédé et mesure stabilisés ; échantillon, méthode et cible suivent l’exigence projet.
FAI, plans de contrôle et méthode d’inspection relient la validation initiale à la production série ; les données de capabilité n’ont de sens qu’avec mesure et conditions maîtrisées.
Contrôle qualité
Le dossier documentaire dépend du plan, de la commande et du risque de service ; les enregistrements sont choisis selon la pièce et le programme.
Voir le système qualité et les certificatsCommencer par le plan
Joignez plans et modèles 3D. Un ingénieur répond sous 1 jour ouvré. Nous pouvons signer un accord de confidentialité (NDA) sur demande.
Réponse technique sous 1 jour ouvré · NDA sur demande · ISO 9001:2015