
La route de production commence par la revue d’ingénierie
Le procédé commence avant l’injection de cire. Plan contrôlé, modèle 3D, spécification matière, surfaces critiques, surépaisseurs, exigences de contrôle et volume attendu sont étudiés ensemble. Direction de l’outillage, retrait de la cire, position des attaques, accès de coque et zones de tronçonnage sont planifiés autour de la pièce finie.
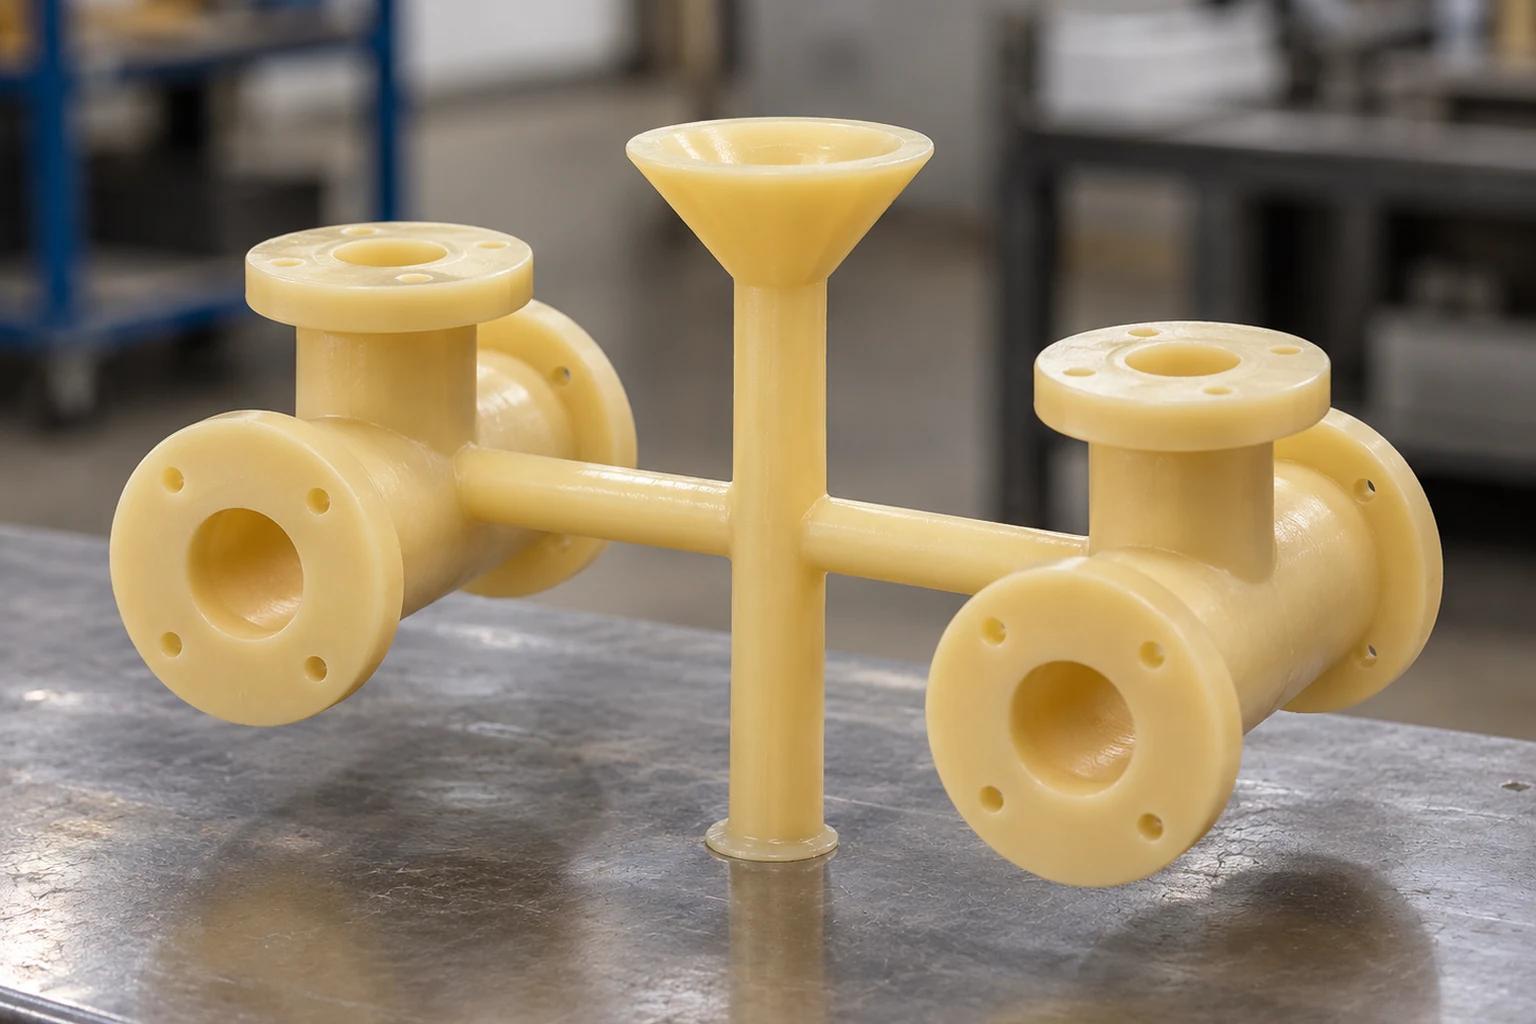
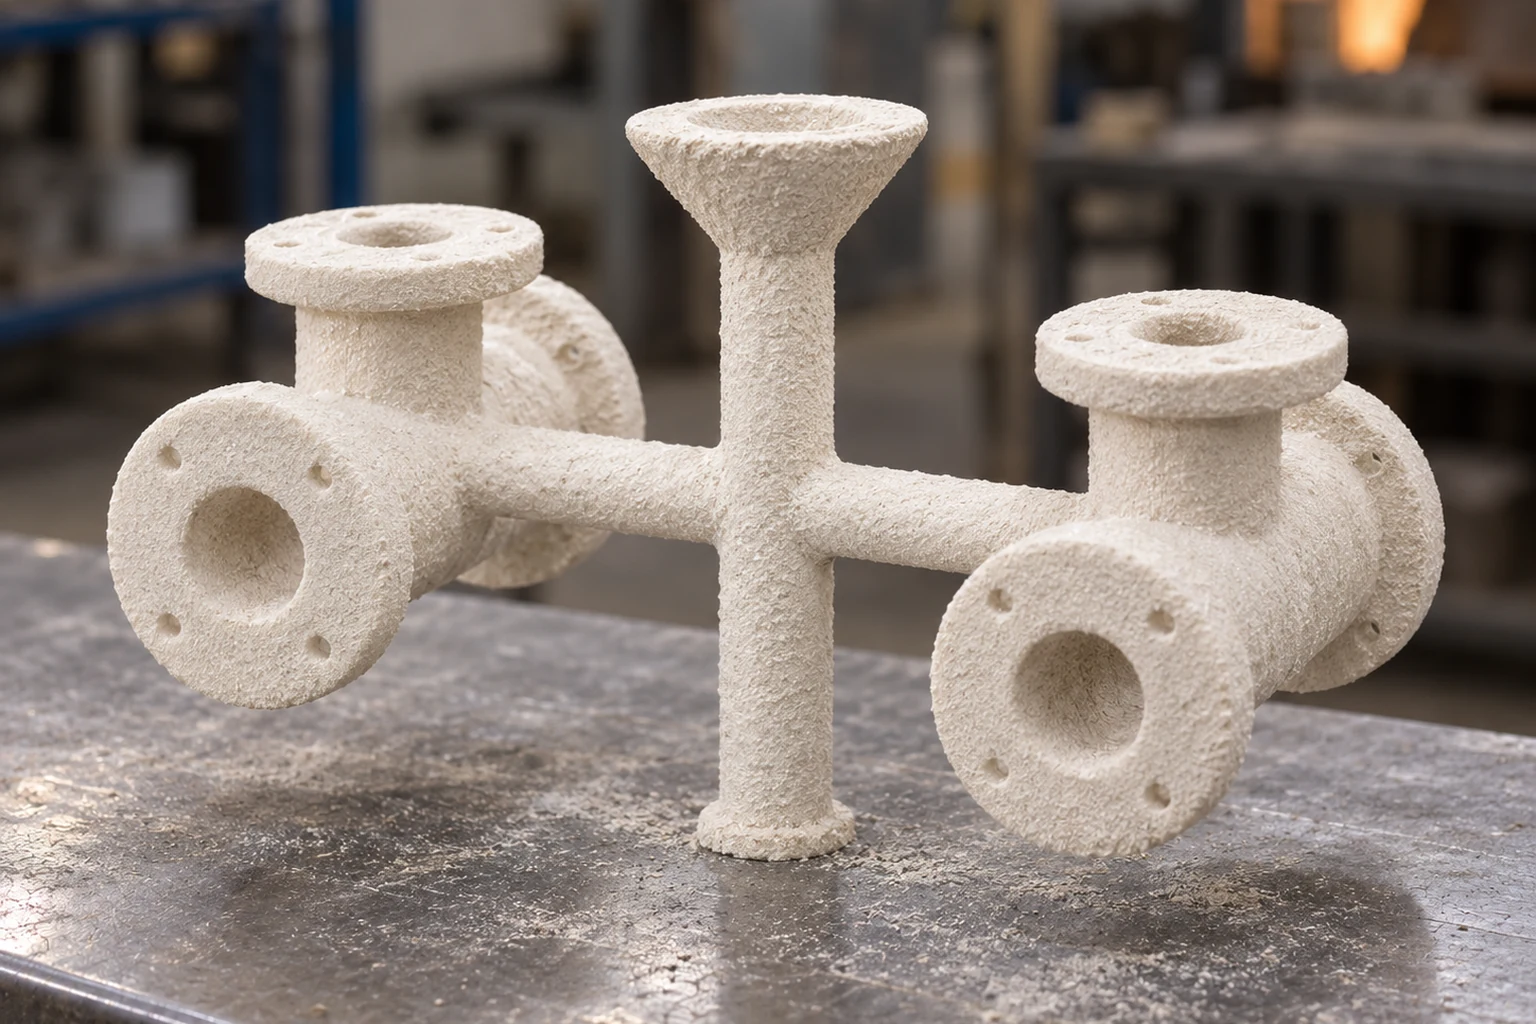
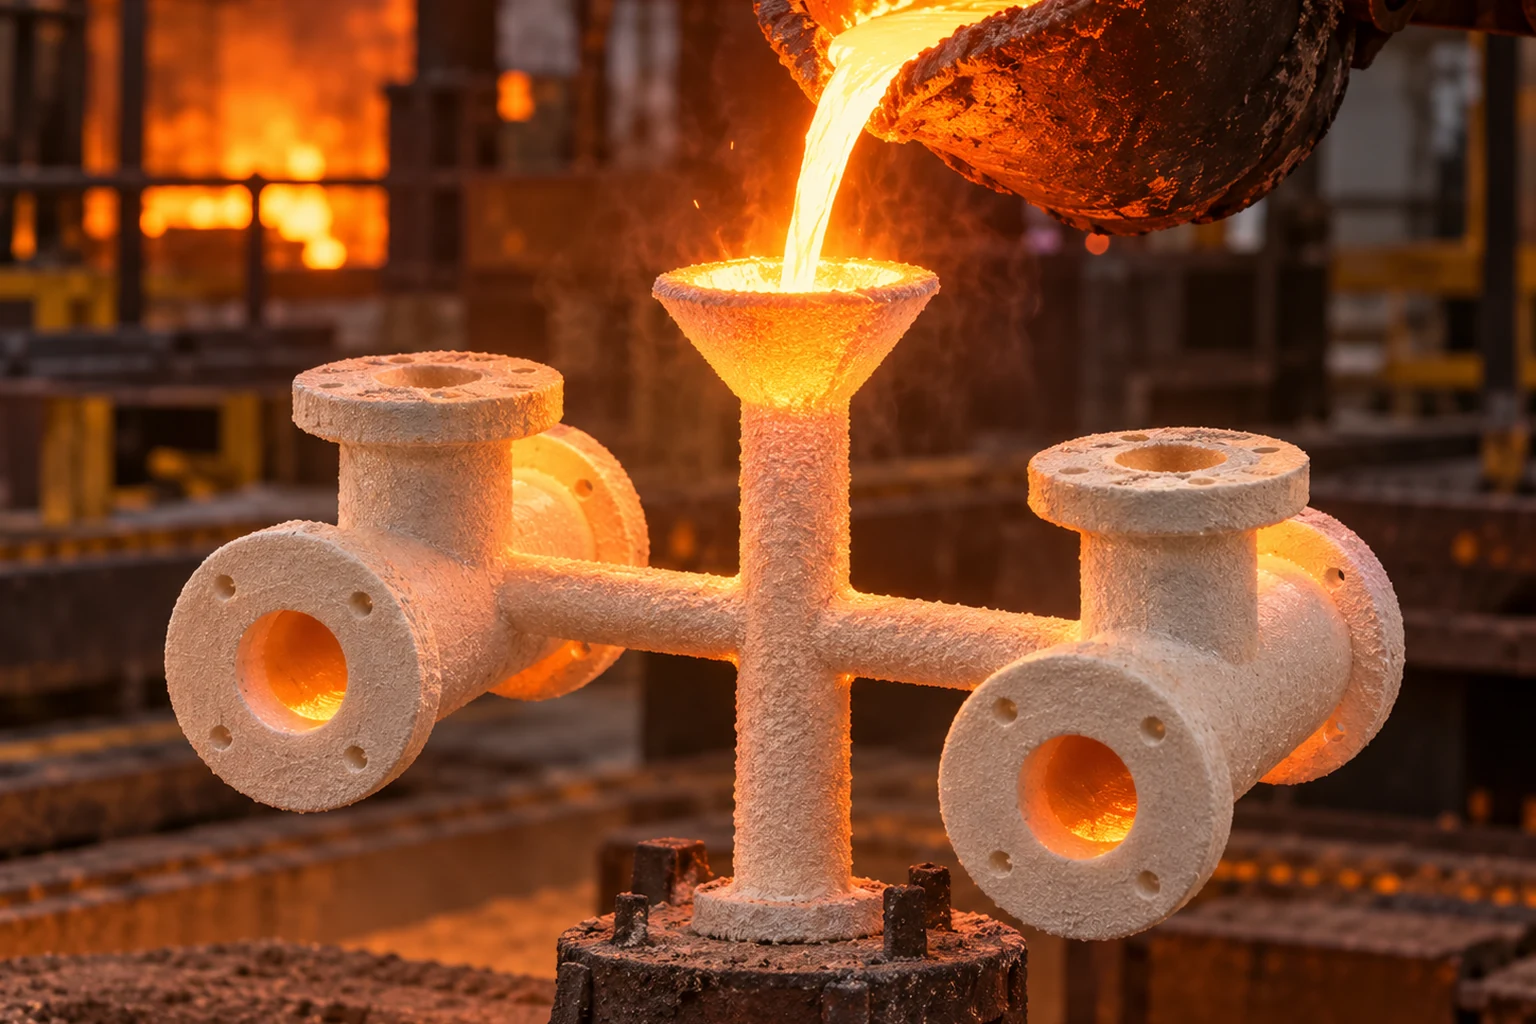
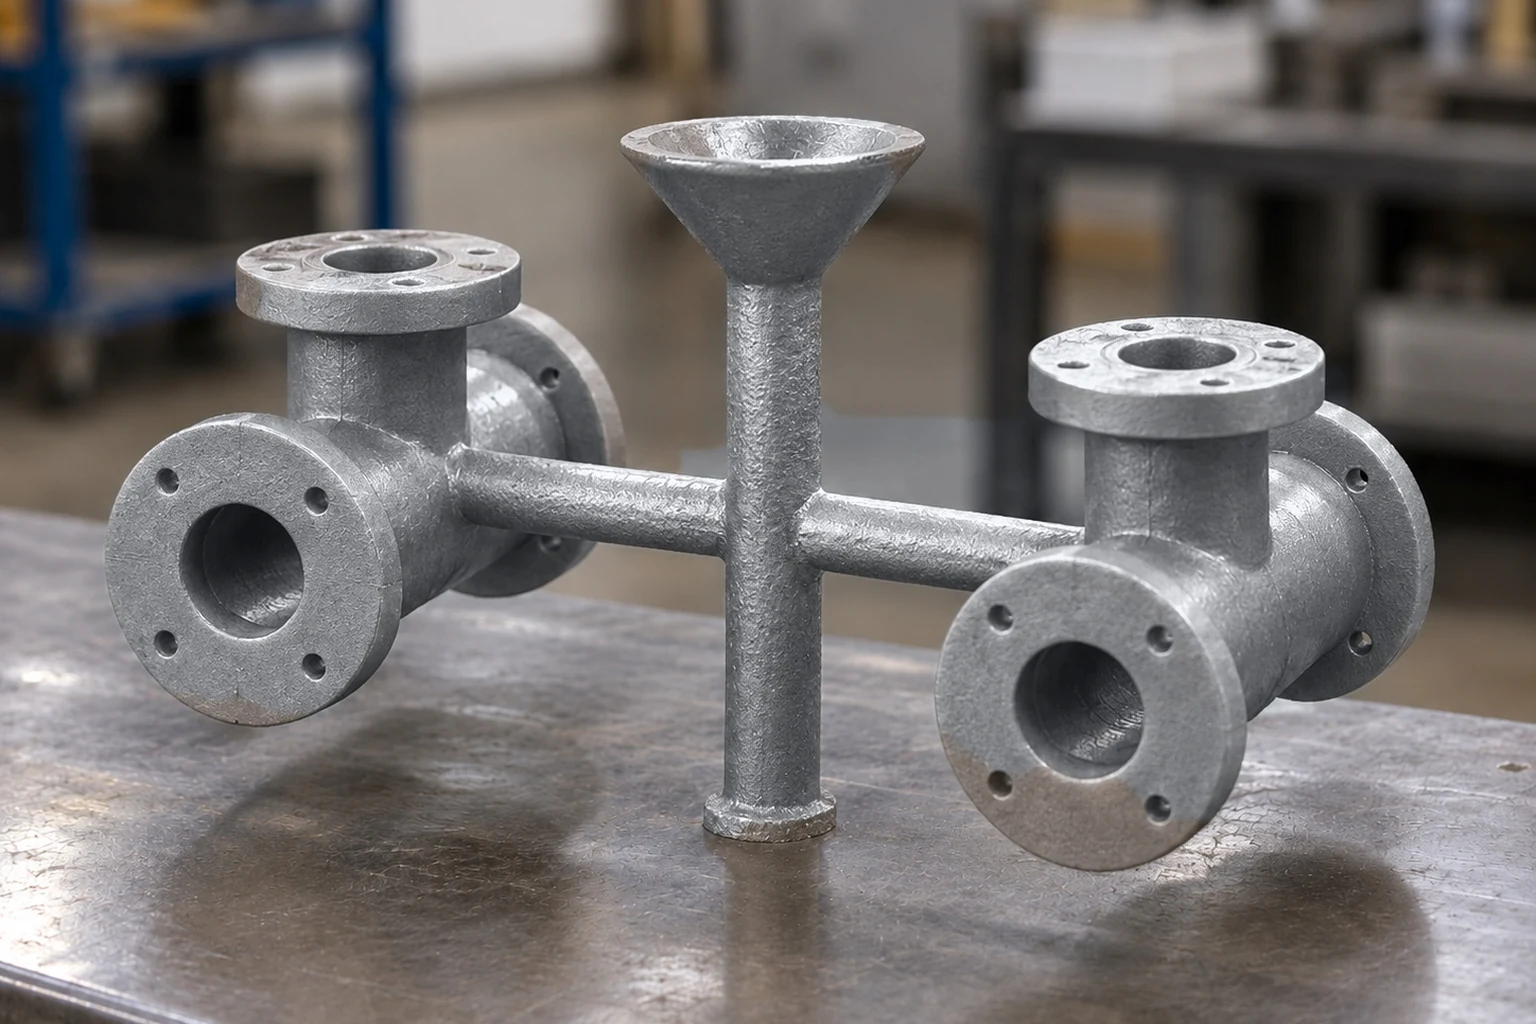
Étapes de procédé illustratives, et non photos d’un même lot vérifié ni d’une séquence validée sur une géométrie CAO unique. La dernière image montre une pièce type après séparation de la grappe.
Modèles en cire et assemblage en grappe
01 — Injection de cire
La cire est injectée dans un outillage de précision pour reproduire la géométrie. Température, pression, temps de maintien et refroidissement sont contrôlés afin de limiter déformation et remplissage incomplet. Outillage et paramètres sont qualifiés avant la série.
02 — Retouche et contrôle des modèles cire
Bavures de plan de joint, marques d’injection et petits défauts sont éliminés. Les modèles sont inspectés visuellement et les cotes critiques peuvent être vérifiées avant assemblage.
03 — Assemblage en grappe
Les modèles sont reliés à un système central de canaux. Espacement, orientation et conception des attaques influencent remplissage, alimentation, résistance de la coque et accès au tronçonnage.
Coque céramique et décirage
04 — Couche céramique primaire
La grappe reçoit une barbotine réfractaire fine et un stucco. Cette première couche forme la surface de la pièce ; état, viscosité, couverture et séchage sont donc étroitement maîtrisés.
05 — Construction des couches de renfort
Des couches céramiques supplémentaires donnent l’épaisseur et la résistance de manipulation. Granulométrie et séquence équilibrent reproduction des détails, perméabilité et résistance aux fissures lors du décirage et de la coulée.
06 — Décirage
La cire est éliminée par la route qualifiée. Autoclave vapeur et flash-fire / cuisson sont courants, parfois combinés. Le procédé doit retirer la cire sans endommager la coque ; celle-ci est ensuite vérifiée et cuite selon la spécification.
Coulée, décochage et tronçonnage
07 — Cuisson de coque et coulée
Les coques sont cuites et préchauffées avant coulée du métal. Chimie, température du bain, température de coque et vitesse de coulée sont contrôlées selon alliage et géométrie.
08 — Refroidissement, décochage et nettoyage
Après solidification, la coque est retirée mécaniquement. Les passages internes et cavités difficiles exigent une méthode de nettoyage adaptée à la géométrie.
09 — Tronçonnage
Les pièces individuelles sont séparées du système de canaux. Emplacements de coupe et surépaisseur restante sont planifiés afin de ne pas endommager les surfaces fonctionnelles.
Finition, traitement thermique et contrôle final
10 — Meulage des attaques et finition
Les restes d’attaque et transitions locales sont raccordés. Pour les pièces critiques, limites de meulage, acceptation de surface et restrictions de réparation doivent être définies.
11 — Traitement thermique, réparation soudée ou traitement de surface si spécifié
Le traitement thermique suit la spécification de l’alliage et les propriétés requises. Toute réparation soudée autorisée suit une procédure contrôlée puis les finitions et contrôles nécessaires. Passivation, électropolissage, grenaillage ou polissage peuvent être ajoutés ensuite.
12 — Inspection finale et libération
La vérification finale peut inclure contrôle dimensionnel, chimie ou vérification d’alliage sur coulée/coupon/échantillon défini, dureté, ferrite, ressuage, et ultrasons ou radiographie lorsque techniquement adaptés. Essais mécaniques et tests pression/fuite sont ajoutés si requis. Le plan exact dépend du dessin, de la norme, de la géométrie, du type de défaut et du risque service.
Les paramètres varient selon alliage, taille, système de coque, géométrie et spécification projet. Ils sont confirmés pendant le DFM et la qualification plutôt que traités comme limites universelles.
Intégration aval et contrôles acheteur
Au transfert de fabrication, demander le lien entre plan approuvé, version de l'outillage cire, coulée, lot matière, réparations autorisées, usinage et libération. Pour des pièces inox commandées selon ASTM A743/A743M-21, préciser nuance, état et exigences d'achat. Une norme matière publiée ne prouve pas que chaque lot a réussi tous les contrôles demandés.
Où le contrôle d’ingénierie compte le plus
Le procédé est séquentiel, mais les contrôles sont liés. Une variation de cire peut modifier la géométrie de coque ; l’alimentation influence la solidification ; le traitement thermique peut déplacer des sections minces ou asymétriques ; et l’usinage peut révéler des discontinuités sans importance fonctionnelle sur une surface brute. Le plan de fabrication doit donc être construit à rebours depuis le composant fini plutôt que de traiter chaque étape comme une opération isolée.
Notre route au sol de silice est utilisée pour les inox, duplex, aciers carbone et alliés, nuances résistantes à la chaleur et certaines nuances à base de nickel. Le système de coque, la fusion, le traitement thermique et les contrôles aval dépendent de l’alliage et de la géométrie. Un corps de vanne sous pression, un composant sanitaire poli et une pièce mécanique résistante à l’usure traversent les mêmes grandes étapes mais n’exigent pas les mêmes contrôles ni les mêmes critères d’acceptation.
De la grappe moulée au composant fini
Après décochage et tronçonnage, le composant peut encore nécessiter ébarbage des attaques, grenaillage, traitement thermique, redressage, usinage, polissage mécanique, passivation, électropolissage ou autre traitement de surface. Ces opérations doivent être prises en compte avant de figer l’outillage. Datums d’usinage, accès de polissage et protection des arêtes d’étanchéité peuvent influencer la conception de la pièce moulée.
Pour les composants soumis à des exigences de pression ou de fuite, l’essai doit représenter aussi fidèlement que possible l’état fonctionnel final. L’usinage peut réduire localement l’épaisseur ou ouvrir une discontinuité sous-surface ; une vérification hydrostatique ou pneumatique finale est donc normalement planifiée après les opérations d’usinage concernées lorsque le plan ou la validation l’exige.
Ce que les acheteurs doivent demander à une fonderie
Une discussion utile va au-delà de « faites-vous de la cire perdue ? ». Demandez qui contrôle cire, coque, fusion/coulée, traitement thermique, usinage, finition et inspection ; comment matière et lots sont tracés ; comment les dimensions critiques sont vérifiées ; et comment les exigences de pression ou de CND sont intégrées dans la gamme. Pour les procédés spéciaux sous-traités, vérifiez comment la traçabilité et les enregistrements d’acceptation restent liés au lot de composants.
China Precision Metal combine la cire perdue avec plus de 40 machines CNC, des moyens de finition et des capacités d’inspection dimensionnelle, matière et pression dans l’opération de fabrication de Qingdao. Cette intégration est particulièrement utile lorsque le plan comporte des interfaces usinées ou des exigences contrôlées de surface et d’étanchéité.
À retenir pour la RFQ
Envoyez plan contrôlé, modèle 3D, spécification matière, quantité annuelle et exigences réellement critiques. Nous pouvons alors revoir l’ensemble fonderie, usinage, finition et inspection comme une seule gamme.
De l’étude du procédé à la qualification fournisseur OEM
Les douze étapes décrivent la fabrication mais ne certifient pas une pièce donnée. Pour les pièces de fonderie usinées CNC, reliez gamme de fabrication, plan et preuves de réception.
- Avant outillage : comparer alliage, géométrie critique, surépaisseur et limites de réparation approuvées.
- Après usinage : fixer étapes de dimensions, traçabilité matière et CND ou essai de pression requis.
- Pour les achats : séparer faisabilité de capacité confirmée, premier article accepté, prix et réapprovisionnement.
La page des capacités ouvre une discussion fournisseur fondée sur le plan. Évaluer les pièces moulées usinées.
Parcours de revue technique
Aucune limite générale de production n’est garantie : vérifier plan, alliage, procédé et norme applicable.