
Construire le RFQ autour de la pièce finie
Un RFQ utile donne aux équipes ingénierie et achats assez d’informations pour choisir la voie de fabrication, identifier les vrais facteurs de risque et chiffrer la pièce finie, et pas seulement l’étape de fonderie ou d’usinage. Il n’est pas nécessaire de demander des documents inutiles avant que le fournisseur comprenne l’application.
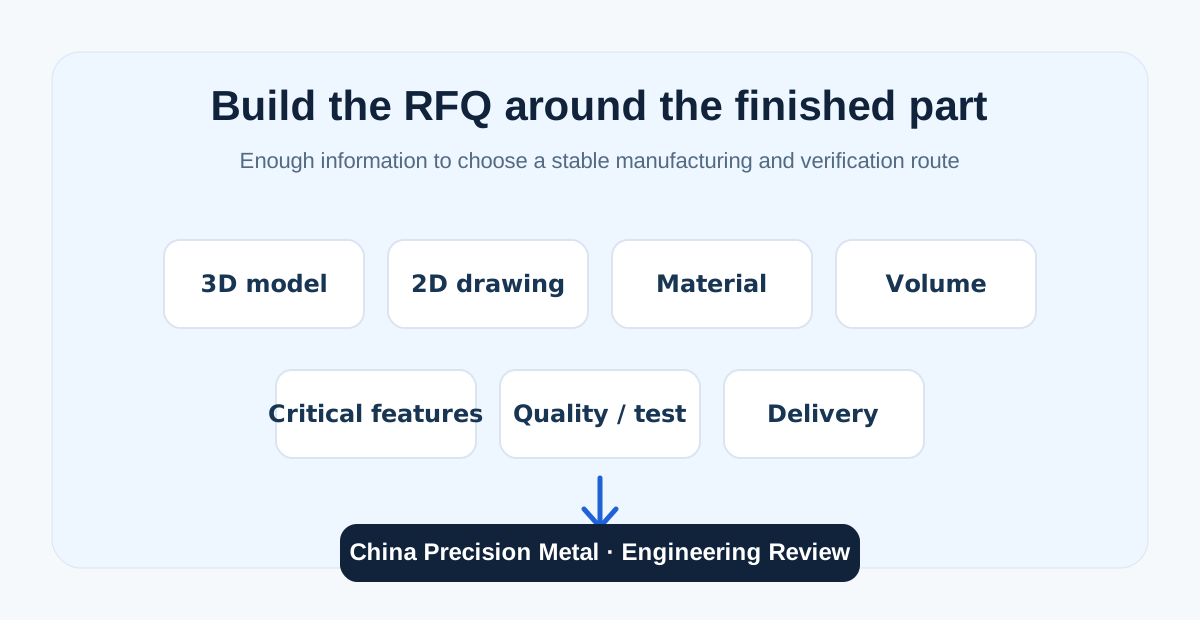
Checklist RFQ : informations à transmettre
| Donnée | Détail minimum utile | Pourquoi c’est important |
|---|---|---|
| Géométrie | Modèle 3D natif si disponible, plus plan 2D contrôlé et indice de révision | Le modèle facilite le DFM et la revue d’outillage ; le plan définit les cotes, notes et critères d’acceptation contrôlés. |
| Matière et service | Alliage/norme, état de traitement thermique et fluide, pression, température ou environnement corrosif pertinents | Ces conditions peuvent modifier le moulage, le traitement thermique, l’usinage, la finition et la vérification. |
| Quantité | Quantité d’échantillons, première commande, lot typique et volume annuel estimé | Le volume influence l’outillage, le choix du procédé, les montages, le plan de contrôle et l’économie de la pièce finie. |
| Caractéristiques critiques | Références, tolérances serrées, fonctions d’étanchéité/palier, filetages et exigences réellement impératives | Le fournisseur peut concentrer la capabilité du procédé et le contrôle là où une défaillance serait critique. |
| Usinage et finition | Surfaces usinées, paramètre/valeur de rugosité, polissage, passivation, électropolissage ou revêtement | Évite de chiffrer une gamme incomplète ou d’ajouter des finitions inutiles aux zones non fonctionnelles. |
| Qualité et essais | Certificat matière, FAI/PPAP, Cpk, CND, essai pression/fuite et traçabilité si requis | La vérification doit être conçue avec la gamme de fabrication, et non ajoutée après le chiffrage. |
| Livraison et modèle d’approvisionnement | Date d’échantillon, cible de production normale, destination, emballage et, si nécessaire, VMI, commande-cadre, stock et libération, Kanban ou JIT | Sépare l’urgence ponctuelle du modèle récurrent et clarifie tôt les règles de stock et de réapprovisionnement. |
Le RFQ Data Sheet téléchargeable sépare les données du projet, caractéristiques critiques, exigences qualité/essais et références de fichiers en cinq feuilles. Pour les programmes récurrents, précisez aussi le modèle d’approvisionnement attendu — VMI, commande-cadre, stock et libération, Kanban, stock de sécurité ou JIT — lorsqu’il est pertinent. Ne remplissez que les sections applicables au projet.
Checklist DFM pour la fonderie à cire perdue
Utilisez cette revue avant de figer l’outillage :
- Fonction d’abord. Identifier les frontières de pression, passages d’écoulement, faces d’étanchéité, portées de roulement, zones cosmétiques et interfaces d’assemblage.
- Transitions de section. Examiner les masses isolées, changements brusques d’épaisseur et longs chemins de remplissage minces. Si la fonction le permet, préférer rayons et transitions progressives.
- Outillage et noyaux. Vérifier le démoulage du modèle cire, la direction de séparation, les dépouilles, les formes profondes borgnes, les passages internes et la justification de noyaux solubles ou céramiques.
- Accès attaques et découpe. Éloigner si possible les surfaces fonctionnelles des zones de coupe des attaques/canaux et conserver un accès pour la découpe et le meulage.
- Stratégie d’usinage. Définir surfaces brutes versus usinées, références de première prise, zones de bridage et surépaisseur locale sur les caractéristiques critiques.
- Accès au contrôle. Rendre les caractéristiques critiques mesurables à partir d’un schéma de références exploitable et décider comment vérifier les zones cachées ou internes.
- Pression et CND. Relier essais de pression/fuite et contrôles non destructifs au risque réel du service et aux exigences du plan, plutôt que d’appliquer un contrôle générique partout.
- Cohérence économique. Évaluer ensemble outillage, volume, réduction d’usinage, rendement matière, finition et inspection comme coût de la pièce finie.
Feuille de choix du procédé : cire perdue vs CNC vs forgeage
Commencez par l’exigence de la pièce finie, pas par un procédé préféré. Le tableau ci-dessous sert à sélectionner la voie qui mérite une analyse DFM et économique détaillée ; il ne remplace pas la validation du plan, de la matière et du service.
| Facteur de décision | Fonderie à cire perdue | CNC dans un brut corroyé | Forgeage + usinage |
|---|---|---|---|
| Géométrie extérieure complexe | Souvent adaptée lorsque la forme proche du net réduit fortement l’usinage | Solide pour faible volume ou géométrie accessible ; le coût augmente si beaucoup de matière doit être retirée | Pertinent si la préforme forgée peut rester relativement simple ; les détails complexes sont généralement usinés |
| Passages internes / formes difficiles à usiner | Intéressant si la conception des noyaux et l’accès de fonderie sont faisables | Limité par l’accès outil sauf perçage, alésage, EDM ou conception en plusieurs pièces | Généralement mal adapté aux passages internes complexes fermés dans la préforme |
| Prototype urgent / conception évolutive | Outillage et développement ralentissent souvent le démarrage | Souvent la voie matière-production la plus rapide à faible quantité et pour une géométrie changeante | Développement des matrices/outillages moins attractif tant que la conception n’est pas stabilisée |
| Volume récurrent et rendement matière | Les gains augmentent lorsque le volume justifie l’outillage et que la forme proche du net réduit l’usinage/chute | Attractif à faible volume ; peut perdre en économie si de grandes quantités d’alliage coûteux sont retirées à répétition | Peut être fort à volume durable lorsque géométrie et propriétés conviennent au forgeage |
| Propriétés mécaniques déterminantes | Convient à de nombreux composants industriels si alliage, traitement, qualité de fonderie et critères d’acceptation sont appropriés | Conserve les propriétés du brut corroyé choisi, selon orientation d’usinage et géométrie finale | Souvent privilégié si la spécification, fatigue/choc ou flux de fibres directionnel rend le forgeage important |
| Tolérances serrées / étanchéité / paliers | Les caractéristiques critiques sont souvent finies par usinage après moulage | L’usinage direct offre un fort contrôle des caractéristiques accessibles | Les caractéristiques critiques sont souvent finies par usinage après forgeage |
| Investissement outillage / risque de modification | Outillage généralement nécessaire ; les changements après outillage doivent être contrôlés | Pas de moule de fonderie/forgeage, donc modifications relativement faciles | Matrices/outillages de production parfois importants, favorisant une conception stable |
| Service étanche à la pression | Le procédé seul ne garantit pas l’étanchéité ; conception, maîtrise de fonderie, usinage et vérification pression/fuite restent décisifs | Un brut corroyé dense peut simplifier le risque matière de départ, mais l’étanchéité finale dépend encore de la conception et de l’usinage | Un brut forgé dense peut simplifier le risque matière, mais l’étanchéité finale dépend encore de la conception et de l’usinage |
Séquence pratique de présélection
- Écarter d’abord les contraintes non négociables : spécification matière, propriétés requises, exigences code/client et risque de service.
- Comparer l’économie de la pièce finie, pas le prix du procédé brut : outillage, rendement matière, heures d’usinage, montages, finition, contrôle et volume récurrent doivent être comparés ensemble.
- Utiliser le CNC comme repère utile : même s’il n’est pas la voie série, l’usinage dans la masse révèle la valeur d’une forme proche du net et peut être la bonne solution pour prototypes urgents ou faibles volumes.
- Garder les caractéristiques critiques indépendantes du procédé : faces d’étanchéité, portées de palier, filetages et références serrées peuvent nécessiter un usinage quel que soit le procédé de départ.
- Valider avant conversion : un changement entre forgeage, fonderie ou usinage d’un brut doit être confirmé par rapport au plan contrôlé et aux conditions réelles de service.
Un exemple réel est notre cas danois de conversion du forgeage vers la cire perdue : le changement n’a été effectué qu’après validation de faisabilité technique et le client a indiqué une baisse d’environ 30 % du coût de composant.
À quoi ressemble un dossier prêt pour le fournisseur
Utile : plan 2D contrôlé + matière + quantité. Suffisant pour une première sélection technique et commerciale.
Mieux : 3D natif + 2D contrôlé + volume annuel + cotes critiques + exigences de finition. Cela accélère le DFM et rend la définition de gamme plus fiable.
Idéal : les éléments précédents plus conditions de service, exigences qualité/essais, dates cibles, emballage et logistique. Cela réduit les allers-retours et rapproche l’offre du vrai programme de production.
Téléchargements
- Télécharger le guide d’ingénierie PDF de 5 pages (anglais)
- Télécharger la fiche RFQ éditable (XLSX, anglais)
Cette checklist sert au cadrage. Le plan contrôlé, les spécifications et les exigences projet convenues restent les documents d’acceptation de référence.