Exigences de l’application
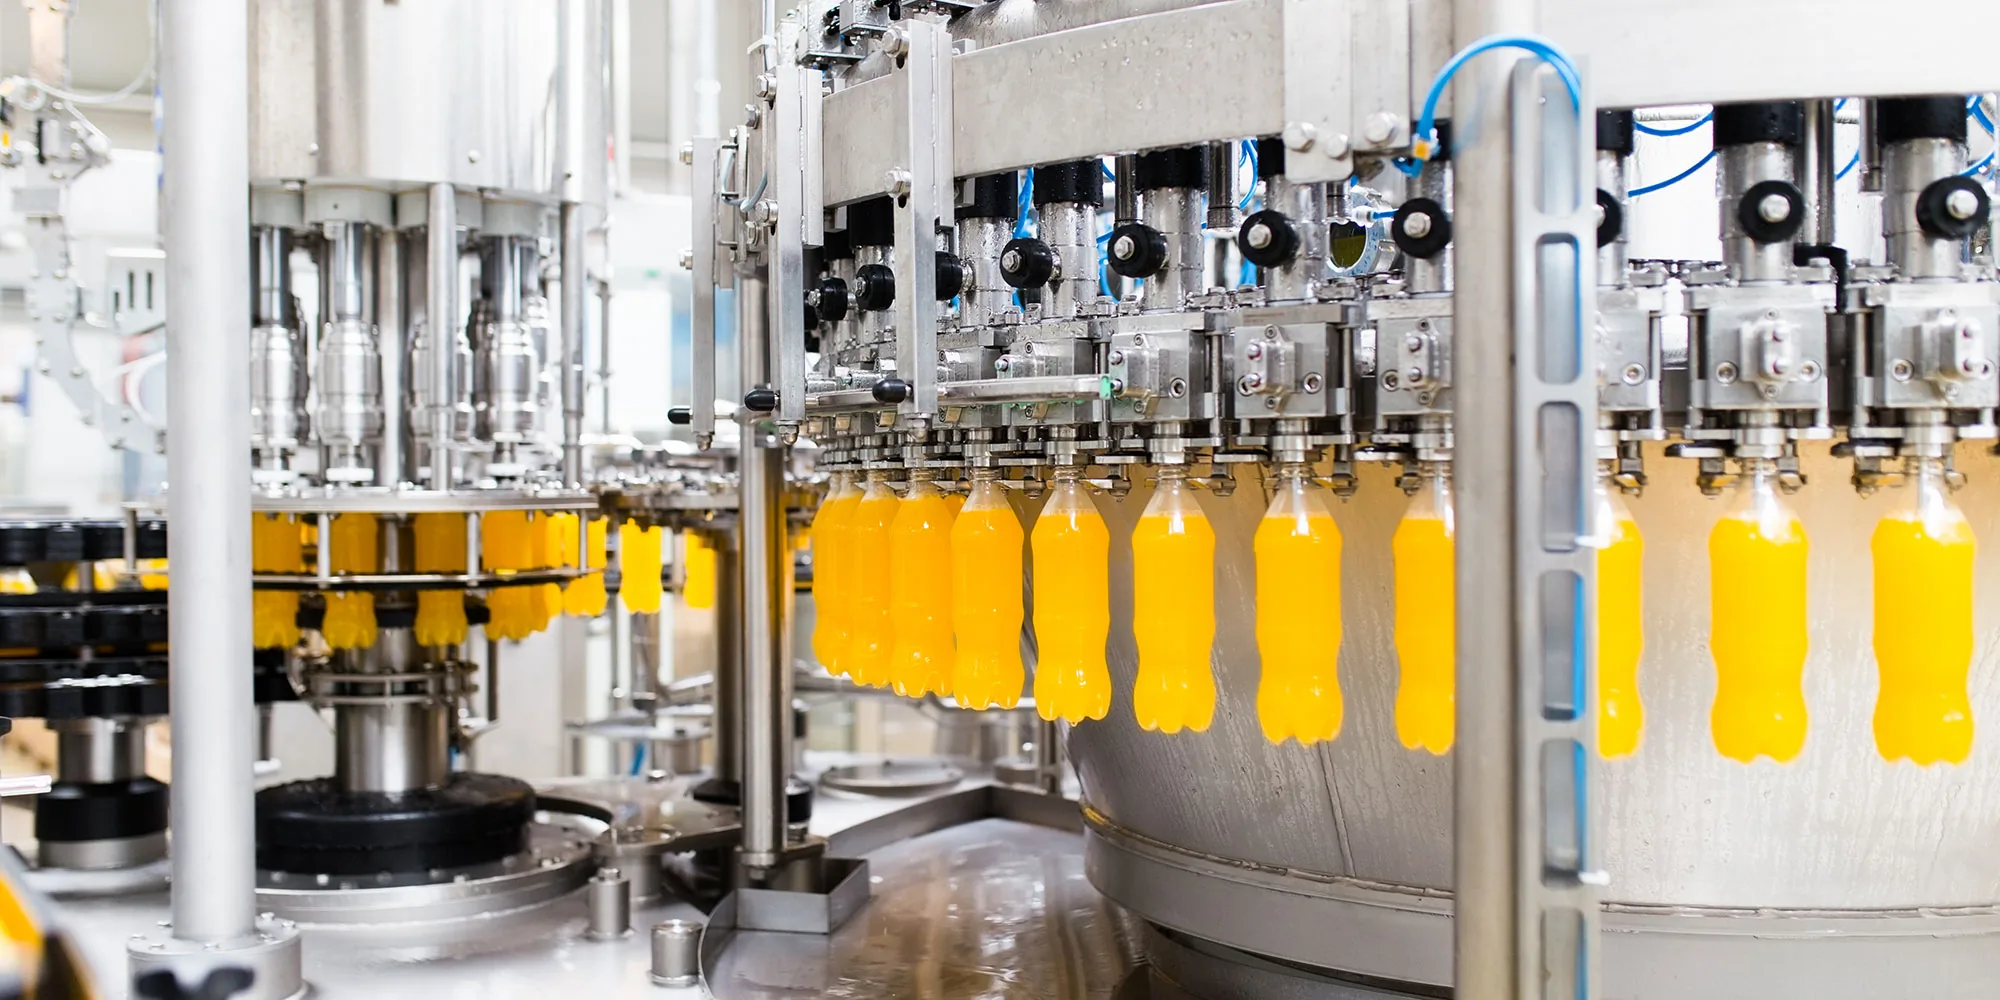
Les équipements agroalimentaires et laitiers exigent davantage qu’un inox résistant à la corrosion. Géométrie en contact produit, nettoyabilité, état de surface et répétabilité de finition influencent la façon dont une pièce doit être moulée, usinée et polie. Nous examinons d’abord le plan fini afin de planifier ensemble géométrie de fonderie, surépaisseur d’usinage et accès au polissage.
Cette page couvre aussi les équipements pharmaceutiques et sanitaires lorsque géométrie hygiénique, surfaces maîtrisées et documentation sont importantes.
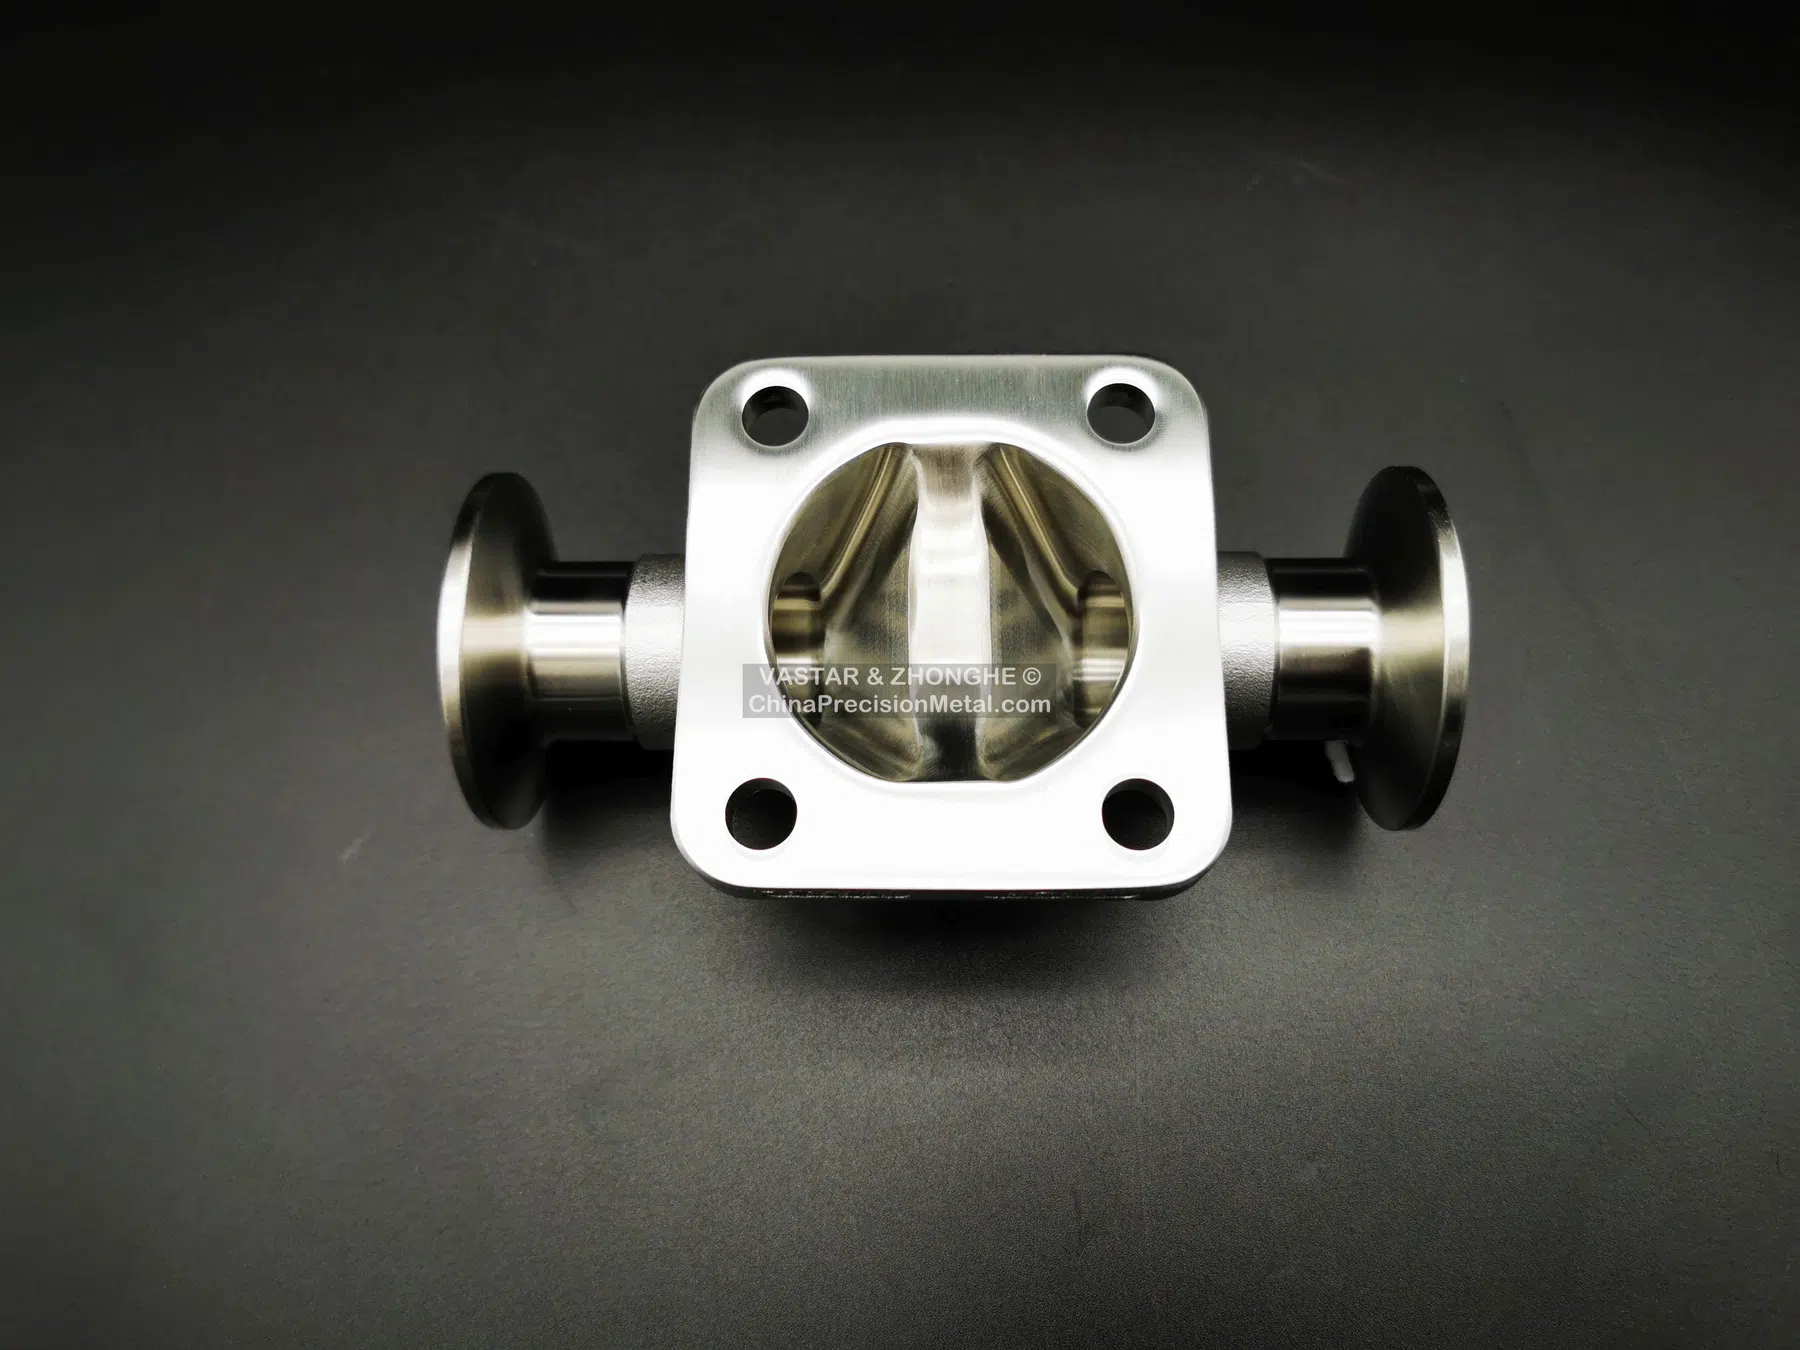
L’exemple d’usinage et de polissage d’un composant de circulation sanitaire montre comment coordonner transitions nettoyables, surépaisseur d’usinage, accès au polissage et contrôles mesurables de rugosité. Il s’agit d’un exemple de procédé de fabrication ; l’acceptation hygiénique propre à chaque application doit être définie et vérifiée séparément.
Composants typiques
- corps de pompes et vannes sanitaires
- roues, rotors et composants d’écoulement
- carters inox, raccords et quincaillerie d’équipement
- interfaces en contact produit usinées et polies
Points techniques clés
- Définition des surfaces en contact produit et hors contact
- Rugosité, direction du polissage et acceptation cosmétique lorsque spécifiées
- Chimie de nettoyage, exposition aux chlorures et température de service
- Passivation, électropolissage, dossiers matière et documentation d’inspection lorsque requis
Données RFQ
Surfaces mouillées, rugosité ou finition requise, fluide process, méthode de nettoyage, température, géométrie de raccordement et toute exigence de passivation, électropolissage ou documentation.
Approche de fabrication
Une gamme coordonnée fonderie-usinage-polissage réduit le risque que l’usinage laisse des zones difficiles à finir et aide à maintenir aspect et nettoyabilité plus constants d’un lot à l’autre.
Parcours d’achat selon application
Familles de pièces connexes
Une pièce apparentée illustre une fabrication, sans prouver la fourniture à un OEM précis.