
L’épaisseur de paroi est une décision de système
La fonderie à la cire perdue peut produire des sections relativement fines et complexes, mais un seul chiffre d’« épaisseur minimale » n’a pas de sens sans connaître l’alliage, la taille de la pièce, la longueur d’écoulement, la géométrie locale et le concept d’alimentation. Une nervure courte et fine proche de l’attaque pose un problème de remplissage différent d’une longue paroi mince située derrière plusieurs sections massives.
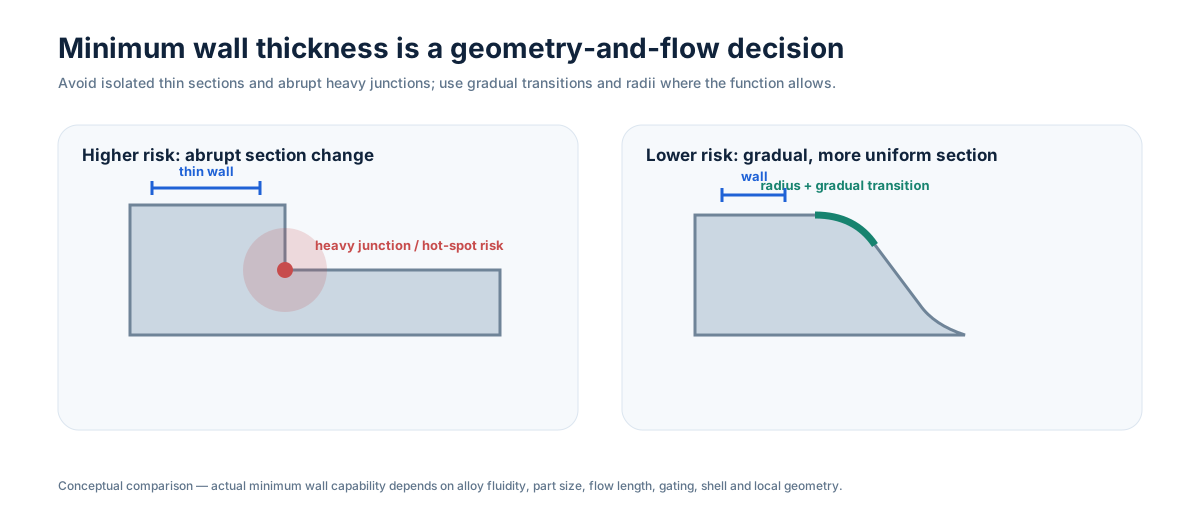
Surveiller les transitions, pas seulement le point le plus mince
Les changements brusques entre un bossage massif et une paroi mince peuvent créer des comportements concurrents de remplissage et de solidification. Lorsque la fonction le permet, utilisez des rayons et des transitions progressives afin de rendre l’écoulement et le refroidissement moins abrupts. Des jonctions lourdes isolées peuvent aussi augmenter le risque local de retassure même si la paroi voisine n’est pas particulièrement mince.
Les longues parois non soutenues peuvent se déformer pendant la manipulation de la cire, la construction de la coque, le traitement thermique ou le tronçonnage. Nervures, courbures ou géométries locales peuvent ajouter de la rigidité, mais doivent rester compatibles avec le démoulage de la cire, la couverture de coque et le nettoyage.
Examiner les sections minces avec l’alliage et la gamme
La fluidité et le comportement au coulage varient selon l’alliage. L’outillage, la position des attaques, le préchauffage de la coque, la température de coulée et la connexion des sections influencent tous la robustesse d’une zone mince en production. Les revendications de paroi mince doivent donc être confirmées sur la géométrie réelle plutôt que reprises d’un tableau générique.
L’usinage peut également modifier la décision. Si une paroi n’est mince que parce qu’une face voisine doit être fortement usinée, il peut être préférable de modifier l’enveloppe brute ou la surépaisseur plutôt que de pousser inutilement le procédé de fonderie.
À retenir pour la RFQ
Envoyez le modèle 3D et identifiez les zones minces qui sont fonctionnellement imposées et celles qui peuvent évoluer. Nous pouvons examiner la longueur d’écoulement locale, les transitions de section, la rigidité, la surépaisseur d’usinage et l’accès au contrôle avant lancement de l’outillage.