
Commencer par le composant fini
La fonderie à cire perdue apporte le plus de valeur lorsque la géométrie proche de la forme finale réduit l’usinage, l’assemblage ou les pertes matière. La revue de conception doit donc commencer par la fonction finie — limite de pression, passage d’écoulement, portée de roulement, surface sanitaire, interface de montage ou zone cosmétique — puis décider quelles fonctions seront moulées et lesquelles seront usinées.
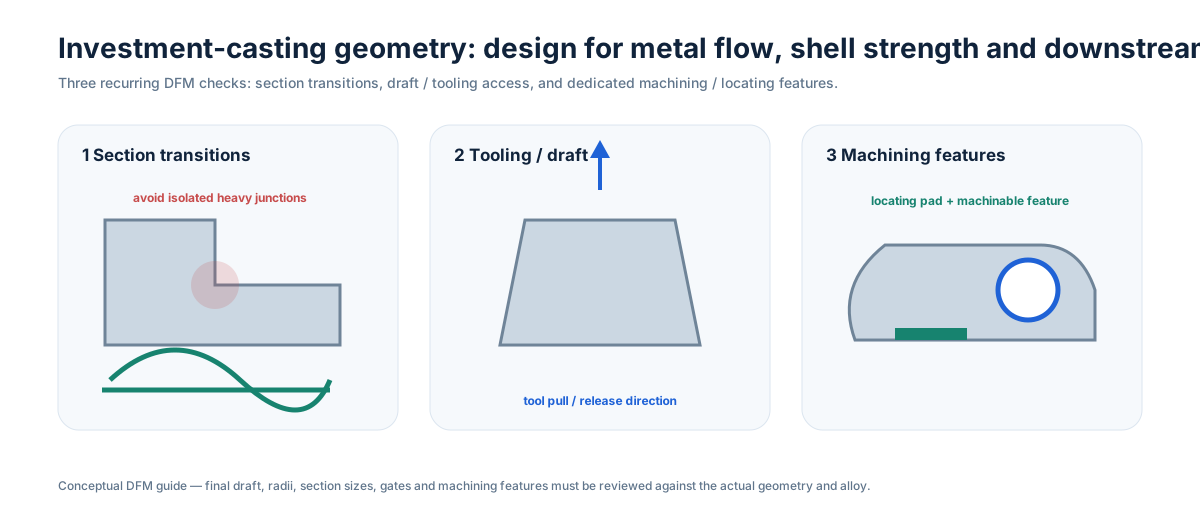
Examiner les transitions de section et l’écoulement du métal
Des sections uniformes se remplissent et refroidissent plus régulièrement que des jonctions massives isolées reliées à des parois minces. Lorsque la fonction le permet, utilisez rayons et transitions progressives plutôt que des changements brusques d’épaisseur. Cela ne signifie pas que toutes les parois doivent être identiques ; la géométrie locale doit être revue en fonction de la longueur d’écoulement, des points chauds, de la résistance de la carapace et de l’alimentation.
Les poches profondes, cavités borgnes et longs passages internes influencent aussi l’outillage cire, la construction de la carapace, le décirage et l’élimination de la céramique. La meilleure géométrie est celle qui peut être produite et nettoyée de manière répétable, pas seulement dessinée.
Considérer direction d’outillage, dépouille et détachement
Les modèles en cire doivent sortir de l’outillage sauf si des noyaux solubles, noyaux céramiques ou stratégies d’outillage plus complexes sont justifiés. Dépouille, direction de joint et stratégie de noyaux doivent être évaluées avant que le plan devienne trop figé. Les positions des attaques et canaux ont également besoin de zones pouvant ensuite être coupées et raccordées sans endommager les surfaces fonctionnelles.
Allouer la précision là où elle crée de la valeur
Faces d’étanchéité, alésages, portées de roulement, filetages et références critiques sont des candidats courants à l’usinage. Les autres géométries peuvent souvent rester brutes de fonderie. Un plan qui distingue les dimensions fonctionnelles usinées des dimensions brutes contrôlées donne au fournisseur plus de liberté pour construire une gamme stable.
Si l’usinage CNC suit la fonderie, prévoyez des plots de positionnement utilisables et assez de surépaisseur locale pour établir le premier montage. Voir Concevoir des pièces moulées pour l’usinage CNC et Surépaisseur d’usinage lors de la planification du passage fonderie-usinage.
Concevoir la gamme de contrôle en même temps
Les caractéristiques critiques doivent avoir une méthode de mesure et un schéma de références identifiables. Une fonction difficile d’accès pour l’outil d’usinage peut aussi être difficile à contrôler. Limites de pression, vérification matière, CND et exigences de surface doivent également être reliés au risque réel en service plutôt qu’ajoutés comme documentation générique.
Point clé pour la RFQ
Fournissez le modèle 3D natif, le plan maîtrisé, l’alliage ou les conditions de service, le volume annuel et les exigences critiques. La DFM est la plus efficace avant l’outillage, lorsque géométrie, usinage, contrôle et finition peuvent encore être optimisés ensemble.