
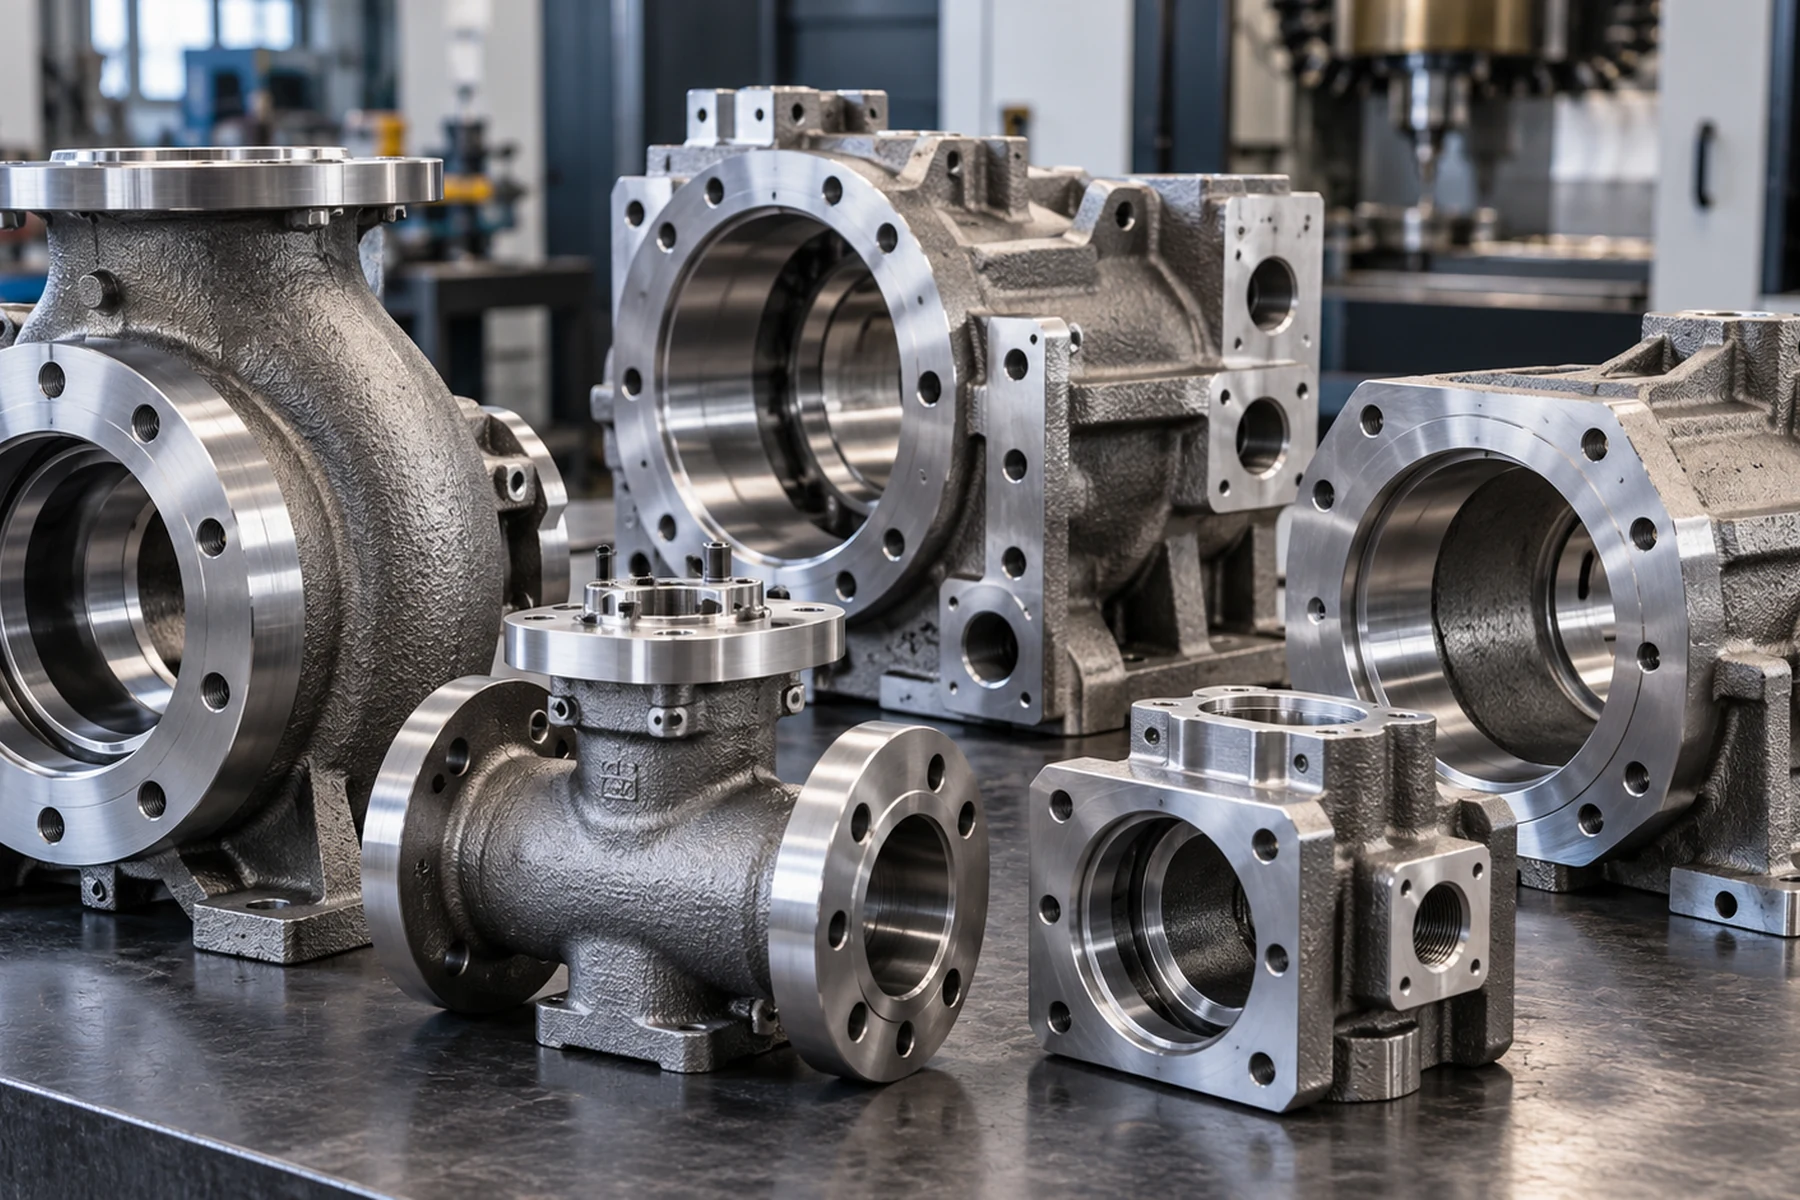
Comparer le périmètre complet fonderie et CNC
Distinguer brut de fonderie, traitement thermique éventuel, surfaces fonctionnelles usinées, contrôles et état livré. Les prix unitaires ne sont comparables que si références, tolérances, phases d’essai, règles de réparation et rapports concordent. Parcours du corps de vanne sous pression illustre le lien entre géométrie d’étanchéité et validation de la limite sous pression, sans servir de certificat d’essai général.
Ce que « pièce moulée usinée » signifie en achat
L’acheteur a souvent besoin d’une pièce moulée entièrement usinée, d’un composant cast + CNC, fini au plan et prêt à assembler, et non d’un brut.
La route peut inclure fonderie de précision au sol de silice, traitement thermique, tournage/fraisage/turn-mill/HMC/VMC/multiaxes, finition, dimensionnel, CND, essais de pression et documentation.
Pourquoi regrouper fonderie et usinage chez un fournisseur
La stratégie de datums commence avant le lancement de l’outillage
Surépaisseurs, pads de référence, accès de serrage, alésages et surfaces finies peuvent être conçus pendant l’étude du moulage. Cela évite un brut difficile à brider ou insuffisamment chargé sur une caractéristique critique.
Un fournisseur maîtrise l’empilage des tolérances
Le succès est défini par le plan fini, pas par le plan du brut. Alésages, sièges, filetages, faces de bride, portées et surfaces d’étanchéité sont usinés et inspectés avec la même stratégie de référence que celle utilisée pour le moulage.
Les constats fonderie alimentent directement l’usinage
L’usinage peut révéler des conditions sous-surface invisibles à l’état brut. Une route unique raccourcit la boucle entre qualité de fonderie, surépaisseur, trajectoire outil et inspection.
Programmes typiques de pièces moulées usinées
- corps et chapeaux de vanne, pièces de contrôle de fluide sous pression ;
- carters, enveloppes, couvercles, roues et diffuseurs de pompe ;
- composants inox sanitaires/hygiéniques ;
- carters, supports et adaptateurs complexes ;
- pièces duplex ou anticorrosion avec alésages, filetages et faces d’étanchéité critiques.
Seconde source, benchmark et renfort de capacité
Pour une pièce existante, envoyez le plan contrôlé, la demande annuelle, le lot actuel, les exigences matière/inspection et le problème de sourcing :
délai, coût, qualité ou capacité. Nous évaluons la route complète livrée plutôt que le seul prix du brut.
HMLV et approvisionnement répétitif
Nous gérons plusieurs références en petits lots répétitifs avec outillages, montages, plans de contrôle et révisions organisés. Pour une demande stable, VMI, stock avec libérations programmées, stock de sécurité, Kanban et JIT peuvent être séparés du lot économique de production.
À définir dans le RFQ
- plan 2D et modèle 3D contrôlés ;
- nuance moulée, spécification et état matière ;
- demande annuelle, lot de production et quantité de libération ;
- caractéristiques usinées, datums et état de surface ;
- traitement thermique et zones de réparation autorisées/interdites ;
- CND, pression/fuite et traçabilité ;
- emballage, montage ou sous-ensemble ;
- motif du re-sourcing : coût, délai, qualité, seconde source ou capacité.
Pour les pièces finies en inox bas carbone, les guides CF3 face au 304L et CF3M face au 316L expliquent pourquoi une ébauche moulée ne remplace pas automatiquement une barre ou une tôle corroyée. Préciser norme produit, surfaces fonctionnelles usinées et vérifications requises avant de comparer les coûts de pièce finie.
Règle de choix de route
Utiliser la fonderie pour créer la géométrie et économiser la matière ; utiliser le CNC là où ajustement, étanchéité, position ou tolérance finale créent la fonction. Comparer l’économie sur la pièce finie et inspectée, pas sur le brut seul.
Résultat client : route intégrée pour corps de pompe
Sur un programme du Wisconsin, des changements coordonnés entre fonderie, usinage et polissage ont réduit le coût récurrent d’environ 10 %. Un VMI local a ensuite ramené le délai de libération des pièces stockées à environ 1–2 jours. Résultats propres au projet. Lire l’étude de cas
Voir des pièces réellement usinées
Voir la section usinage de notre galerie réelle
Point de décision technique pour les acheteurs OEM
Pour une pièce moulée entièrement usinée, le devis doit partir du plan fini : alésages et portées d'étanchéité critiques, références, zones de réparation permises, traçabilité matière et étape d'acceptation des essais de fuite ou CND. Un brut visuellement sain ne prouve pas l'étanchéité après usinage.
Guides techniques et cas de projet associés: Porosité et étanchéité sous pression | Corps de vanne sous pression
De la fonderie à la CNC : définir la pièce acceptée avant le prix
Pour l’usinage CNC de pièces moulées de précision, distinguez le brut de fonderie de la pièce usinée, contrôlée et libérée. Une source intégrée n’a de valeur que si les interfaces et contrôles du plan sont inclus.
- Transfert fonderie/usinage : convenir surépaisseur, bridage, références et zones interdites de réparation avant validation d’outillage.
- Contrôle final : définir alésages, sièges, filetages, faces d’étanchéité et rapports après l’usinage final.
- Périmètre commercial : comparer outillage, coulée, traitement, CNC, finition, tests et lots à livraison égale.
Le projet Wisconsin illustre un parcours intégré ; économies et délais de stock sont propres à ce projet. Voir le cas du corps de pompe.
Revue de fabrication avant consultation
- Révision du plan, interfaces et références de mesure
- Nuance exacte, forme de produit et norme d’achat
- Critères de réception, étapes de contrôle et documents
Vérifier dimensions, masse, tolérances, matière et réception pour chaque plan; les chiffres publiés ne remplacent pas cette revue.