
Il n’existe pas une tolérance unique pour toutes les pièces moulées
La tolérance réalisable en fonderie à la cire perdue dépend de la taille de la caractéristique, de la géométrie, de l’outillage, du comportement de la cire, de la stabilité de la coque céramique, de l’alliage, de l’épaisseur de section, du traitement thermique, du tronçonnage et de la méthode de mesure. Une petite caractéristique locale proche d’une référence stable n’est pas le même problème qu’une longue cote traversant plusieurs sections d’une grande pièce.
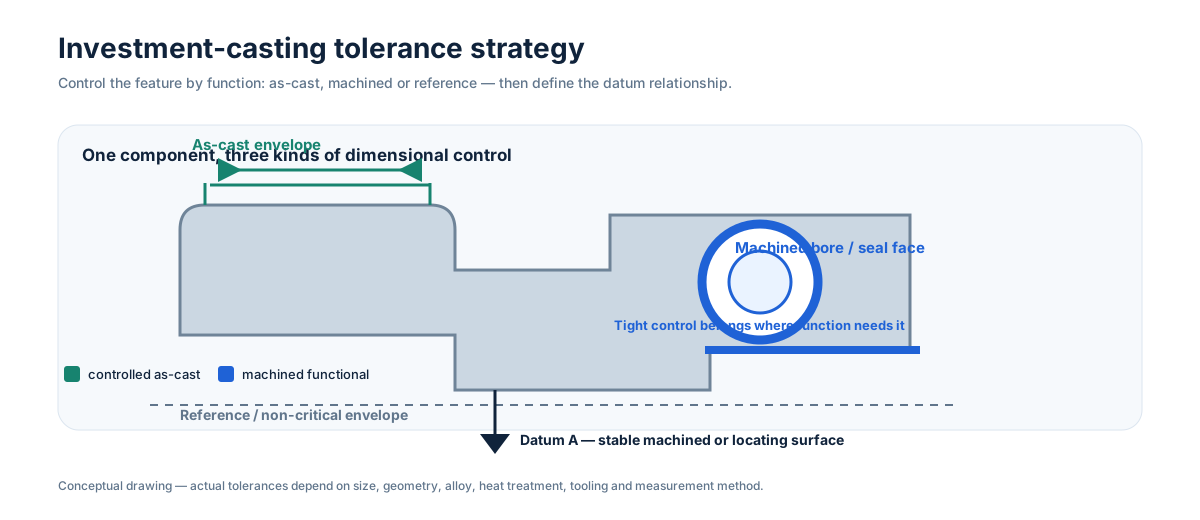
Utiliser trois catégories sur le plan
- Cotes fonctionnelles usinées — étanchéité, portées de roulement, alignement, rotation, filetages et autres fonctions exigeant la précision la plus fiable.
- Cotes brutes de fonderie contrôlées — géométrie near-net où la précision de moulage apporte de la valeur tout en acceptant la variation normale du procédé.
- Cotes de référence / de dégagement — géométrie qui communique l’intention sans justifier des limites d’acceptation serrées.
Cette séparation évite qu’une tolérance plus/moins générale n’ajoute du coût à toutes les caractéristiques sans distinction.
La stratégie de références modifie ce qui est réalisable
Si deux alésages doivent être concentriques, ou si une face d’étanchéité doit être perpendiculaire à un axe de roulement, la solution la plus robuste consiste souvent à établir ces relations par l’usinage et les références de contrôle. Des plots moulés stables ou des éléments de positionnement sacrificiels peuvent rendre la première prise de pièce répétable et réduire la surépaisseur inutile.
Le traitement thermique et le redressage doivent aussi être considérés avant de figer les références finales. Les parois minces, bras longs et sections ouvertes peuvent se déplacer ; l’ordre des opérations peut donc compter autant que la tolérance nominale de fonderie.
Confirmer la capabilité sur la géométrie finie
La revue des tolérances doit intervenir après que le fournisseur a vu le modèle 3D complet, la matière, la gamme de traitement thermique et les exigences de contrôle. Lorsqu’une caractéristique brute n’est pas capable de manière fiable, l’usinage est généralement la solution la plus propre. L’objectif n’est pas de serrer toutes les cotes au maximum, mais de placer la précision là où elle affecte la fonction.
À retenir pour la RFQ
Envoyez le plan contrôlé et identifiez les quelques caractéristiques qui gouvernent réellement l’ajustement, l’étanchéité, la rotation ou l’assemblage. Nous pouvons alors distinguer capabilité brute, exigences d’usinage et géométrie de référence au lieu de chiffrer un système de tolérances inutilement serré sur toute la pièce.