
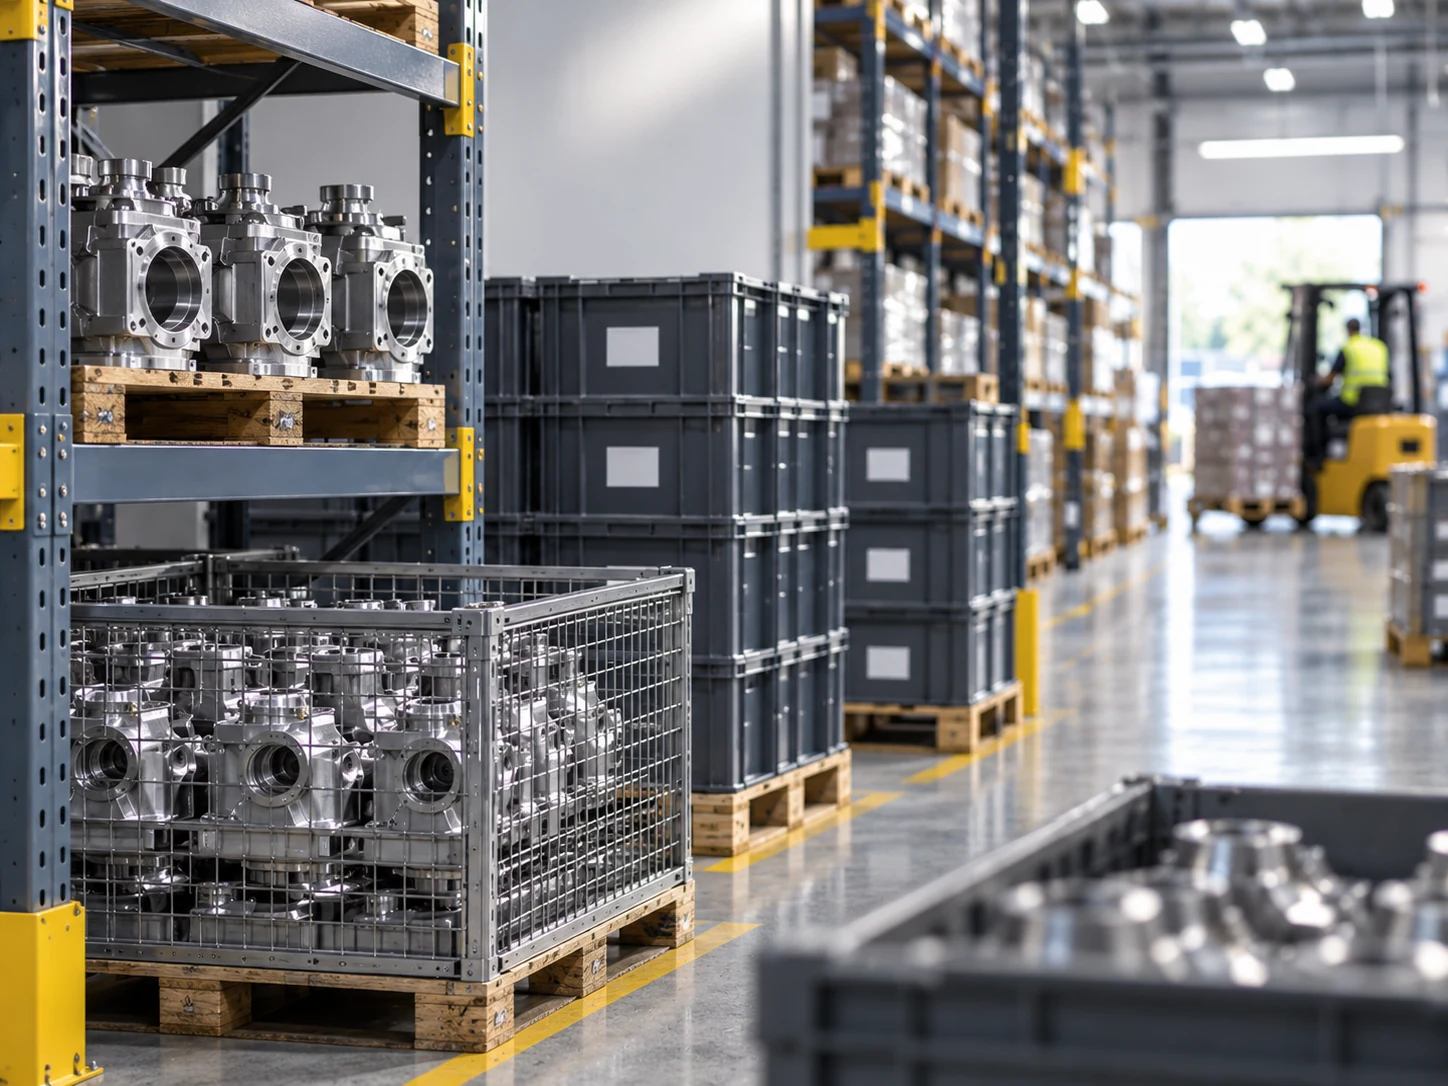
Ce que signifie HMLV dans un programme d’approvisionnement OEM
La fabrication forte diversité, faible volume (HMLV) n’est pas simplement du prototypage ni une demande de MOQ très faible. Il s’agit d’un modèle de production répétitive avec plusieurs références actives, des tailles de lot plus faibles, des gammes différentes, des révisions contrôlées et des lancements récurrents dans le temps.
Pour un fournisseur de fonderie et d’usinage, l’enjeu est la mémoire du procédé : outillages, montages, programmes CNC, méthodes de contrôle, exigences matière et révisions approuvées doivent rester maîtrisés afin que le lot suivant puisse reprendre de façon fiable.
Où le HMLV s’intègre dans notre gamme de fabrication
Les programmes HMLV peuvent inclure pièces moulées à la cire perdue, pièces moulées usinées, composants usinés CNC, pièces inox polies et certains sous-ensembles. La gamme est définie par référence plutôt que d’imposer un seul procédé à toute une famille.
Une famille typique peut combiner :
- composants de vanne, pompe ou machine issus de fonderie de précision ;
- pièces moulées + CNC avec alésages, sièges, filetages et faces d’étanchéité contrôlés ;
- pièces CNC à partir de barre, plaque, forge ou autre brut approuvé ;
- composants inox polis, passivés ou électropolis ;
- pièces nécessitant CMM, vérification matière, CND ou contrôles liés à la pression.
Les contrôles opérationnels qui comptent
Gestion des révisions et de la configuration
Le devis doit identifier la révision du plan de chaque référence. Lors de modifications techniques, outillages, programmes CNC, plans de contrôle et instructions de travail doivent rester liés à la bonne révision afin qu’une géométrie obsolète ne revienne pas en production.
Mémoire des montages, programmes et contrôles
Un lot récurrent peut revenir après plusieurs semaines ou mois. Montages réutilisables, fiches de réglage, données outils, méthodes de contrôle et connaissance conservée de la première pièce réduisent le risque de reconstruire le procédé de mémoire à chaque reprise.
Planification des lots sur de nombreuses références
Le lot économique de production et la quantité immédiatement libérée par le client ne doivent pas toujours être identiques. Pour des familles stables, on peut étudier commandes-cadres, livraisons planifiées, Min/Max, stock de sécurité, Kanban ou VMI lorsque l’historique de demande le justifie.
Dossiers qualité par famille de pièces
Les SKU peuvent avoir des CTQ, certificats matière, périmètres CMM, exigences CND ou critères d’essai pression différents. La planification qualité HMLV doit maintenir ces exigences séparées au lieu d’appliquer un plan de contrôle générique à toutes les pièces.
HMLV ou fabrication de prototypes
Un prototype peut être une fabrication unique alors que la conception évolue encore. Le HMLV suppose généralement une demande répétitive et exige donc un contrôle plus robuste des montages, programmes, révisions approuvées, dossiers d’inspection et réapprovisionnements. Une faible quantité, à elle seule, ne définit pas un programme HMLV.
Programmes de seconde source et de capacité complémentaire
De nombreuses RFQ HMLV concernent des pièces existantes plutôt que de nouveaux lancements. Les acheteurs peuvent rechercher une source alternative, une seconde source, un benchmark coût ou un fournisseur de capacité complémentaire pour une famille déjà en production.
Pour ces programmes, envoyez un plan représentatif ainsi que la liste de la famille, la demande annuelle, la taille habituelle des lancements, le matériau, la gamme de fabrication actuelle et la raison du re-sourcing. Nous pouvons alors déterminer quelles pièces conviennent à la fonderie de précision, au CNC, à la combinaison fonderie-usinage ou à une autre voie avant de chiffrer toute la famille.
Contenu d’une RFQ HMLV
- références actives et révisions en vigueur ;
- demande annuelle par référence ;
- quantités normales et de pointe par lancement ;
- matière et spécification applicable ;
- périmètre fonderie / usinage / finition / assemblage ;
- caractéristiques critiques et niveau de contrôle ;
- prévisions ou cadence de libération ;
- exigences d’emballage et d’étiquetage ;
- toute attente de stockage, VMI, JIT ou commande-cadre ;
- motif de qualification : nouveau programme, seconde source, coût, délai, qualité ou capacité.
Quand un autre modèle d’approvisionnement est préférable
Si une référence tourne durablement à fort volume, une cellule dédiée à grande cadence peut être plus économique qu’une organisation HMLV. Si la conception change à chaque fabrication, l’usinage prototype peut être plus adapté. Le bon modèle dépend de la répétabilité, du schéma de libération et de la stabilité du procédé — pas d’un seuil unique de quantité.