
Partir de la pièce finie, pas d’un procédé préféré
Cire perdue, forgeage, CNC dans matière corroyée, metal injection molding (MIM) et moulage sous pression répondent à des problèmes différents. La bonne question n’est pas « quel procédé est meilleur ? » mais quelle route produit la géométrie, les propriétés et les preuves qualité requises avec le coût total et le risque les plus faibles au volume attendu.
Un même plan peut changer de route pendant la vie du produit : démarrer en bloc usiné, passer à un brut near-net après stabilisation, tout en gardant le CNC sur références, alésages, filetages et faces d’étanchéité.
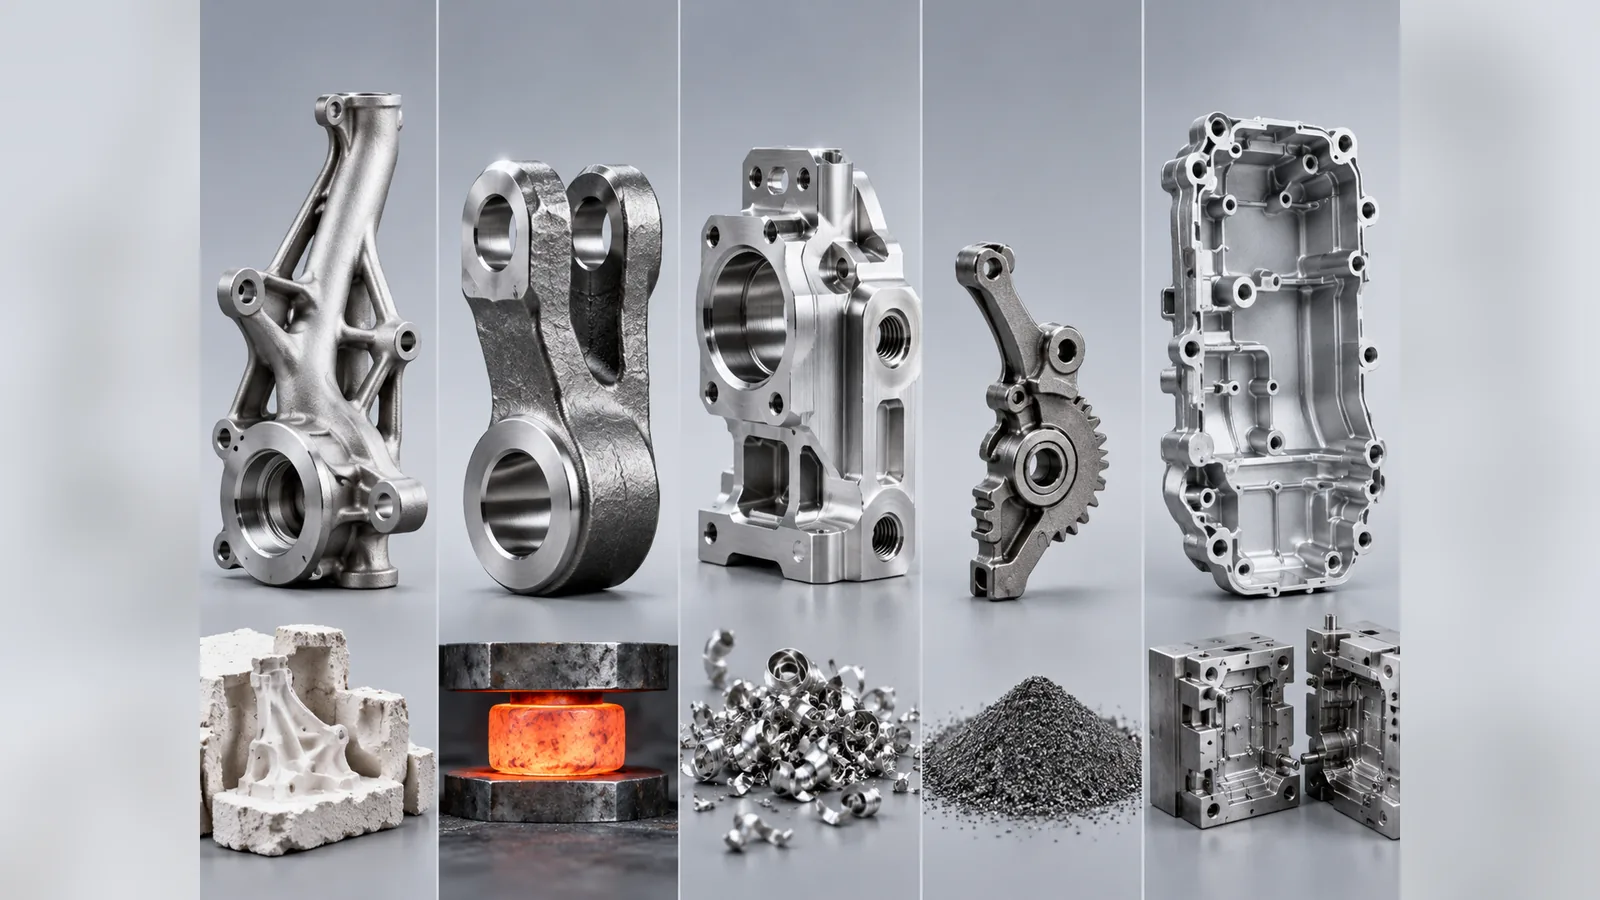
Matrice acheteur à cinq procédés
| Procédé | Souvent adaptée quand | Profil d’outillage | Logique volume | Vigilance acheteur |
|---|---|---|---|---|
| Cire perdue | Géométrie complexe inox/alliage, bossages intégrés, corps d’écoulement, near-net | Outillage cire dédié + développement procédé | Faible-moyen à moyen volume répétitif si l’usinage diminue | Ne pas imposer des tolérances de fonderie partout ; prévoir usinage final et zones de pression |
| Forgeage + CNC | Fortes charges, fatigue, formes simples où les propriétés forgées comptent | Matrices/fixtures dédiés dans beaucoup de programmes | S’améliore généralement avec la répétition | Une géométrie complexe peut garder beaucoup d’usinage ; le forgeage n’est pas toujours supérieur |
| CNC dans matière corroyée | Prototypes, HMLV, révisions fréquentes, géométrie accessible | Peu ou pas d’outillage de formage dédié | Excellent à faible volume ; se dégrade avec enlèvement et temps cycle | Alliages chers, poches profondes et grand buy-to-fly peuvent rendre l’usinage complet inefficace |
| MIM | Petites pièces complexes, nombreux détails répétés, forte demande | Fort engagement en moule et qualification | Meilleur quand le volume amortit outillage et frittage | Taille, épaisseur, retrait, disponibilité matière et qualification doivent convenir |
| Moulage sous pression | Corps et structures non ferreux à très grand volume | Moules coûteux + développement procédé | Très haut débit une fois le design stable | Alliage, porosité, traitement thermique, étanchéité et post-usinage à revoir tôt |
Cette matrice est un filtre, pas une formule de devis. Taille, matière, tolérances, demande annuelle, lot, durée outil, automatisation et contrôle déplacent fortement la frontière économique.
Cire perdue : complexité et flexibilité d’alliage
Elle est attractive lorsque la complexité remplace usinage ou assemblage : chemins d’écoulement courbes, bossages multidirectionnels, fixations et corps irréguliers inox/alliés peuvent approcher la forme finale en une seule pièce.
Sa valeur est maximale si le brut élimine assez d’usinage ou de soudage pour justifier outil et développement. Alésages serrés, portées de roulement, filetages, faces de joint et références restent souvent usinés. L’Investment Casting Institute souligne aussi la liberté de forme tout en déconseillant les tolérances de moulage inutilement serrées.
Ce n’est donc pas « l’usinage de précision sans usinage », mais une route near-net qui place la matière près de sa position finale.
Forgeage : l’utiliser lorsque le chemin de charge le justifie
Le forgeage peut être le meilleur point de départ lorsque le plan et les conditions de service bénéficient réellement du flux de matière forgée, de fortes charges structurelles ou de performances en fatigue. Arbres, liaisons fortement chargées, certaines pièces sous pression et composants mécaniques critiques pour la sécurité peuvent relever de cette logique.
Mais un brut forgé qui exige ensuite beaucoup d’usinage 5 axes peut perdre une grande partie de son avantage économique. L’acheteur doit comparer la route forgeage + usinage terminée à une route moulée ou usinée dans la masse, et non comparer seulement le prix des bruts.
Si le plan ou la spécification client impose une matière forgée/corroyée, le choix du procédé est déjà contraint. Il s’agit alors d’une exigence technique et non d’une préférence de coût.
Un cas réel de conversion du forgeage à la cire perdue
Un client danois n’a remplacé le forgeage d’un composant par la cire perdue qu’après examen du plan de la pièce finie et des exigences de matière et de fonction. Le cas documenté de cette conversion indique une baisse d’environ 30 % du coût de ce composant par rapport à l’ancien procédé. Il ne prouve pas qu’une exigence de matière forgée ou corroyée puisse être écartée, ni qu’une économie identique soit possible pour une autre pièce. Comparer les caractéristiques finales, les contrôles et l’amortissement de l’outillage avant de choisir.
CNC : la route naturelle des prototypes et de l’HMLV
L’usinage CNC à partir de barre, plaque ou bloc possède un avantage commercial majeur : la liberté de conception sans outillage de mise en forme dédié. Il est donc particulièrement adapté aux prototypes, pièces de rechange, premières séries, programmes high-mix low-volume et produits encore soumis à des révisions d’ingénierie.
Il devient moins intéressant lorsque :
- le bloc de départ est beaucoup plus grand que la pièce finie ;
- de l’inox, du duplex ou un alliage nickel coûteux part majoritairement en copeaux ;
- de longues trajectoires outil dominent le temps de cycle ;
- une géométrie interne profonde est difficile d’accès ;
- la demande annuelle devient suffisante pour amortir un outillage near-net-shape.
La comparaison correcte ne se limite pas au taux horaire machine. Rendement matière, outils, réglages, nombre d’opérations, bridage, inspection et fréquence des révisions comptent tous.
MIM : excellent pour la bonne petite pièce répétitive
Le MIM combine poudre métallique et étape de moulage type injection, puis déliantage et frittage. La Metal Powder Industries Federation le décrit comme une route de grande série pour formes complexes et near-net.
Il est très intéressant pour petites pièces complexes répétées où un moule multi-empreintes remplace de nombreuses opérations. Il l’est moins pour grands corps industriels, faibles volumes ou géométries souvent modifiées.
À qualifier : alliage/propriétés, taille et transitions, retrait au déliantage/frittage, stratégie de cavités et durée de moule, calibrage/traitement/usinage secondaire, et preuve de capabilité une fois le procédé stable. Le MIM n’est pas simplement une « petite cire perdue » : matière, retrait, frittage et économie d’outillage sont différents.
- alliage disponible et propriétés requises ;
- dimensions de la pièce et transitions de section ;
- variation dimensionnelle pendant le déliantage/frittage ;
- stratégie de cavités d’outillage et durée de vie attendue ;
- calibrage secondaire, traitement thermique ou usinage ;
- preuves de contrôle et de capabilité une fois le procédé stabilisé.
Le MIM n’est pas simplement une « petite fonderie à cire perdue ». La matière d’alimentation, le retrait, le frittage et l’économie d’outillage sont fondamentalement différents.
Moulage sous pression : haut débit après gel du design
Le die casting haute pression est fort pour composants non ferreux stables et de grand volume — aluminium, zinc, magnésium — tels que corps, couvercles et structures. NADCA met en avant paroi uniforme, dépouille, rayons, écoulement, évents et maîtrise thermique.
Le compromis est clair : moules sophistiqués et développement permettent un très haut débit, mais rendent les modifications fréquentes coûteuses. Étanchéité, traitement thermique et usinage à travers des zones potentiellement poreuses doivent être étudiés avant gel du moule.
Pour l’acheteur, « moulage sous pression » doit donc déclencher des questions sur l’alliage, la maturité du design, le volume annuel, la durée de vie de l’outil, les exigences de fuite et l’usinage aval, et pas seulement sur le prix pièce.
Séquence pratique de décision
1. Le design change-t-il encore ?
Si oui, le CNC mérite une forte considération. Les procédés à outillage deviennent plus attractifs après stabilisation de la géométrie et des interfaces.
2. La pièce est-elle petite, complexe et réellement de très grande série ?
Le MIM peut devenir très compétitif si beaucoup de petits détails se répètent et que le système matière convient.
3. Est-ce un corps/une structure non ferreuse stable de grande série ?
Le die casting peut offrir le meilleur débit si géométrie, alliage et qualité sont compatibles.
4. Les propriétés forgées ou une matière corroyée imposée sont-elles importantes ?
Le forgeage peut être la bonne base, suivi de CNC là où la précision finale l’exige.
5. Une géométrie complexe inox/alliage peut-elle supprimer beaucoup d’usinage ou d’assemblage ?
La cire perdue devient attractive si le near-net crée un réel avantage de coût fini.
6. Quelles surfaces ont réellement besoin d’usinage de précision ?
Quelle que soit la route de départ, gardez le CNC sur les fonctions qui gouvernent étanchéité, roulements, alignement, filetages et références d’inspection.
Pourquoi l’HMLV change la réponse
Le high-mix, low-volume n’a pas l’économie d’un SKU de masse stable. Changements d’outils, gestion de révision, stockage des fixtures, premier article et planification de petits lots peuvent peser plus que le temps cycle théorique.
Dans un portefeuille HMLV, il peut être rationnel d’utiliser :
- CNC pour faibles demandes ou changements fréquents ;
- cire perdue + CNC pour pièces complexes inox/alliage répétitives ;
- forgeage + CNC lorsque les propriétés l’imposent ;
- MIM ou die casting seulement quand certains numéros atteignent un volume stable justifiant l’outil.
Un fournisseur multi-procédés ne supprime pas la discipline ; il doit faciliter la remise en cause d’un procédé de départ inadapté.
À retenir pour la RFQ
Pour comparer les procédés, envoyez plan fini et modèle 3D, matière, demande annuelle, taille de lot, durée programme, propriétés critiques, surfaces usinées, exigences pression/fuite et contrôle. Ces données permettent d’évaluer l’économie de la pièce finie sans imposer trop tôt un procédé de brut.
Parcours de revue technique
Aucune limite générale de production n’est garantie : vérifier plan, alliage, procédé et norme applicable.