
金型を確定する前に最初のセットアップを設計する
機械加工する鋳物は、繰り返し位置決め、クランプ、検査できる状態で機械へ入るべきです。最初のセットアップで不規則な鋳肌から基準を探さなければならない場合、追加の加工代、プロービング、治具、工程が必要になることがあります。
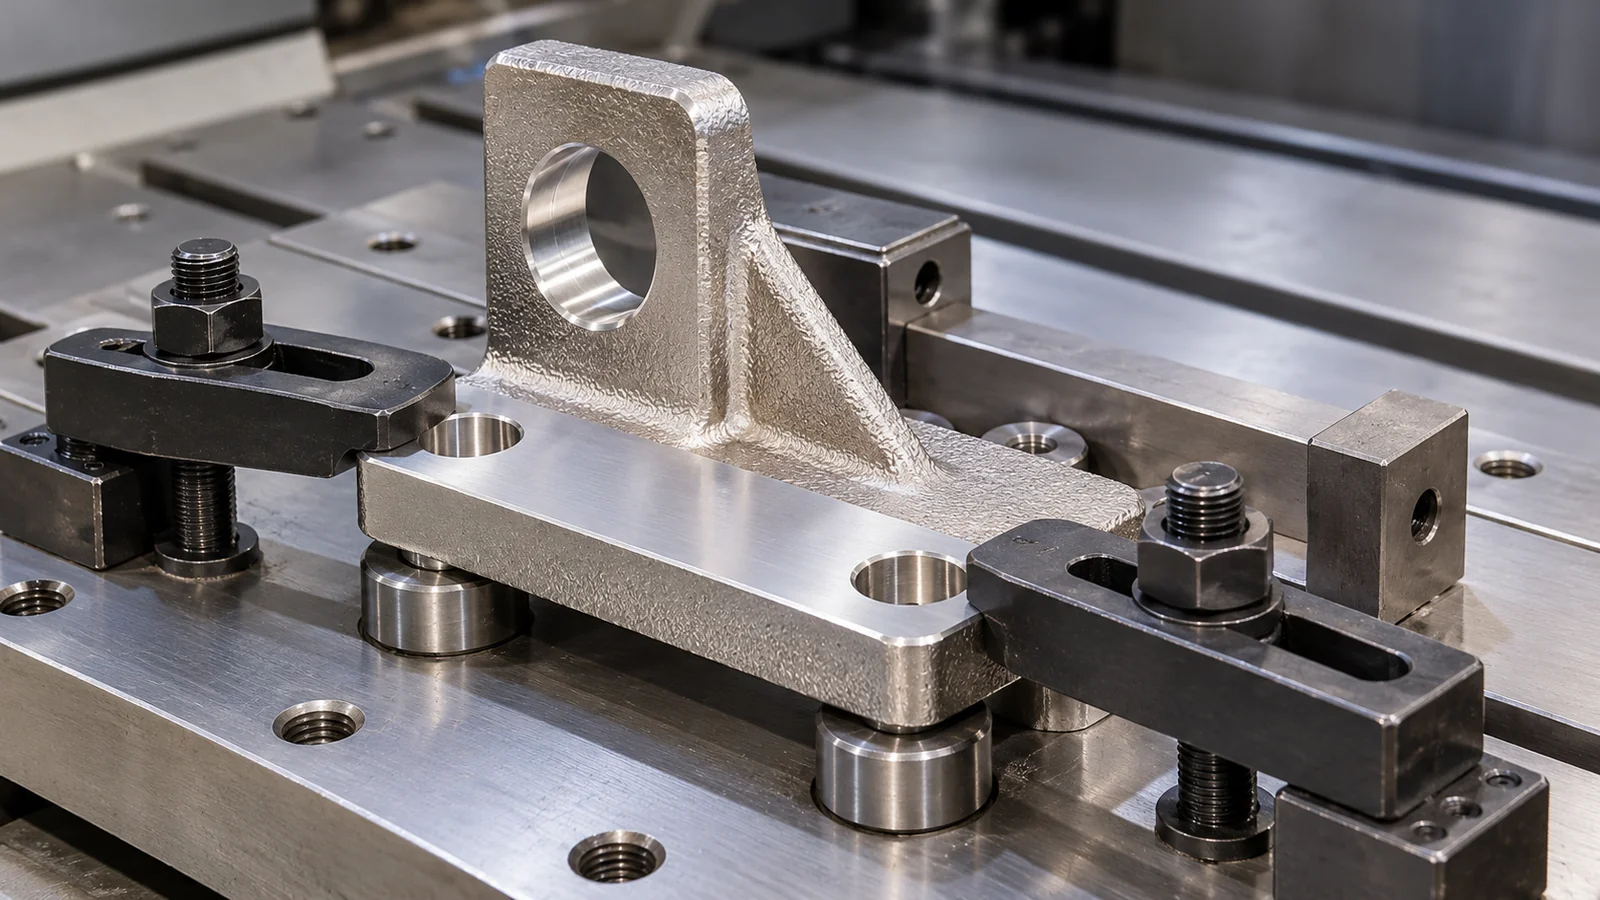
治具に信頼できる位置決め形状を与える
専用のパッド、ボス、捨て形状を設ければ、機能面に二つの役割を負わせずに最初の基準を確立できます。その位置は、鋳造ばらつき、抜き勾配、切断、熱処理変形、機械加工と検査双方のアクセス性を考慮します。
複数の加工形状が互いに関係する場合、安定した基準チェーンが特に重要です。同心ボア、シール面、軸受座、ボルトパターン、回転形状などです。これらの関係は、無関係な鋳肌から個別に寸法を設定するより、共通の加工戦略から製作・検査する方が一般に堅牢です。
クランプアクセスと変形を計画する
治具は薄肉や開放断面を変形させずに部品をしっかり保持する必要があります。クランプパッドには十分な面積と剛性が必要で、切削順序は一工程で大量の残留応力を解放しないようにします。柔軟な部品では、荒加工、応力除去または熱処理、最終仕上げを意図的に順序化する必要があります。
モデルには、カッター、ドリル、プローブ、バリ取り工具のアクセスも確保します。幾何学的に加工可能な形状でも、長い突き出し、特殊アングルヘッド、繰り返しの再クランプが必要なら高コストになります。
加工基準をCMM検査につなげる
鋳造型の発注前に、初回段取りの支持パッドと完成品のデータム系を確定します。鋳肌側で加工した穴を別の基準で測定すると、加工工程で合格しても組立で不具合が出る場合があります。ISO 1101:2017は幾何公差の表記と解釈を定めますが、固定治具の再現性を証明しません。初品検査計画に最初の段取りと最終 CMM 測定を対応付けます。
可能な限り、検査基準体系は部品の製造方法と組立機能を反映させます。これにより、機械セットアップ、CMMプログラム、顧客検査の不一致を減らせます。また、どの寸法が鋳造で管理され、どの寸法が機械加工で作られるかも明確になります。
RFQの要点
完成3Dモデルと管理図面を送り、組立、シール、回転、位置合わせを支配する少数のインターフェースを示してください。DFMでは、位置決めパッド、加工代、ワーク保持、工程順序、検査基準を一つのルートとして確認できます。
OEM調達向け技術判断の確認事項
精密鋳造の金型を確定する前に、加工面、鋳物の位置決めと固定方法、変形や鋳造ばらつきに対応する加工代を明確にします。耐圧形状では、加工で露出する欠陥の評価方法と最終漏れ試験の合格条件も合意します。
関連する技術資料とプロジェクト事例: ポロシティと耐圧・気密性 | 複雑流路ハウジング
加工基準と治具の計画後は、未加工鋳物の価格だけでなく、鋳造から機械加工まで一貫した完成部品の完成品までの供給範囲を比較してください。
設計レビューの手順
一律の製造限界や合格値を保証するものではありません。図面、合金、工程と規格で確認してください。