
Erste Aufspannung planen, bevor das Werkzeug eingefroren wird
Ein Gussteil, das bearbeitet wird, sollte mit einer wiederholbaren Möglichkeit zum Positionieren, Spannen und Prüfen an der Maschine ankommen. Muss die erste Aufspannung Bezüge auf unregelmäßigen Gussflächen finden, können mehr Aufmaß, zusätzliche Antastung, weitere Vorrichtungen und zusätzliche Operationen nötig werden.
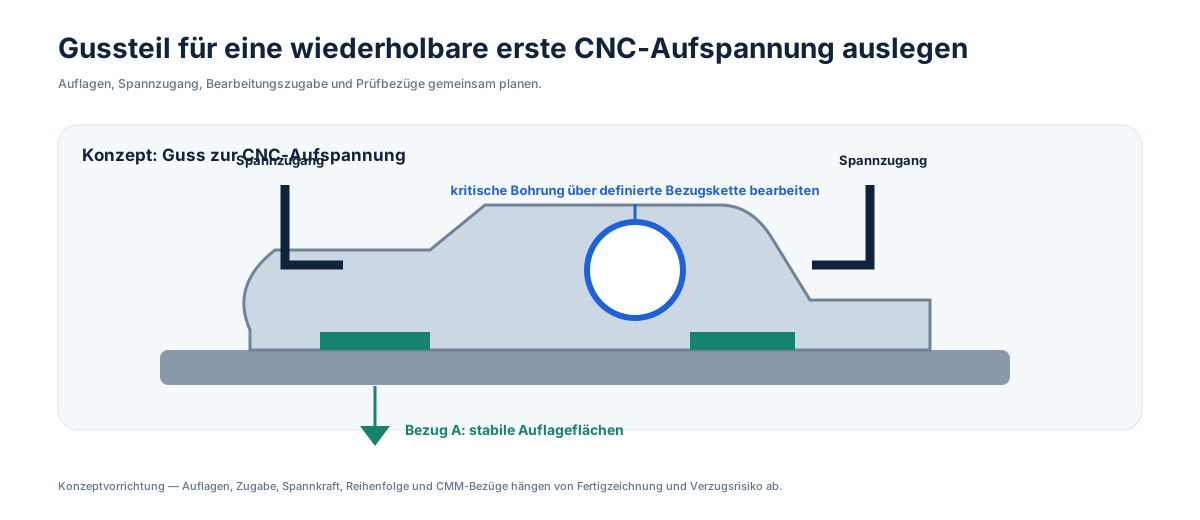
Der Vorrichtung verlässliche Anlageflächen geben
Gezielt konstruierte Pads, Bosse oder Opfermerkmale können den ersten Bezug bilden, ohne eine Funktionsfläche für zwei Aufgaben zu verwenden. Ihre Lage sollte Gussstreuung, Entformungsschrägen, Abtrennen, Wärmebehandlungsbewegung sowie Zugänglichkeit für Bearbeitung und Prüfung berücksichtigen.
Eine stabile Bezugskette ist besonders wichtig, wenn mehrere bearbeitete Merkmale zueinander stehen müssen: konzentrische Bohrungen, Dichtflächen, Lagersitze, Lochbilder oder Rotationsgeometrie. Solche Beziehungen sind meist robuster, wenn sie aus einer gemeinsamen Bearbeitungs- und Prüfstrategie entstehen, statt unabhängig von nicht zusammenhängenden Gussflächen bemaßt zu werden.
Spannzugang und Verzug planen
Die Vorrichtung muss sicher halten, ohne dünne Wände oder offene Querschnitte zu verformen. Spannpads brauchen genügend Fläche und Steifigkeit; die Schnittfolge sollte nicht in einem Schritt große Restspannungen freisetzen. Bei flexiblen Teilen können Schruppen, Spannungsarmbehandlung oder Wärmebehandlung und anschließendes Finish bewusst sequenziert werden.
Das Modell muss außerdem Zugang für Fräser, Bohrer, Taster und Entgratwerkzeuge lassen. Ein geometrisch bearbeitbares Merkmal kann teuer werden, wenn nur lange Auskragung, Winkelköpfe oder wiederholtes Umspannen möglich sind.
Bearbeitungsbezüge mit CMM-Prüfung verbinden
Wo möglich, sollte das Prüfbezugssystem die Fertigung und die Funktion in der Baugruppe widerspiegeln. Das reduziert Abweichungen zwischen Maschineneinrichtung, CMM-Programmierung und Kundenprüfung und macht klarer, welche Maße vom Guss und welche von der Bearbeitung erzeugt werden.
RFQ-Fazit
Fertiges 3D-Modell und kontrollierte Zeichnung senden und die wenigen Schnittstellen kennzeichnen, die Montage, Dichtung, Rotation oder Ausrichtung bestimmen. In der DFM-Prüfung können wir Anlagepads, Bearbeitungsaufmaß, Spannung, Operationsfolge und Prüfbezüge als eine Route bewerten.