
Progettare il primo piazzamento prima di congelare l’attrezzatura
Un getto destinato alla lavorazione dovrebbe arrivare alla macchina con un modo ripetibile per essere localizzato, serrato e controllato. Se il primo piazzamento deve cercare i riferimenti su superfici fuse irregolari, il fornitore può aver bisogno di più sovrametallo, più tastatura, più attrezzature e operazioni aggiuntive.
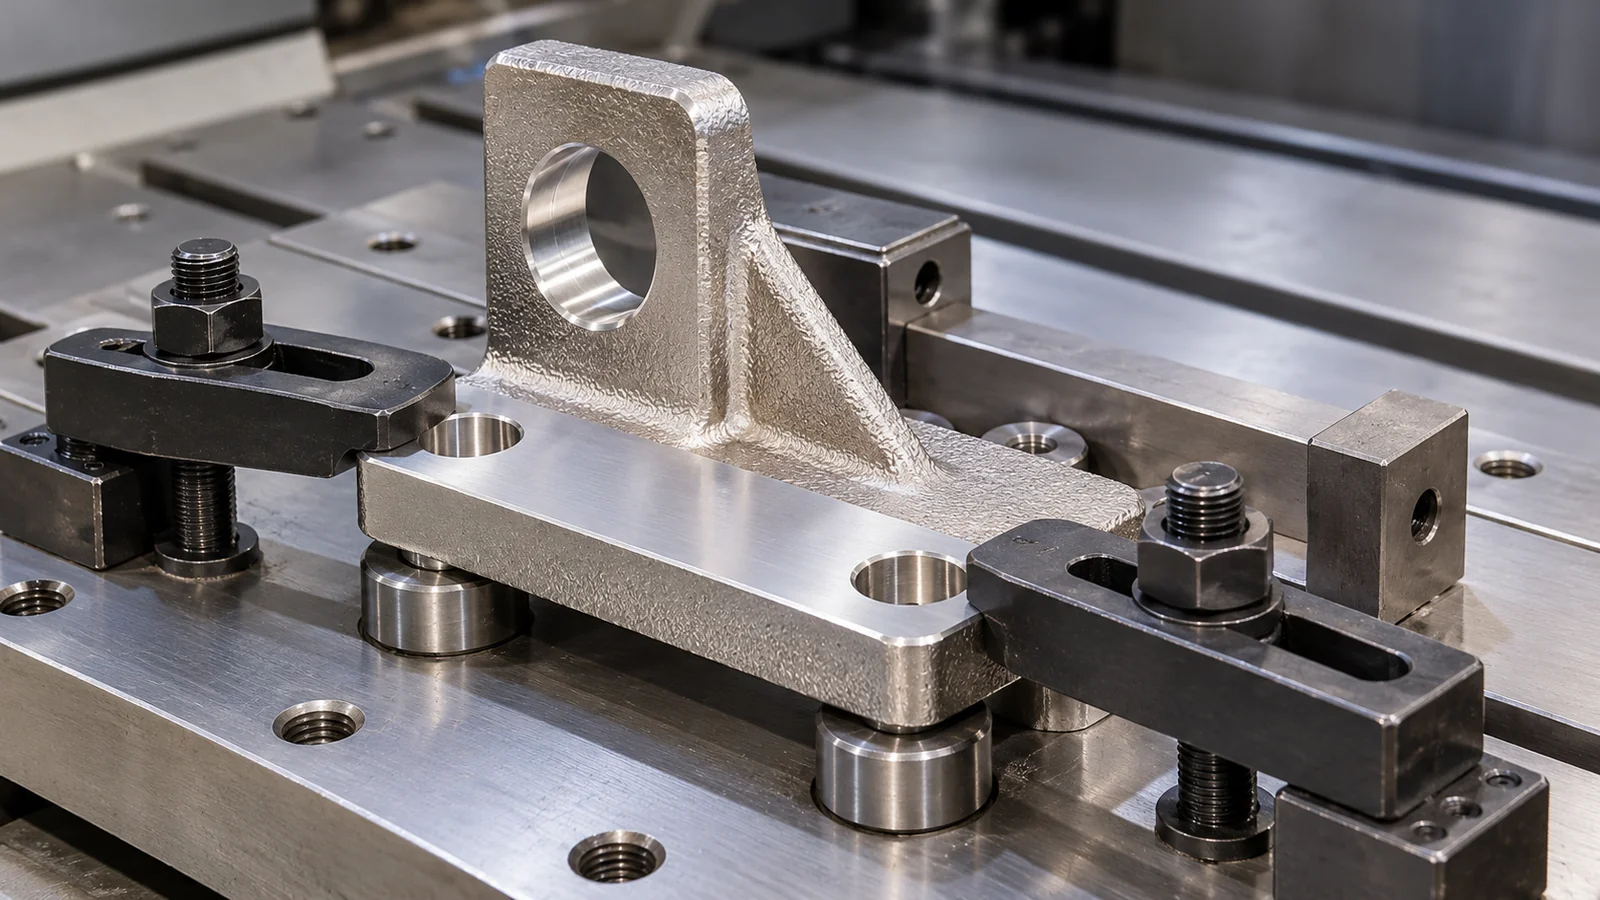
Dare all’attrezzatura funzioni di riferimento affidabili
Piazzole, bossoli o elementi sacrificabili progettati appositamente possono stabilire il primo riferimento senza costringere una superficie funzionale a svolgere due compiti. La loro posizione deve considerare variazione di fusione, sformo, distacco, movimento da trattamento termico e accessibilità sia per lavorazione sia per controllo.
Una catena di riferimenti stabile è particolarmente importante quando più elementi lavorati devono relazionarsi fra loro: fori concentrici, facce di tenuta, sedi cuscinetto, pattern di bulloni o geometria rotante. Tali relazioni sono normalmente più robuste quando prodotte e controllate da una strategia comune di lavorazione, anziché quotate indipendentemente da superfici grezze non correlate.
Pianificare accesso al serraggio e deformazione
L’attrezzatura deve trattenere saldamente la parte senza deformare pareti sottili o sezioni aperte. Le piazzole di serraggio necessitano area e rigidezza sufficienti, e la sequenza di taglio dovrebbe evitare di liberare grandi quantità di tensioni residue in un’unica operazione. Per componenti flessibili, sgrossatura, distensione o trattamento termico e finitura possono dover essere sequenziati intenzionalmente.
Il modello deve inoltre lasciare accesso a frese, punte, sonde e utensili di sbavatura. Una caratteristica geometricamente lavorabile può comunque essere costosa se l’accesso impone grandi sporgenze utensile, teste angolari speciali o ripetuti riposizionamenti.
Collegare i riferimenti di lavorazione all’ispezione CMM
Prima di approvare gli stampi, definire gli appoggi del primo serraggio e il sistema di riferimenti finale. Un foro lavorato e misurato rispetto a riferimenti diversi può risultare conforme in macchina ma non in montaggio. ISO 1101:2017 definisce la notazione geometrica, non prova la ripetibilità del bloccaggio. Collegare piano del primo articolo e misure CMM finali.
Quando possibile, lo schema dei riferimenti di controllo dovrebbe riflettere come il pezzo viene fabbricato e come funziona nell’assieme. Ciò riduce i disaccordi tra setup macchina, programmazione CMM e controllo cliente. Chiarisce inoltre quali dimensioni sono controllate dalla fusione e quali sono create dalla lavorazione.
Punto chiave per la RFQ
Inviare il modello 3D finito e il disegno controllato, identificando le poche interfacce che governano assemblaggio, tenuta, rotazione o allineamento. Durante la DFM possiamo rivedere piazzole di localizzazione, sovrametallo, staffaggio, sequenza operativa e riferimenti di controllo come un unico percorso.
Verifica decisionale tecnica per acquisti OEM
Prima di definire l'attrezzatura di fusione, indicare superfici da lavorare, riferimenti del grezzo, accessi di serraggio e sovrametallo adeguato a deformazioni e variabilità. Per geometrie in pressione, concordare la gestione dei difetti esposti dalla lavorazione e il collaudo finale di tenuta.
Approfondimenti tecnici e casi di progetto correlati: Porosità e tenuta alla pressione | Corpo con passaggi di flusso complessi
Dopo aver definito riferimenti e attrezzaggi, confronta il perimetro completo dei getti completamente lavorati anziché il solo prezzo del getto grezzo.
Percorso di revisione del progetto
Nessun limite produttivo universale è garantito: verificare disegno, lega, processo e norma.