
Concevoir le premier montage avant de figer l’outillage
Une pièce moulée destinée à être usinée doit arriver sur la machine avec un moyen répétable de la positionner, la brider et la contrôler. Si le premier montage doit retrouver des références sur des surfaces brutes irrégulières, le fournisseur peut avoir besoin de plus de surépaisseur, davantage de palpage, de montages et d’opérations.
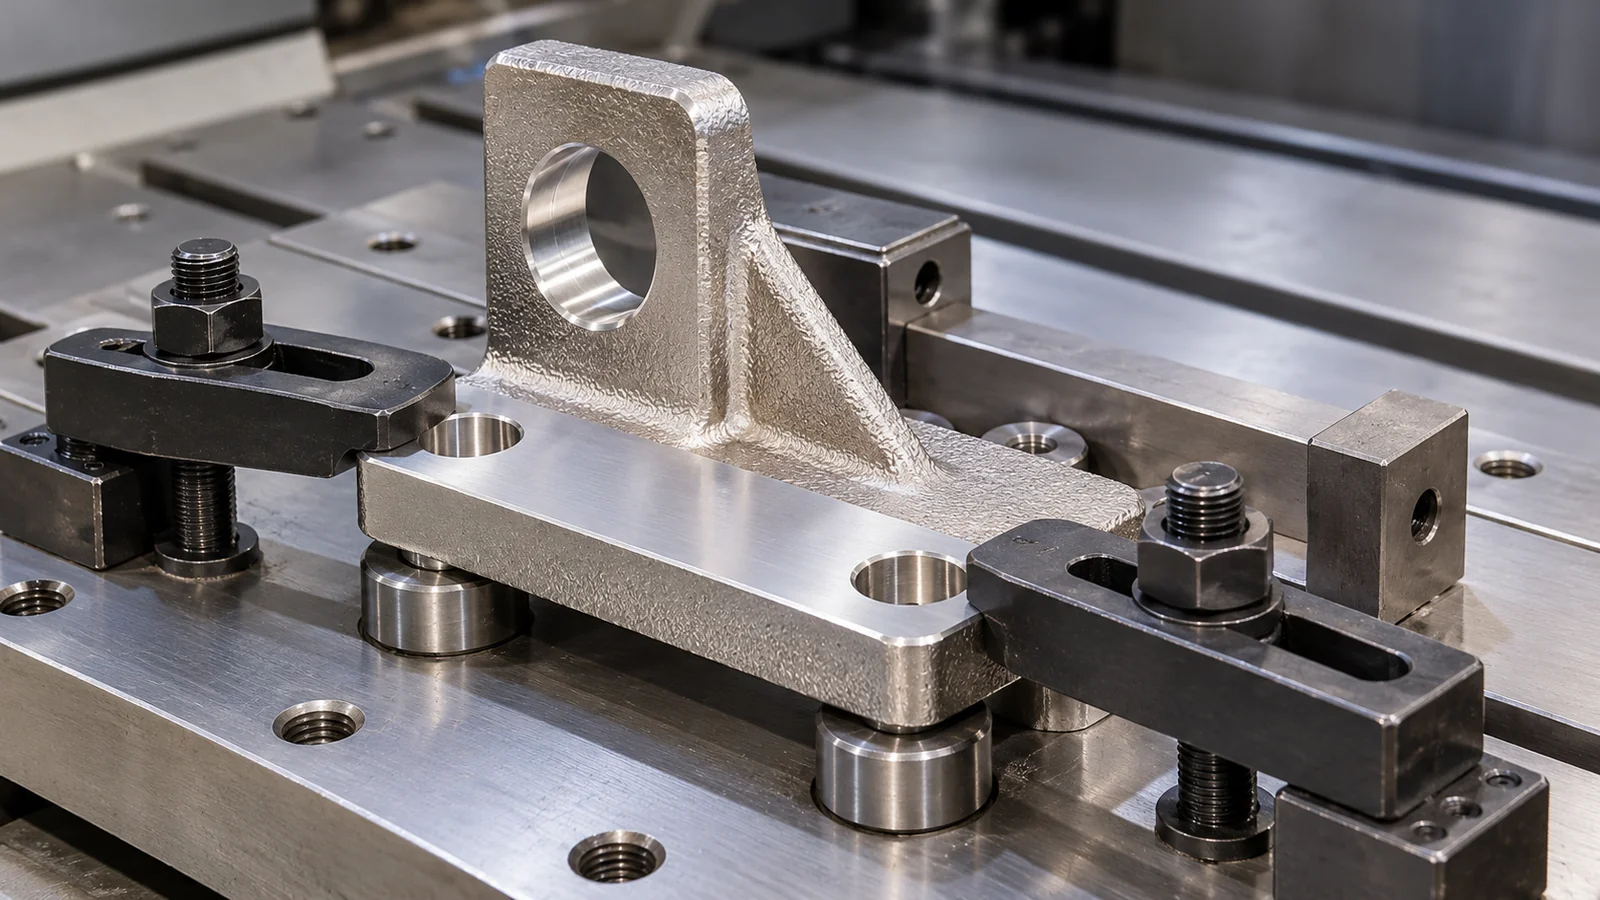
Donner au montage des fonctions de positionnement fiables
Des plots, bossages ou fonctions sacrificielles conçus à cet effet peuvent établir la première référence sans obliger une surface fonctionnelle à remplir deux rôles. Leur position doit tenir compte des variations de fonderie, de la dépouille, du détachement, des mouvements dus au traitement thermique et de l’accessibilité pour l’usinage et le contrôle.
Une chaîne de références stable est particulièrement importante lorsque plusieurs fonctions usinées doivent être liées entre elles : alésages concentriques, faces d’étanchéité, portées de roulement, motifs de boulonnage ou géométrie rotative. Ces relations sont généralement plus robustes lorsqu’elles sont produites et contrôlées à partir d’une stratégie d’usinage commune plutôt que cotées séparément depuis des surfaces brutes sans relation.
Prévoir l’accès au bridage et les déformations
Le montage doit tenir fermement la pièce sans déformer les parois minces ou sections ouvertes. Les zones de serrage ont besoin de surface et de rigidité suffisantes, et la séquence de coupe doit éviter de libérer une grande quantité de contraintes résiduelles en une seule opération. Pour les composants flexibles, ébauche, détente ou traitement thermique, puis finition peuvent devoir être séquencés volontairement.
Le modèle doit aussi laisser l’accès aux fraises, forets, palpeurs et outils d’ébavurage. Une fonction géométriquement usinable peut rester coûteuse si l’approche impose un grand porte-à-faux, des têtes angulaires spéciales ou des rebridages répétés.
Relier les références d’usinage au contrôle CMM
Avant l'outillage, fixer les appuis du premier montage et le système de références final. Un alésage usiné et contrôlé sur des références brutes différentes peut être conforme en atelier mais gêner l'assemblage. ISO 1101:2017 précise les indications géométriques, pas la répétabilité du bridage. Relier plan premier article et points MMT finaux.
Lorsque c’est possible, le système de références de contrôle doit refléter la manière dont la pièce est fabriquée et fonctionne dans l’assemblage. Cela réduit les désaccords entre le montage machine, la programmation CMM et le contrôle client. Cela clarifie aussi quelles dimensions sont pilotées par la fonderie et lesquelles sont créées par l’usinage.
Point clé pour la RFQ
Envoyez le modèle 3D fini et le plan maîtrisé, et identifiez les quelques interfaces qui gouvernent assemblage, étanchéité, rotation ou alignement. Pendant la DFM, nous pouvons revoir ensemble plots de positionnement, surépaisseur d’usinage, bridage, séquence d’opérations et références de contrôle.
Point de décision technique pour les acheteurs OEM
Avant de figer l'outillage de fonderie, identifiez les surfaces reprises, les références de positionnement, le bridage et les surépaisseurs nécessaires face aux déformations et dispersions de moulage. Pour une pièce sous pression, convenez du traitement des défauts révélés par usinage et de l'essai final.
Guides techniques et cas de projet associés: Porosité et étanchéité sous pression | Carter à écoulement complexe
Après avoir défini les références et le bridage, comparez le périmètre complet de fourniture des pièces moulées entièrement usinées plutôt que le seul prix d’une ébauche brute de fonderie.
Parcours de revue technique
Aucune limite générale de production n’est garantie : vérifier plan, alliage, procédé et norme applicable.