
Projetar a primeira montagem antes de congelar o ferramental
Uma peça fundida que venha a ser usinada deve chegar à máquina com uma forma repetível de localizá-la, fixá-la e inspecioná-la. Se a primeira montagem tem que encontrar datums sobre superfícies fundidas irregulares, o fornecedor pode precisar mais sobremetal, mais apalpação, mais dispositivos e operações adicionais.
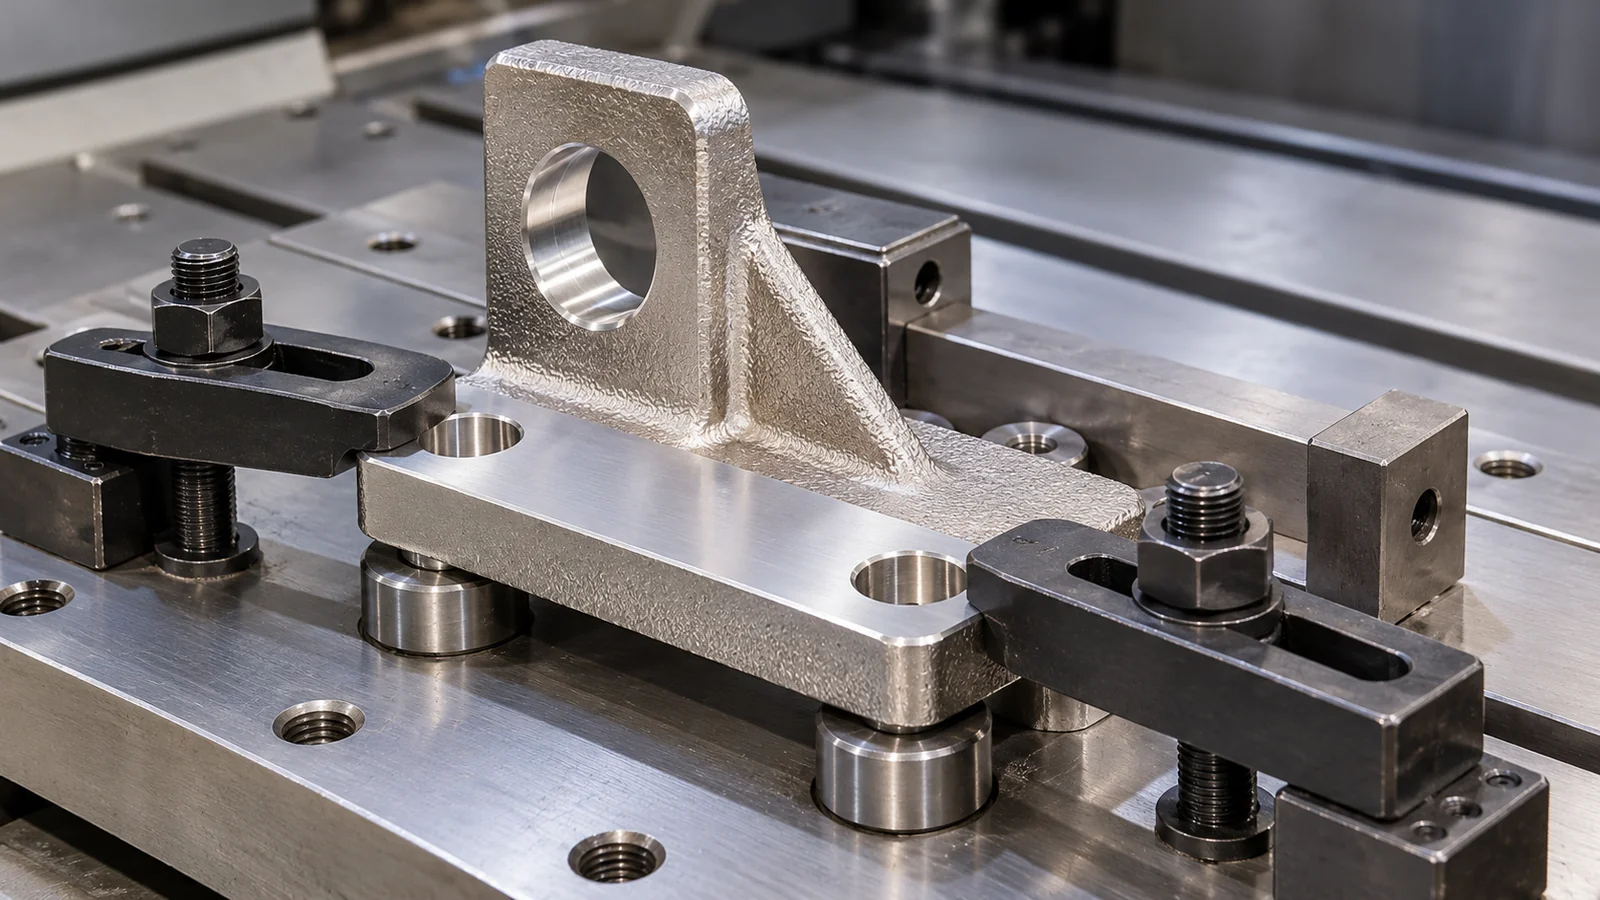
Dar ao útil características de localização confiáveis
Apoios, ressaltos ou características sacrificáveis projetados expressamente podem definir o primeiro datum sem obrigar a uma superfície funcional a desempenhar dois funções. Seu posição deve considerar variação de fundição, desmoldagem, corte, movimento por tratamento térmico e acessibilidade tanto para usinagem como para inspeção.
Uma cadeia de datums estável é especialmente importante quando várias características usinadas devem relacionar-se entre si: furos concêntricos, faces de vedação, assentos de rolamento, padrões de parafusos ou geometria rotativa. Estas relações costumam ser mais robustas quando são produzidas e verificadas a partir de uma estratégia comum de usinagem, em vez de ser dimensionada independentemente a partir de superfícies fundidas não relacionadas.
Planejar acesso de fixação e deformação
O útil deve fixar firmemente a peça sem deformar paredes finas ou seções abertas. As áreas de fixação precisam área e rigidez suficientes, e a sequência de corte deve evitar liberar grandes tensões residuais em uma única operação. Para componentes flexíveis, pode ser necessário sequenciar intencionalmente desbaste, alívio de tensões ou tratamento térmico e acabamento final.
O modelo também deve deixar acesso para fresas, brocas, palpadores e ferramentas de rebarbado. Uma característica geometricamente usinável ainda pode ser cara se o acesso exigir grande balanço de ferramenta, cabeçotes angulares especiais ou múltiplas refixações.
Conectar os datums de usinagem com a inspeção CMM
Antes de liberar o ferramental, defina apoios da primeira fixação e sistema de referências final. Um furo usinado segundo referência do fundido diferente daquela usada na inspeção pode passar na máquina e falhar na montagem. ISO 1101:2017 estabelece a representação geométrica, mas não comprova repetibilidade do dispositivo. Vincule o plano da primeira peça às medidas finais na CMM.
Sempre que possível, o esquema de datums de inspeção deve refletir como a peça é fabricada e como funciona na montagem. Isto reduz discrepâncias entre montagem de máquina, programação CMM e inspeção do cliente. Também esclarece quais dimensões estão controladas pela fundição e quais se criam por meio de usinagem.
Conclusão para a RFQ
Envie o modelo 3D acabado e o desenho controlado, e identifique as poucas interfaces que governam montagem, vedação, rotação ou alinhamento. Durante DFM podemos revisar apoios de localização, sobremetal, fixação, sequência de operações e datums de inspeção como uma única rota.
Ponto de decisão técnica para compras OEM
Antes de liberar o ferramental de fundição, marque superfícies a usinar, referências de fixação do bruto e sobremetal suficiente para deformações e variação dimensional. Em peças sob pressão, defina o tratamento de descontinuidades expostas e a aceitação final de vazamento.
Guias técnicos e casos relacionados: Porosidade e estanqueidade sob pressão | Carcaça de fluxo complexo
Depois de definir referências e fixação, compare o escopo completo de fornecimento dos fundidos totalmente usinados, em vez de avaliar somente o preço do fundido bruto.
Caminho da revisão de projeto
Não há limite universal de produção garantido: confira desenho, liga, processo e norma.