
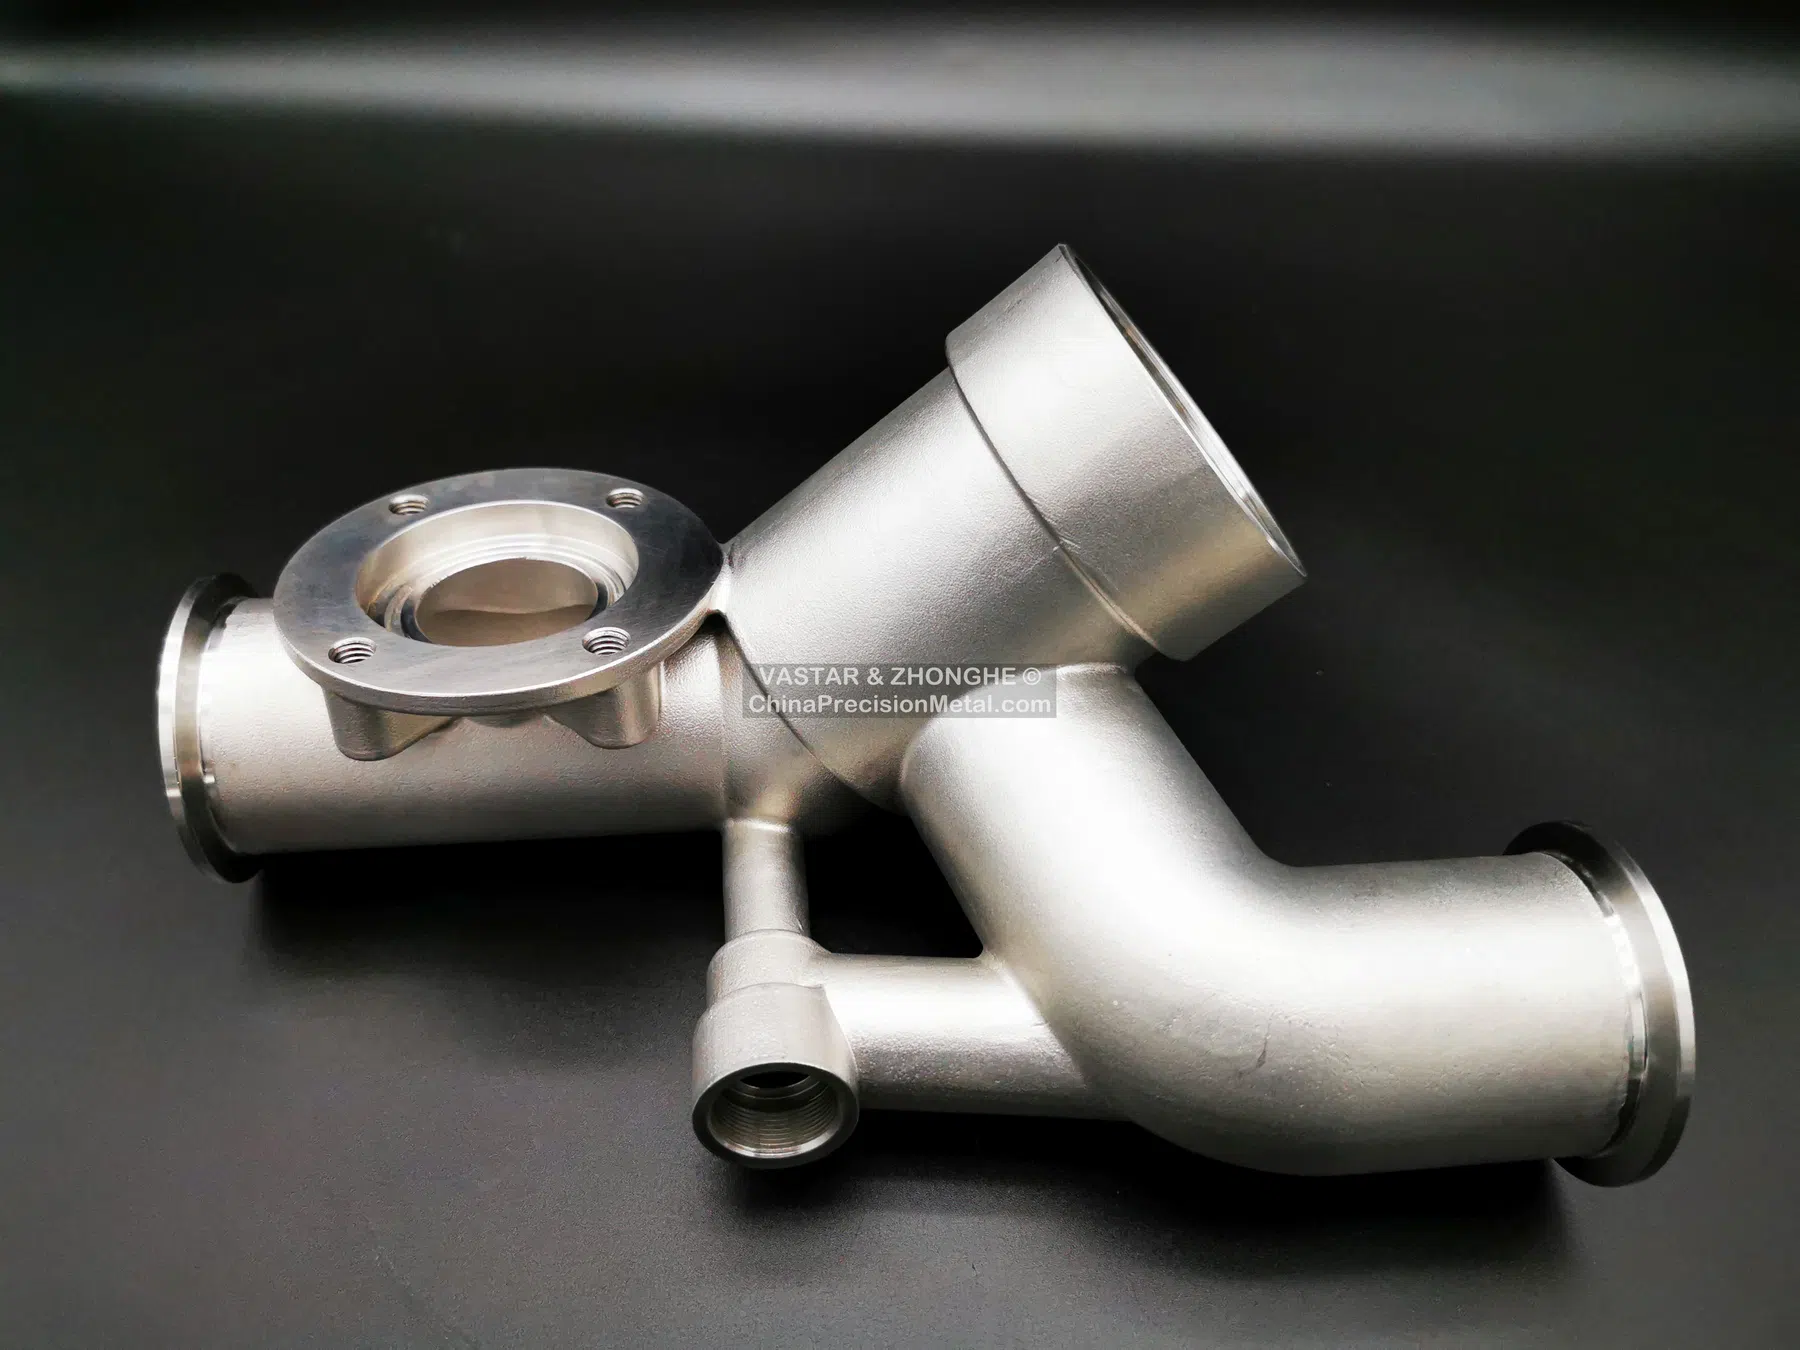
Bileşen zorluğu
Karmaşık bir akış gövdesi net şekle yakın kanalları işlenmiş portlar, delikler, yüzeyler ve sızdırmazlık özellikleriyle birleştirir. Mevcut ürün portföyümüzdeki parçalar, hassas dökümün çok parçalı bir imalatın yerini alabileceği veya katı stoktan yoğun talaşlı işlemeyi azaltabileceği geometri türlerini gösterir.
Satın alma riski yalnızca dış şeklin dökülüp dökülemeyeceği değildir. Et kalınlığı geçişleri, izole kalın kesitler, iç birleşimler ve sonraki işleme derinliği; beslemeyi, porozite riskini ve nihai basınç bütünlüğünü etkiler.
Proses planlama öncelikleri
- Mum modeli ve yolluk sistemini, kritik basınç sınırı bölgelerinin kararlı besleme alacağı şekilde yönlendirin.
- Kanal kesişimleri ve bosslar çevresinde pratik et kalınlığı geçişlarını koruyun.
- Gereğinden fazla döküm yüzeyi kaldırmadan kontrollü işleme payı bırakın.
- Düzensiz bir döküm üzerinde tekrarlanabilir şekilde bulunabilecek datumlar tanımlayın.
- Kozmetik yüzeyleri sızdırmazlık, yatak ve dişli özelliklerden ayırın.
İşleme ve muayene
Portlar ve sızdırmazlık yüzeyleri normalde ısıl işlem ve temizlikten sonra işlenir. Operasyon sırası, bağlama ve ölçüm erişimini korurken deformasyonu kontrol etmelidir. CMM muayenesi port konumunu, delik ilişkilerini ve işlenmiş datumları doğrulayabilir. Penetrant veya başka NDT yöntemleri ilgili basınç sınırı bölgelerine atanabilir.
Sızıntı performansı gerektiğinde test, teslim edilen durumu temsil eden işleme ve temizlik adımlarından sonra yapılmalıdır. Hidrostatik veya pnömatik test şartname ve kullanım gerekliliğine göre seçilir.
Yararlı RFQ bilgileri
3D modeli, basınç sınırını, test basıncını, sızıntı kriterini, malzeme standardını, onarım kısıtlarını, yıllık miktarı ve kritik işlenmiş özellikleri gönderin. Bu girdiler döküm, işleme ve testin tek bir rota olarak tekliflendirilmesini sağlar.