
금형을 확정하기 전에 첫 번째 셋업을 설계합니다
가공이 필요한 주조품은 기계에 투입될 때 반복적으로 위치를 잡고, 클램핑하고, 검사할 수 있어야 합니다. 첫 번째 셋업에서 불규칙한 주조 표면으로 기준을 찾아야 한다면 추가 가공 여유, 더 많은 프로빙, 별도 치구와 추가 공정이 필요해질 수 있습니다.
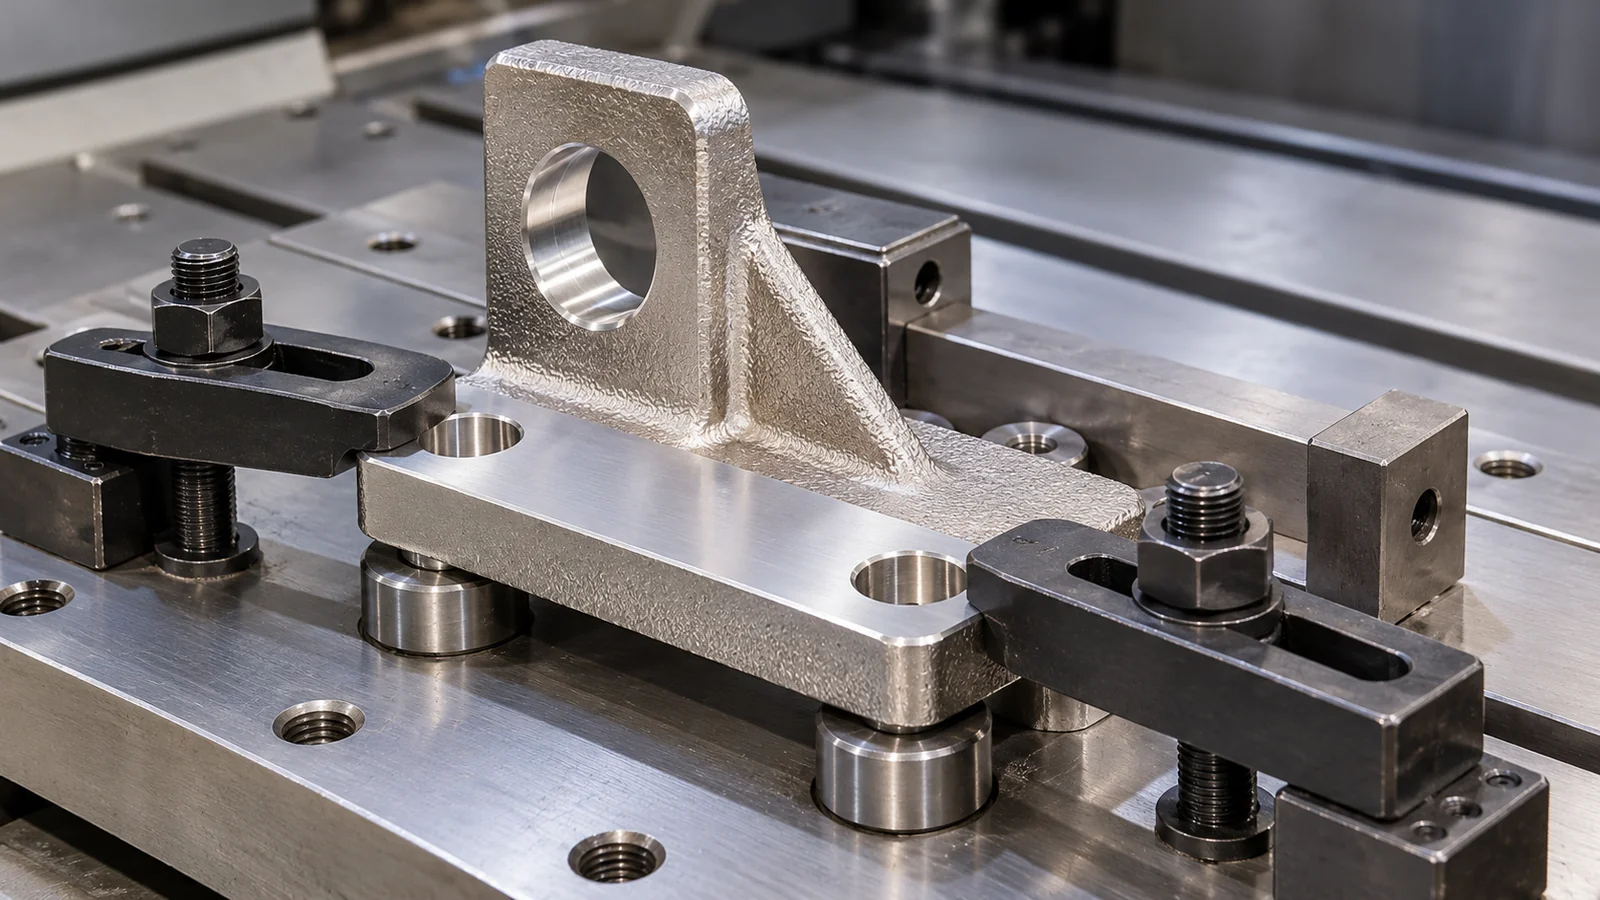
치구가 신뢰할 수 있는 위치 결정 형상을 제공합니다
전용 패드, 보스 또는 희생 형상을 설계하면 기능면 하나에 두 가지 역할을 맡기지 않고도 첫 번째 기준을 설정할 수 있습니다. 이러한 위치는 주조 편차, 구배, 절단 위치, 열처리 변형과 가공·검사 양쪽의 접근성을 함께 고려해 정해야 합니다.
여러 가공 형상이 서로 연관되어야 할 때는 안정적인 기준 체계가 특히 중요합니다. 예를 들어 동심 보어, 밀봉면, 베어링 시트, 볼트 패턴과 회전 형상이 이에 해당합니다. 이런 관계는 서로 무관한 주조 표면에서 각각 치수를 잡는 것보다 공통된 가공 기준에서 제작하고 검사하는 편이 일반적으로 더 안정적입니다.
클램프 접근성과 변형을 함께 계획합니다
치구는 얇은 벽이나 개방 단면을 변형시키지 않으면서 부품을 단단히 고정해야 합니다. 클램프 패드는 충분한 면적과 강성을 가져야 하고, 절삭 순서는 한 공정에서 많은 잔류응력이 한꺼번에 풀리지 않도록 계획해야 합니다. 유연한 부품은 황삭, 응력 제거 또는 열처리, 최종 마감을 의도적으로 순서화할 필요가 있습니다.
모델에는 커터, 드릴, 프로브와 디버링 공구가 접근할 공간도 남겨야 합니다. 형상적으로 가공 가능하더라도 긴 공구 돌출, 특수 앵글 헤드 또는 반복적인 재클램핑이 필요하면 비용이 크게 증가할 수 있습니다.
가공 기준을 CMM 검사 기준과 연결합니다
금형 발주 전 최초 셋업의 지지 패드와 최종 데이텀 체계를 정해야 합니다. 가공 기준과 검사 기준이 서로 다른 주물 소재 면을 참조하면 공정에서는 합격해도 조립에서 문제가 생길 수 있습니다. ISO 1101:2017은 기하공차의 표시와 해석을 다루며 고정 치구의 반복성을 증명하지 않습니다. 초도품 계획에 초기 셋업과 최종 CMM 측정 항목을 연결하세요.
가능하면 검사 기준 체계는 부품의 제조 방식과 조립 시 기능을 반영해야 합니다. 이렇게 하면 기계 셋업, CMM 프로그램과 고객 검사 사이의 해석 차이를 줄일 수 있습니다. 또한 어떤 치수는 주조에서 관리되고 어떤 치수는 가공으로 만들어지는지도 더 명확해집니다.
RFQ 핵심 정보
완성 3D 모델과 관리 도면을 보내고 조립, 밀봉, 회전 또는 정렬을 좌우하는 핵심 인터페이스를 표시해 주십시오. DFM 단계에서는 위치 결정 패드, 가공 여유, 워크홀딩, 공정 순서와 검사 기준을 하나의 제조 경로로 함께 검토할 수 있습니다.
OEM 구매 담당자를 위한 기술 판단 체크포인트
정밀주조 금형을 확정하기 전에 가공면, 주물 기준면, 고정 접근성, 변형과 주조 편차에 대비한 가공 여유를 정하십시오. 압력 부품은 가공 후 노출되는 결함의 평가와 최종 누설 합격 기준도 합의해야 합니다.
관련 기술 자료와 프로젝트 사례: 기공과 내압·기밀성 | 복잡 유로 하우징
가공 기준면과 고정구 계획을 확정한 뒤에는 미가공 주물 가격만 비교하지 말고 주조와 CNC 가공을 통합한 완성 부품의 완성품 납품 범위를 함께 비교하십시오.
설계 검토 경로
일률적인 제조 한계나 합격값을 보장하지 않습니다. 도면, 합금, 공정 및 규격을 확인합니다.