
La prueba detecta la fuga; el proceso debe prevenirla
La estanqueidad a presión no la crea la prueba final. Proviene del diseño de la fundición, la estrategia de entradas y alimentación, el control del metal y la cáscara, el tratamiento térmico, la ubicación del mecanizado, la geometría de sellado y la condición de prueba aplicada a la pieza terminada.
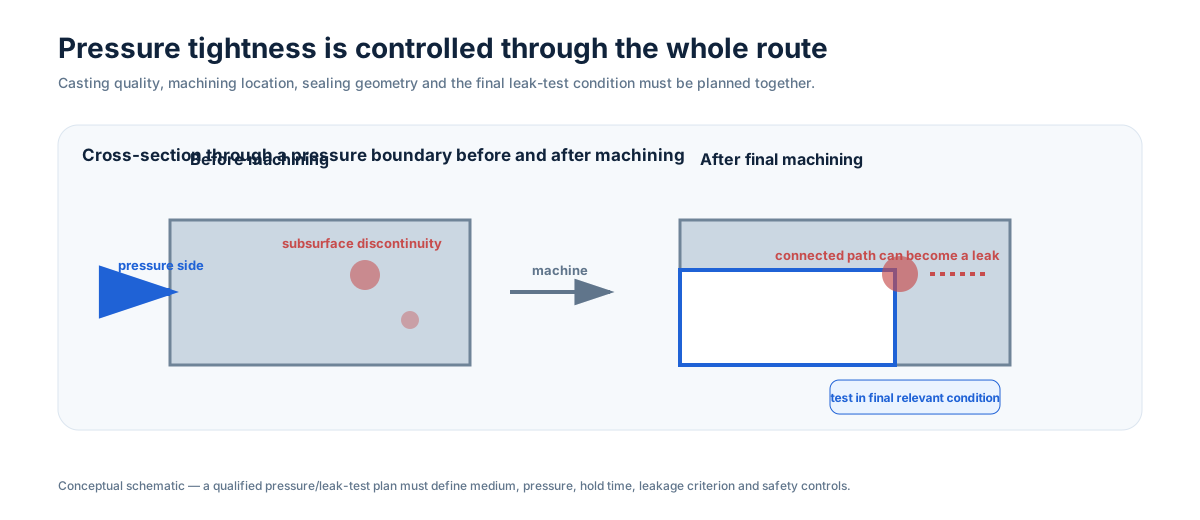
Defina primero el límite de presión
El plano debe dejar claro qué paredes contienen presión, qué superficies sellan y qué puertos o cavidades están conectados durante la prueba. Las uniones pesadas, secciones aisladas y puntos calientes locales merecen atención especial del proceso. Si una región puede rediseñarse sin cambiar la función, transiciones de sección más suaves pueden reducir el riesgo antes de añadir inspección.
El mecanizado puede cambiar el comportamiento frente a fugas
Una discontinuidad inocua bajo una superficie bruta puede conectarse con un taladro o una cara de sellado después de retirar material. Por eso las piezas críticas a presión deben evaluarse como un sistema fundido y mecanizado. Sobrematerial, posición de taladros y limpieza de caras de sellado deben considerarse durante el DFM de fundición, no después de fijar el proceso.
Elija la prueba según el requisito de servicio
La prueba hidrostática utiliza líquido y suele preferirse cuando el requisito puede demostrarse de forma segura con un medio incompresible. La prueba neumática puede ser apropiada para determinados criterios de fuga o necesidades de servicio, pero almacena mucha más energía, por lo que importan utillaje, protecciones y procedimientos. El proyecto debe definir medio de prueba, presión, tiempo de mantenimiento, criterio de fuga, temperatura si es relevante y registro requerido.
Los END pueden complementar la prueba de presión, pero no sustituyen una prueba funcional de fugas cuando la estanqueidad es el criterio real de aceptación. El plan de inspección debe ser proporcional al riesgo del componente y la especificación aplicable.
Clave para la RFQ
Proporcione fluido de servicio, requisito de diseño / prueba, plano del límite de presión, material, superficies críticas de mecanizado y sellado y si se permite impregnación o reparación. Así se pueden revisar fundición, mecanizado, END y prueba final como un solo sistema.