
L’essai détecte la fuite ; le procédé doit la prévenir
L’étanchéité sous pression n’est pas créée par l’essai final. Elle résulte de la conception du moulage, de la stratégie d’attaque et d’alimentation, du contrôle du métal et de la coque, du traitement thermique, de la position d’usinage, de la géométrie d’étanchéité et des conditions d’essai appliquées à la pièce finie.
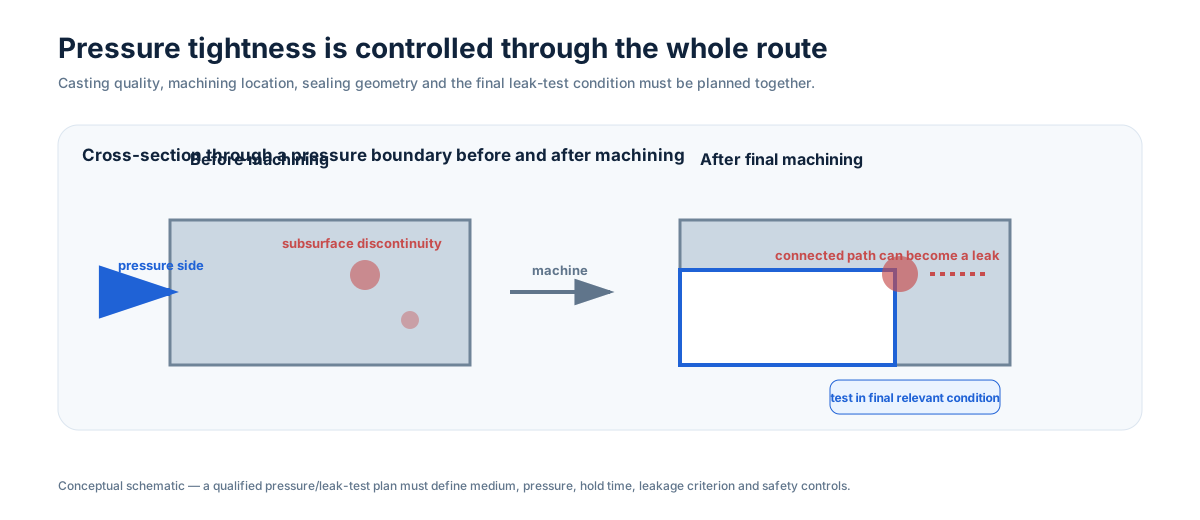
Définir d’abord la frontière de pression
Le plan doit indiquer clairement quelles parois retiennent la pression, quelles surfaces assurent l’étanchéité et quels orifices ou cavités sont connectés pendant l’essai. Les jonctions massives, sections isolées et points chauds locaux méritent une attention particulière dans le procédé. Si une zone peut être redessinée sans changer la fonction, des transitions de section plus progressives peuvent réduire le risque avant d’ajouter tout contrôle.
L’usinage peut modifier le comportement aux fuites
Une discontinuité sans conséquence sous une surface brute peut devenir connectée à un alésage ou à une face d’étanchéité après enlèvement de matière. Les pièces critiques en pression doivent donc être évaluées comme un système moulé-usiné. Surépaisseur, position des alésages et nettoyage des faces d’étanchéité doivent être considérés pendant le DFM de fonderie, et non après figer le procédé.
Choisir l’essai selon l’exigence de service
L’essai hydrostatique utilise un liquide et est généralement préféré lorsque l’exigence peut être démontrée en sécurité avec un fluide incompressible. L’essai pneumatique peut convenir à certains critères de fuite ou besoins de service, mais il stocke beaucoup plus d’énergie ; montages, protections et procédures sont donc essentiels. Le projet doit définir fluide d’essai, pression, temps de maintien, critère de fuite, température si nécessaire et enregistrement requis.
Les CND peuvent compléter l’essai de pression mais ne remplacent pas un essai fonctionnel de fuite lorsque l’étanchéité est le véritable critère d’acceptation. Le plan de contrôle doit être proportionné au risque du composant et à la spécification applicable.
À retenir pour la RFQ
Fournissez le fluide de service, l’exigence de conception / essai, le plan de frontière de pression, la matière, les surfaces critiques d’usinage et d’étanchéité, ainsi que l’autorisation ou non d’imprégnation ou de réparation. Cela permet d’examiner fonderie, usinage, CND et essai final comme un seul système.