
Prüfung findet Leckage; der Prozess muss sie verhindern
Druckdichtheit wird nicht durch die Endprüfung erzeugt. Sie entsteht aus Gusskonstruktion, Anschnitt- und Speisungskonzept, Schmelz- und Schalenkontrolle, Wärmebehandlung, Bearbeitungslage, Dichtgeometrie und dem Prüfzustand des fertigen Teils.
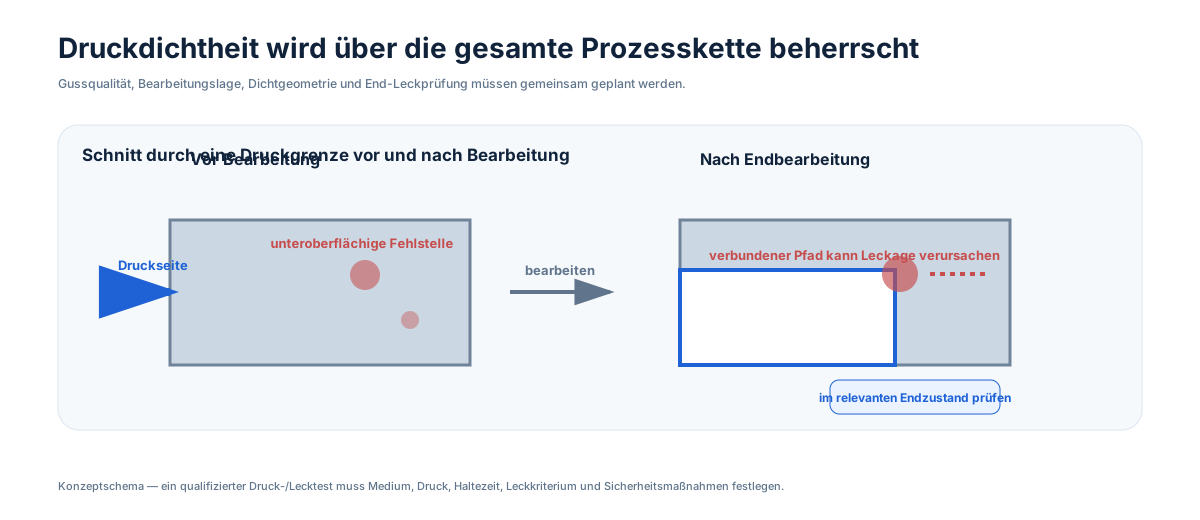
Zuerst die Druckgrenze definieren
Die Zeichnung sollte klar zeigen, welche Wände Druck halten, welche Flächen dichten und welche Anschlüsse oder Hohlräume während der Prüfung verbunden sind. Massive Knoten, isolierte Bereiche und lokale Wärmeknoten verdienen besondere Prozessaufmerksamkeit. Kann ein Bereich ohne Funktionsverlust umkonstruiert werden, können weichere Querschnittsübergänge das Risiko reduzieren, bevor zusätzliche Prüfung eingeführt wird.
Bearbeitung kann die Leckageleistung verändern
Eine unter der Gussoberfläche unkritische Diskontinuität kann nach Materialabtrag mit einer Bohrung oder Dichtfläche verbunden werden. Druckkritische Teile sollten deshalb als Guss-und-Bearbeitungs-System bewertet werden. Aufmaß, Bohrungslage und Dichtflächenreinigung gehören in die Guss-DFM, nicht erst nach Festlegung des Gießprozesses.
Prüfung aus der Einsatzanforderung wählen
Hydrostatische Prüfung nutzt Flüssigkeit und ist in der Regel bevorzugt, wenn die Anforderung sicher mit einem inkompressiblen Medium nachgewiesen werden kann. Pneumatische Prüfung kann für bestimmte Leckkriterien oder Betriebsanforderungen geeignet sein, speichert aber deutlich mehr Energie; Vorrichtung, Schutz und Verfahren sind entsprechend wichtig. Medium, Druck, Haltezeit, Leckkriterium, gegebenenfalls Temperatur und Dokumentation sollten definiert werden.
NDT kann die Druckprüfung ergänzen, ersetzt jedoch keinen funktionalen Lecktest, wenn Leckdichtheit selbst das Abnahmekriterium ist. Der Prüfplan sollte Bauteilrisiko und anwendbarer Spezifikation entsprechen.
RFQ-Fazit
Betriebsfluid, Auslegungs-/Prüfanforderung, Druckgrenzenzeichnung, Werkstoff, kritische Bearbeitungs- und Dichtflächen sowie Zulässigkeit von Imprägnierung oder Reparatur angeben. So können Guss, Bearbeitung, NDT und Endprüfung als ein System bewertet werden.