
Começar pelo componente acabado
A fundição por cera perdida oferece mais valor quando a geometria próxima à forma final reduz usinagem, montagem ou desperdício de material. A revisão de projeto deve começar pela função acabada — barreira de pressão, tour de fluxo, assento de rolamento, superfície sanitária, interface de montagem ou área cosmética — e depois decidir o que características se fundem e quais se usinam.
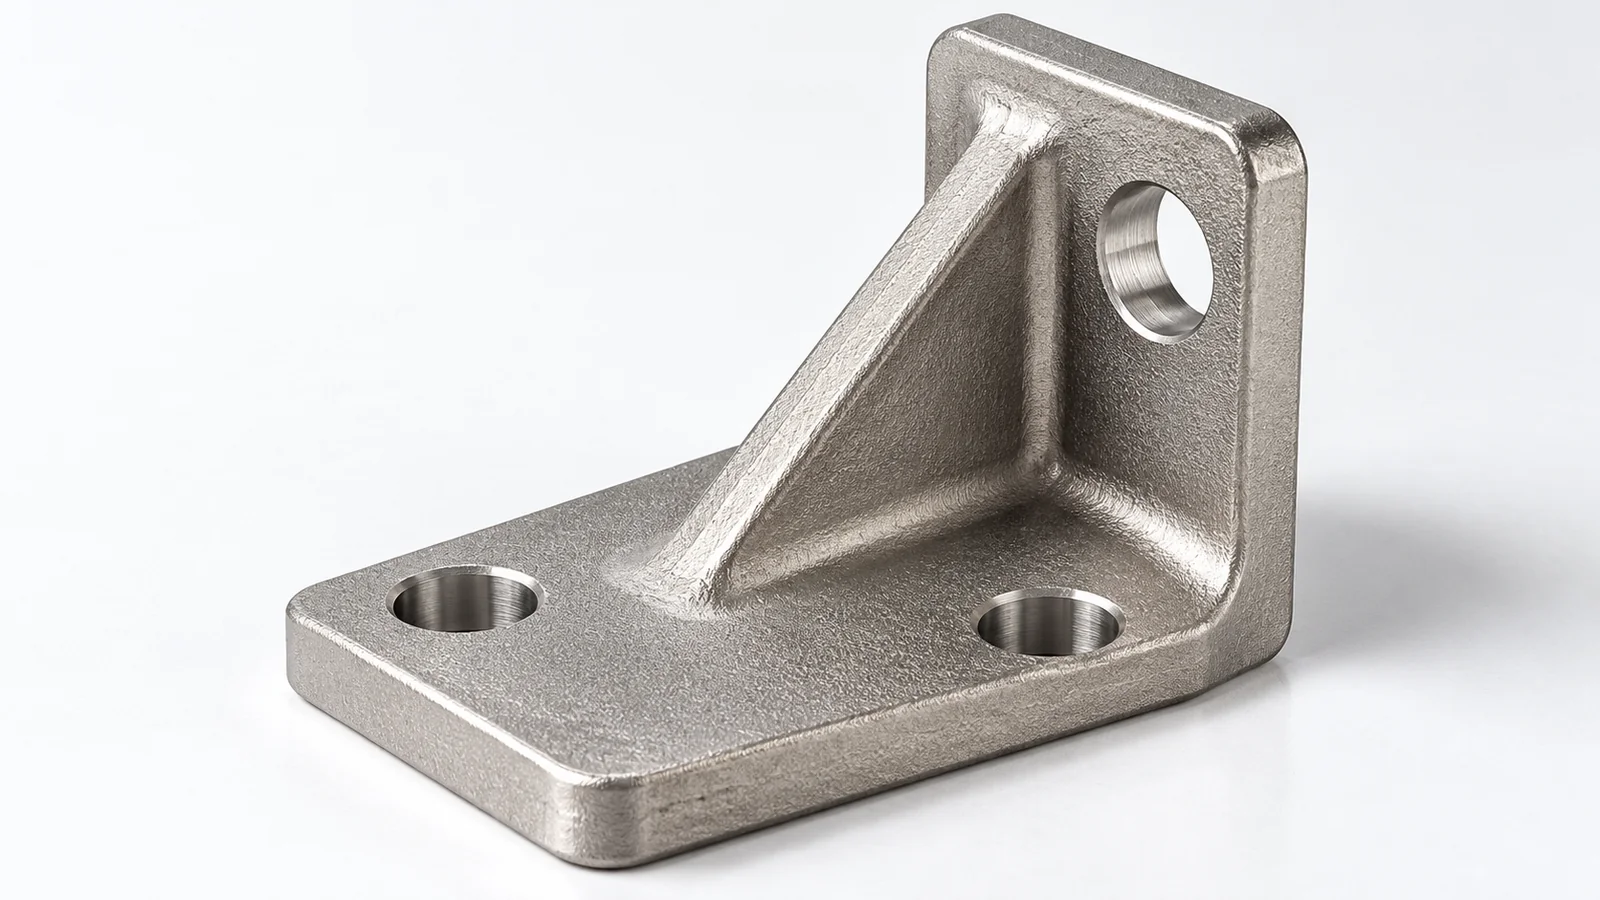
Revisar transições de seção e fluxo de metal
As seções uniformes se preenchem e resfriam de forma mais consistente que uniões pesadas isoladas conectadas a paredes finas. Quando a função permitir, utilize raios e transições graduais em vez de mudanças bruscas de espessura. Não significa que todas as paredes devam ser iguais; a geometria local deve ser revisada por comprimento de fluxo, pontos quentes, resistência da casca e alimentação.
Bolsos profundos, cavidades cegas e dutos internos longos também afetam o ferramental de cera, construção de casca, desceragem e retirada de cerâmica. A melhor geometria é a que pode ser produzida e limpa repetidamente, não apenas desenhada.
Considerar direção de dispositivo, desmoldagem e corte
Os modelos de cera devem ser liberados do ferramental salvo que se justifiquem machos solúveis, cerâmicos ou estratégias mais complexas. Desmoldagem, direção de partição e estratégia de machos devem ser avaliados antes de que o desenho seja excessivo rígido. Entradas e canais também precisam áreas que depois possam ser cortados e suavizados sem danificar superfícies funcionais.
Atribuir precisão onde cria valor
Antes de congelar o ferramental de cera, marque faces que podem ficar fundidas, regiões com sobremetal e apoios da primeira fixação CNC. Avalie transições finas e espessas, canal de alimentação e interferência dos dispositivos. ISO 8062-3:2023 pode definir tolerâncias gerais e classes de sobremetal chamadas no desenho, mas não estabelece espessura mínima segura para toda geometria. Vincule decisões de DFM à revisão.
Faces de vedação, furos, posições de rolamento, roscas e datums críticos são candidatos habituais à usinagem. Outra geometria pode permanecer fundida. Um desenho que distingue dimensões funcionais usinadas de dimensões fundidas controladas dá ao fornecedor maior liberdade para criar uma rota estável.
Se o Usinagem CNC vier depois da fundição, inclua apoios de localização utilizáveis e sobremetal local suficiente para definir a primeira montagem. Consulte Projeto de peças fundidas para Usinagem CNC e Sobremetal de usinagem ao planejar a transição de fundição a usinagem.
Projetar ao mesmo tempo a rota de inspeção
As características críticas devem ter um método de medição e esquema de datums identificáveis. Se uma característica é difícil de alcançar com a ferramenta de usinagem, também pode ser difícil de inspecionar. Barreiras de pressão, verificação de material, END e requisitos superficiais devem igualmente estar vinculados ao risco real de serviço em vez de serem adicionados como documentação genérica.
Conclusão para a RFQ
Forneça modelo 3D nativo, desenho controlado, liga ou condição de serviço, volume anual e requisitos críticos. DFM é mais eficaz antes do ferramental, quando geometria, usinagem, inspeção e acabamento ainda podem ser otimizadas conjuntamente.
Caminho da revisão de projeto
Não há limite universal de produção garantido: confira desenho, liga, processo e norma.