
Comenzar por el componente terminado
La fundición a la cera perdida aporta más valor cuando la geometría próxima a forma final reduce mecanizado, montaje o desperdicio de material. La revisión de diseño debe comenzar por la función terminada — barrera de presión, recorrido de flujo, asiento de rodamiento, superficie sanitaria, interfaz de montaje o zona cosmética — y después decidir qué características se funden y cuáles se mecanizan.
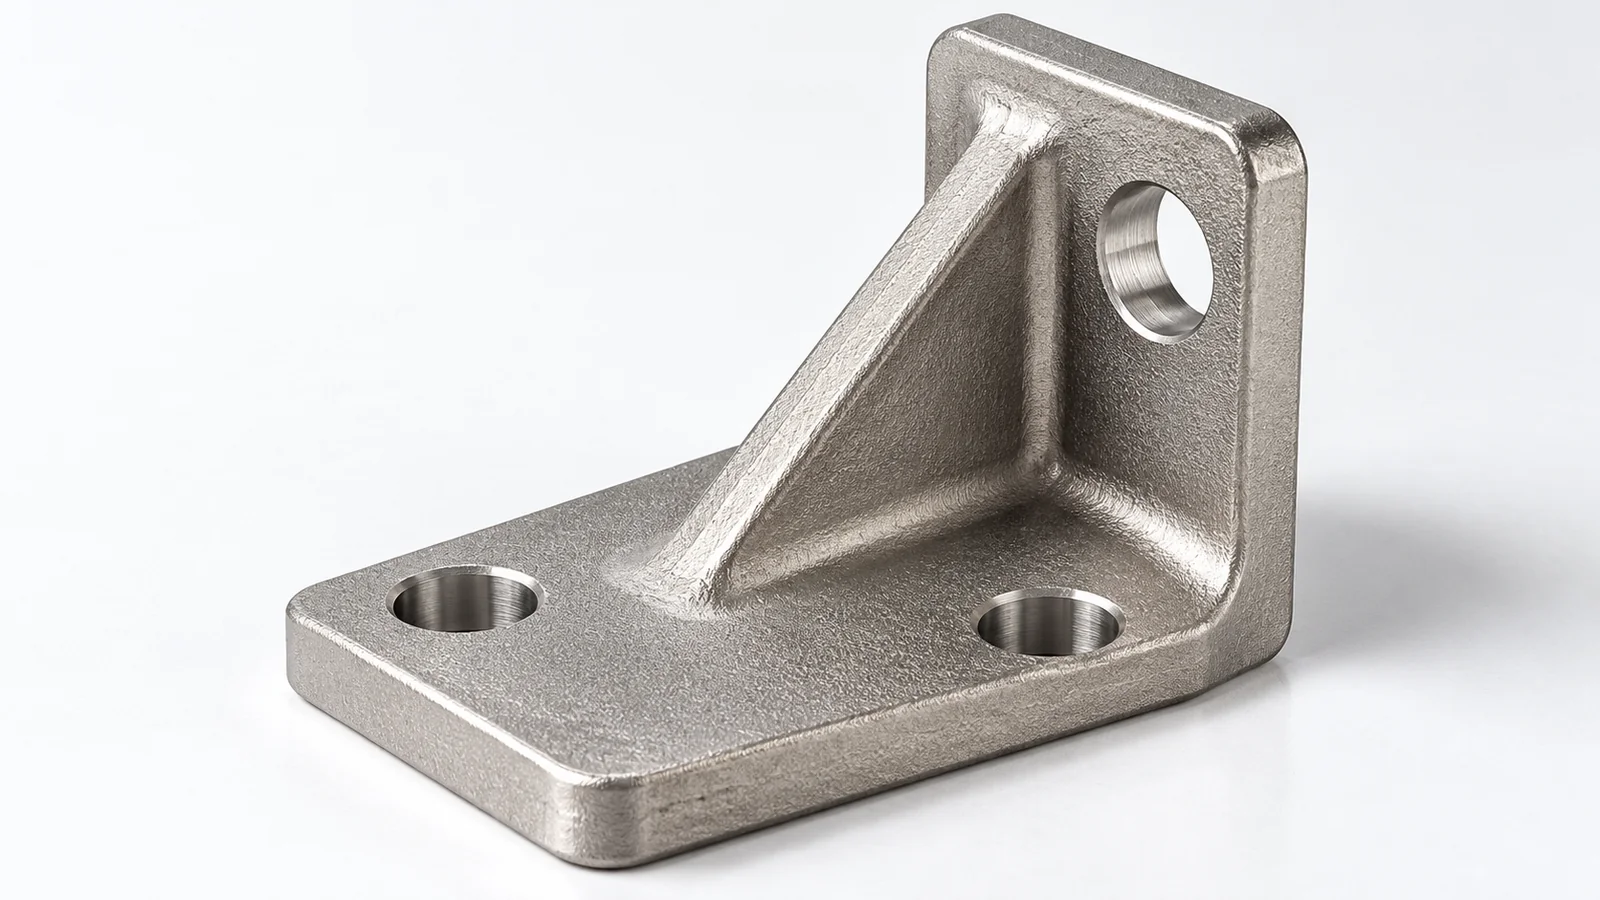
Revisar transiciones de sección y flujo de metal
Las secciones uniformes se llenan y enfrían de forma más consistente que uniones pesadas aisladas conectadas a paredes finas. Cuando la función lo permita, utilice radios y transiciones graduales en lugar de cambios bruscos de espesor. No significa que todas las paredes deban ser iguales; la geometría local debe revisarse por longitud de flujo, puntos calientes, resistencia de la cáscara y alimentación.
Bolsillos profundos, cavidades ciegas y conductos internos largos también afectan al utillaje de cera, construcción de cáscara, descerado y retirada de cerámica. La mejor geometría es la que puede producirse y limpiarse repetidamente, no solo dibujarse.
Considerar dirección de utillaje, desmoldeo y corte
Los modelos de cera deben liberarse del utillaje salvo que se justifiquen machos solubles, cerámicos o estrategias más complejas. Desmoldeo, dirección de partición y estrategia de machos deben evaluarse antes de que el plano sea demasiado rígido. Entradas y canales también necesitan zonas que después puedan cortarse y suavizarse sin dañar superficies funcionales.
Asignar precisión donde crea valor
Antes de cerrar el utillaje de cera, identificar caras que pueden quedar en bruto, zonas con sobrematerial y apoyos de la primera sujeción CNC; revisar transiciones finas a gruesas y posibles interferencias de alimentación o útiles. ISO 8062-3:2023 puede definir tolerancias generales y grados de sobrematerial citados en el plano, pero no determina un espesor mínimo seguro para cada diseño. Vincular las decisiones DFM a la revisión.
Caras de sellado, taladros, posiciones de rodamiento, roscas y datums críticos son candidatos habituales al mecanizado. Otra geometría puede permanecer fundida. Un plano que distingue dimensiones funcionales mecanizadas de dimensiones fundidas controladas da al proveedor mayor libertad para crear una ruta estable.
Si el mecanizado CNC sigue a la fundición, incluya apoyos de localización utilizables y suficiente sobrematerial local para establecer el primer montaje. Consulte Diseño de piezas fundidas para mecanizado CNC y Sobrematerial de mecanizado al planificar la transición de fundición a mecanizado.
Diseñar al mismo tiempo la ruta de inspección
Las características críticas deben tener un método de medición y esquema de datums identificables. Si una característica es difícil de alcanzar con la herramienta de mecanizado, también puede ser difícil de inspeccionar. Barreras de presión, verificación de material, END y requisitos superficiales deben igualmente vincularse al riesgo real de servicio en lugar de añadirse como documentación genérica.
Conclusión para la RFQ
Proporcione modelo 3D nativo, plano controlado, aleación o condición de servicio, volumen anual y requisitos críticos. DFM es más eficaz antes del utillaje, cuando geometría, mecanizado, inspección y acabado todavía pueden optimizarse conjuntamente.
Ruta de revisión de diseño
No se garantiza un límite universal de fabricación; verificar plano, aleación, proceso y norma.