
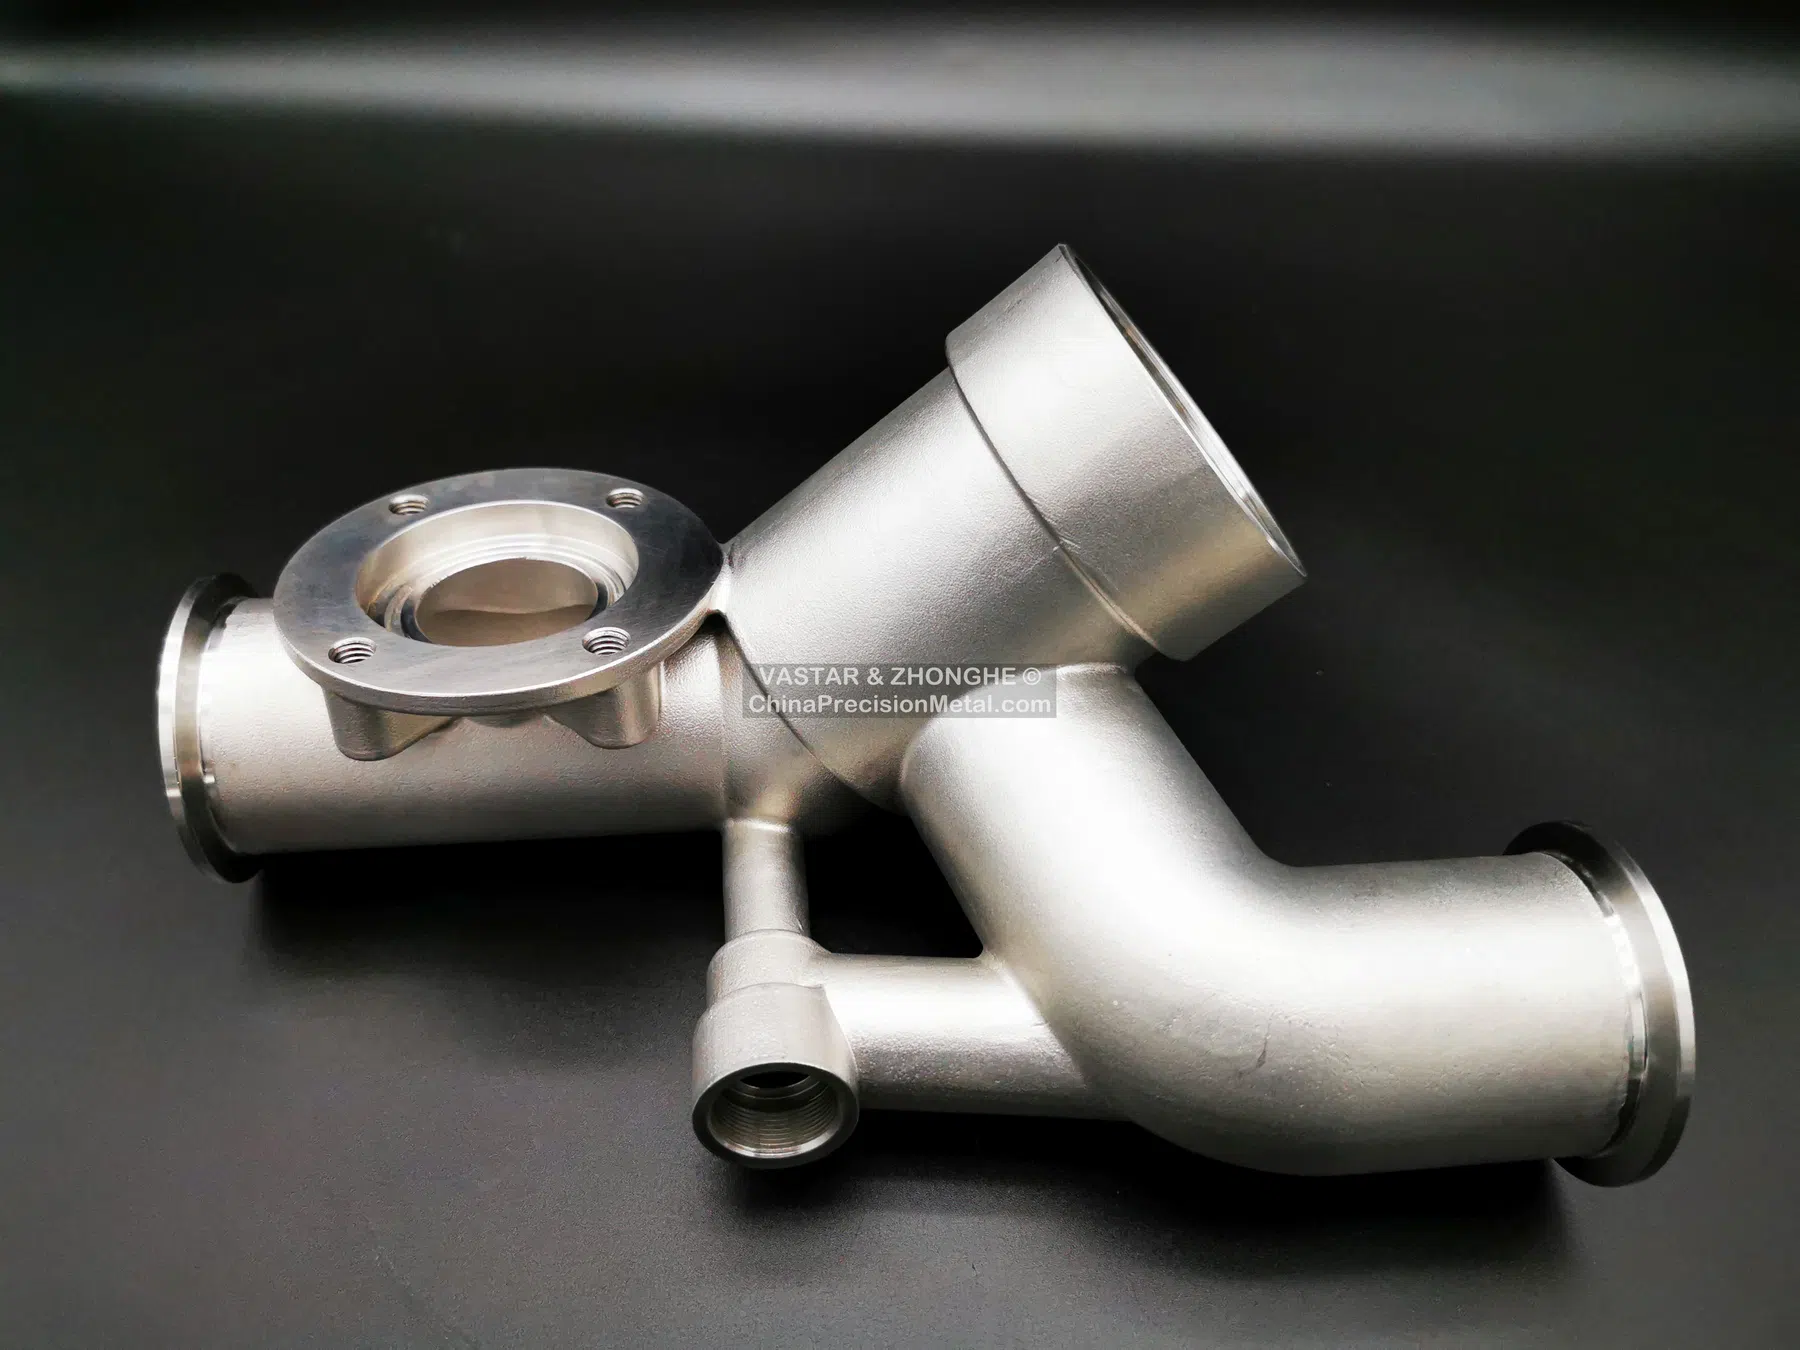
Задача компонента
Сложный проточный корпус сочетает близкие к окончательной форме каналы с обработанными портами, отверстиями, плоскостями и уплотнительными элементами. Детали из нашего существующего портфеля показывают тип геометрии, при которой литье по выплавляемым моделям может заменить многодетальную сварную конструкцию или существенно сократить мехобработку из цельной заготовки.
Закупочный риск состоит не только в том, можно ли отлить внешнюю форму. Переходы толщин, локальные массивные зоны, внутренние пересечения и глубина последующей мехобработки влияют на питание, риск пористости и итоговую целостность под давлением.
Приоритеты планирования процесса
- Ориентировать восковую модель и литниковую систему так, чтобы критические зоны границы давления получали стабильное питание.
- Сохранять технологичные переходы толщин вокруг пересечений каналов и бобышек.
- Оставлять контролируемый припуск, не снимая больше литой корки, чем необходимо.
- Определить базы, которые можно повторяемо находить на детали неправильной формы.
- Отделить косметические поверхности от уплотнительных, подшипниковых и резьбовых элементов.
Мехобработка и контроль
Порты и уплотнительные поверхности обычно обрабатывают после термообработки и очистки. Последовательность операций должна ограничивать деформацию и сохранять доступ для закрепления и измерения. КИМ может подтвердить положение портов, взаимное расположение отверстий и обработанных баз. Капиллярный или другой НК назначают соответствующим зонам границы давления.
Если требуется герметичность, испытание следует проводить после тех операций мехобработки и очистки, которые соответствуют состоянию поставки. Гидростатическое или пневматическое испытание выбирают по спецификации и условиям эксплуатации.
Полезная информация для RFQ
Передайте 3D-модель, обозначение границы давления, испытательное давление, критерий утечки, стандарт материала, ограничения на ремонт, годовой объем и критические обрабатываемые элементы. Это позволяет рассчитать литье, мехобработку и испытания как единый маршрут.