
圧力境界と合否判定ロジックを定義する
「漏れない」は工程全体で成立させる設計要求
バルブボディ、ポンプハウジング、マニホールド、冷却部品、サニタリーフロー部品は、寸法検査に合格しても、圧力境界をシステムとして管理していなければ実使用で漏れることがあります。逆に、鋳物が機能的に合格するために、あらゆる場所で微視的な欠陥が完全にゼロである必要はありません。重要なのは、指定された使用条件・試験条件で、内部不連続、機械加工による露出、シール界面、組立経路のいずれかが漏れ経路を形成するかどうかです。
したがってRFQでは、どこが圧力上重要か、どの媒体を保持するか、どの面を加工するか、どのようにシールするか、どの方法で合否を判定するかを明示する必要があります。
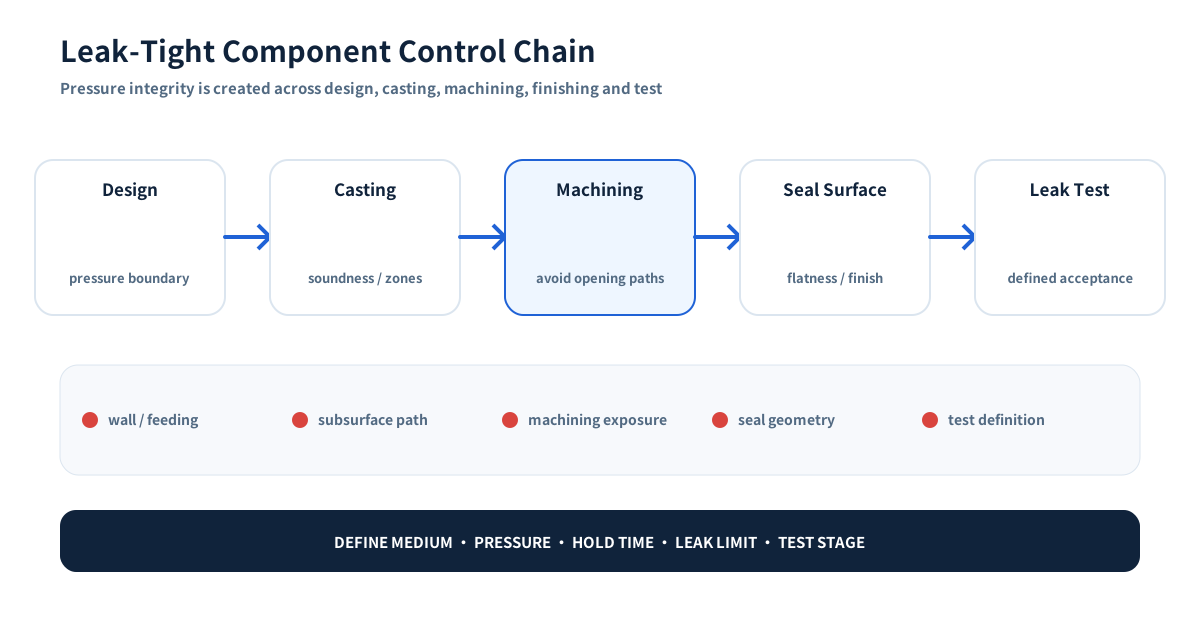
代表的な漏れ経路と購買側で定義すべき管理
| リスク部位 | 起こり得ること | RFQ / コントロールプランで定義すべきこと |
|---|---|---|
| 厚肉部または急激な肉厚変化 | 局部的な凝固収縮や内部不連続 | DFMレビュー、肉厚遷移、湯道/押湯方針、必要に応じた重要部位検査 |
| 加工穴またはシール面 | 加工で閉じていた不連続が開口する | 加工代、圧力境界マップ、完成状態での検査/試験 |
| ねじポート | ポロシティ、ねじ損傷、バリ、シール形状不良が漏れ経路になる | ねじ規格、ゲージ、シール方法、ポート面要求、機能上必要な漏れ試験 |
| ガスケット / Oリング面 | 平面度、粗さ、傷、汚染でシールできない | 表面粗さ、平面度/輪郭度、外観基準、洗浄と保護 |
| 組立界面 | 位置ずれ、シール損傷、不適切な締付トルクで良好な鋳物でも漏れる | 界面図面、組立方法、責任範囲 |
| 試験定義 | 「漏れ試験必須」だけでは供給者比較ができない | 媒体、圧力/真空、保持時間、最大漏れ量または明確な合否、抜取率、試験工程 |
検査を設計する前に圧力境界を設計する
圧力健全性を改善する最適なタイミングは金型製作前です。確認したい項目は次のとおりです。
- 厚肉部や急激な肉厚変化を減らせるか。
- 圧力境界が大きなボスやパッドと不必要に交差していないか。
- 内部流路は鋳込み/中子で形成するのか、鋳造後に穴あけするのか。それぞれでリスクはどう変わるか。
- 過大な切込みをせずに安定したシール面を得るための材料量があるか。
- シール形状を歪ませずにどこでクランプできるか。
- ガスケット溝、Oリングランド、ねじ、フランジ面は選択したシール技術に適合しているか。
答えは工程によって異なります。ステンレス精密鋳造に適した解は、アルミダイカストや全面削り出しマニホールドとは異なる場合があります。
製造ルートを管理する
鋳造健全性は全体等級ではなく局所機能で見る
鋳造欠陥は、機能部位と交差したときに最も重要になります。非重要リブ内部の無害な指示と、薄い圧力壁や加工シール面を貫通する連結不連続は同じではありません。
精密鋳造では、湯道/押湯、肉厚遷移、溶解条件、シェル/工程の安定性、合金挙動が健全性に影響します。Investment Casting Institute の欠陥アトラスが示すように、異なる欠陥メカニズムには異なる是正処置が必要であり、「ポロシティ」を万能な診断語として扱うべきではありません。
そのため購買側は、全域に曖昧な「ゼロポロシティ」を要求するのではなく、図面上で圧力境界と漏れ不可の機能領域を明示する方が有効です。
機械加工で、鋳造検査では見えなかったリスクが表面化することがある
機械加工が収縮ポロシティを作るわけではありませんが、表面下の不連続と交差し、それを開いた漏れ経路にすることがあります。したがって加工代と圧力健全性は一緒に計画する必要があります。
2024年にInternational Journal of Metalcastingに掲載された査読研究では、耐圧鋳物の連結ポロシティをモデル化し、機械加工によって内部空洞ネットワークが表面に開口し得ると明記しています。購買側への実務的な示唆は、加工が圧力境界と交差する場合、完成加工状態で漏れ性能を評価することです。論文を読む。
重要面では、安定した形状を得るために必要な最小限の加工代を使用します。過大な除去は、露出リスクとコストを同時に増やす可能性があります。
シール面には専用の合否基準が必要
図面に「Ra 0.8」とだけ書いても、ガスケットやメタルシールには不十分な場合があります。継手によっては、次の管理も必要です。
- 平面度または輪郭度
- 穴に対する同心度/振れ
- うねりや工具痕
- 傷、打痕、露出ポア
- 面取りとバリ方向
- 清浄度と防錆保護
- コーティング/不動態化を最終検証の前後どちらで行うか
一般的な粗さの思い込みより、シール供給者の設計要求を優先すべきです。
完成状態で検証する
漏れ試験:単に「試験」と書くのではなく方法を定義する
一般的な工業試験には、水圧試験、水中エアバブル試験、圧力降下法、質量流量法、真空法、非常に低い許容漏れ量向けのヘリウム検知などがあります。適切な方法は、使用媒体、圧力、許容漏れ量、部品容積、安全性、生産速度によって変わります。
「100%漏れ試験」という指示だけでは、供給者は意味のある見積りや検証を行えません。少なくとも次を定義してください。
- 試験媒体
- 試験圧力または真空レベル
- 必要に応じた安定時間と保持時間
- 最大許容圧力低下 / 流量 / 漏れ率、または明確な外観合否基準
- 加工・仕上げ・組立の前後どの段階で試験するか
- 抜取または100%要求
- 記録/トレーサビリティ要求
- 試験治具側シールに関する前提
空圧試験は水圧試験より大きなエネルギーを蓄えるため、設備と手順はその試験用に設計・承認されていなければなりません。「より厳しくする」ために安易に圧力を上げてはいけません。
NDTと漏れ試験は別の問いに答える
浸透探傷、磁粉探傷、放射線検査などの非破壊検査は、定義された欠陥リスクには適しますが、流体の気密性を自動的に証明するものではありません。逆に漏れ試験は、すべての内部指示を特徴付けなくても機能的な封止性能を示せます。
検査計画では、各方法を故障モードに結び付けます。
- NDT — 合否規格に基づき、定義された表面/表面下不連続を検出
- 寸法検査 — 圧力壁厚、シール形状、界面を確認
- 漏れ/耐圧試験 — 合意した試験条件で機能的封止を証明
- 材料確認 / トレーサビリティ — 正しい合金とロット/文書チェーンを証明
合否ロジックが矛盾または未定義なら、検査を増やせば良いとは限りません。
含浸や補修はどう扱うか
真空含浸は、特にアルミ用途など一部の鋳造業界で連結ポロシティを封止するために使用されます。ただし、すべての製品で許容されると仮定してはいけません。図面、顧客仕様、使用環境により、含浸、溶接補修、その他の補修が許可・制限・禁止のどれかを決める必要があります。
含浸が許可される場合、加工・試験との工程順序が重要です。2024年の同じ耐圧研究は、複雑に連結した経路が、単に含浸を施しただけでは必ずしも封止されない理由も示しています。
重要なステンレス/合金耐圧部品では、初品後に認識違いが発覚するのではなく、RFQで補修/含浸制限を明示してください。
供給者とRFQ入力情報を適格化する
圧力境界部品の供給者確認質問
供給者に工程全体の管理方法を示してもらいます。
- 図面レビューで圧力境界をどのように特定するか。
- 重要領域に対してどの鋳造/工程管理を行うか。
- どの形状が圧力壁を貫通または近接して加工されるか。
- 加工後のシール面をどのように保護するか。
- 漏れ試験治具は妥当性確認・保全されているか。
- 圧力計、流量計、漏れ計測器は必要周期で校正されているか。
- 試験記録を品番、改訂、ロット、日付まで追跡できるか。
- 漏れ不合格品は単に再試験するのではなくメカニズム分析されるか。
- 含浸/補修は顧客承認で管理されるか。
- 継続案件で工程変更や外注先変更を実施前に通知するか。
これらは「ゼロポロシティ」を約束させるより意味のある質問です。
RFQの要点
漏れが重要な鋳造・機械加工部品では、完成図面に加えて、使用媒体、運転/試験圧力、圧力境界の定義、シール方法、加工界面、漏れ試験方法と合否基準、NDT範囲、補修/含浸ルール、必要なトレーサビリティを提示してください。これにより、設計・鋳造・機械加工・検査を一つの圧力健全性システムとして計画できます。