
「仕上げ」という言葉だけでなく最終状態を定義する
図面では、鋳造、洗浄、機械加工、研磨の各工程で残る状態を区別する必要があります。「滑らか」「光沢」「研磨」は外観を表せますが、どこまで材料を除去してよいか、触れてはいけない面はどこか、粗さをどこで測るかは伝えません。
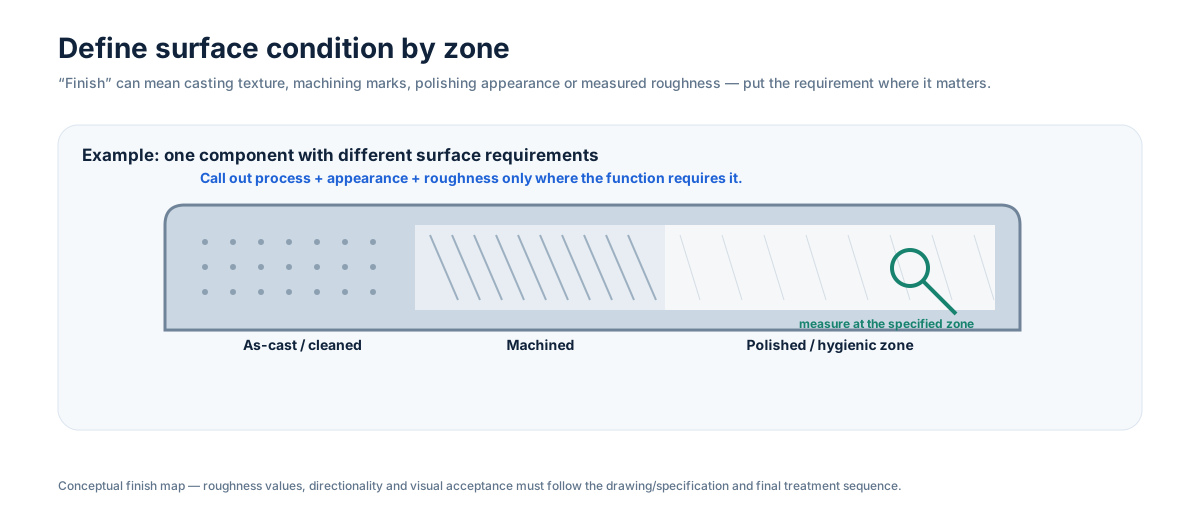
機能区域を分ける
鋳肌 / 洗浄面は通常、セラミックシェルとその後の洗浄・ブラストで生じる表面状態を残します。シール、軸受、衛生、外観を支配しない面に適します。
機械加工面は、寸法、平面度、振れ、位置、シール、はめあいを管理するために作ります。加工面には工具目が見える場合があり、粗さと目方向は機能上必要な場合にのみ指定します。
研磨面は、外観、衛生、流体性能を目的とする場合があります。鏡面、光沢、つや消し、ヘアラインといった外観は、数値粗さ要求と同義ではありません。サニタリー部品では、角、溶接部、遷移部、工具が届きにくい区域も研磨工程で考慮します。
粗さパラメータと検査方法を指定する
Ra、Rq/RMS、Rz、目視または比較見本による評価は、表面性状を異なる方法で表すため、同じ合否基準として扱えません。数値粗さが機能要件なら、要求パラメータと限界、必要に応じて測定位置と方向、図面で依存する場合はカットオフ/評価長または適用規格を明記します。検査方法も実形状に適合する必要があり、比較見本と接触式粗さ計が自動的に同じ合否結果を出すわけではありません。
図面上で区域ごとに仕上げ要求を示す
有効な図面は、研磨、機械加工、保護が必要な面を明確に示します。また、不動態化、電解研磨、その他の最終処理の前後どちらに要求を適用するかも示します。ブラストや研磨によってエッジが丸まる、シールランドが変わる、基準が変化する可能性がある場合は、マスキングや保護が必要です。
粗さが合否特性なら、必要に応じて測定位置と方向を定義します。アクセスしやすい平面の測定値を、深いボア向けの要求と比較すると、管理できているように見えて実際は違う場合があります。
表面を変える最後の工程後に検証する
検査は、該当する最終工程の後に行います。機械加工後に合格した面でも、研磨、ブラスト、電解研磨後に変化する可能性があります。寸法と粗さの確認は、納入状態を表す工程位置で実施する必要があります。
組み合わせ可能な製造・検証ルートについては、表面仕上げ と 品質管理 を参照してください。
RFQの要点
図面で機能面の区域を示し、鋳肌、機械加工、研磨外観、測定粗さ、処理、保護区域など必要な最終状態を指定してください。部品全体に一つの「仕上げ」注記を書くより有効です。