
Guida in sintesi
A cosa serve questa guida
“Lavorazione CNC” è troppo generico per essere una specifica di sourcing utile da solo. Il problema reale può essere lavorare una microfusione near-net, qualificare una fonte alternativa per un forgiato, mantenere fori concentrici su un componente rotante, controllare facce di tenuta su un corpo valvola, produrre molti codici a basso volume o aggiungere stock locale a un programma OEM ripetitivo.
Questa guida organizza il CNC intorno a tali decisioni. È scritta per acquisti, progettazione, produzione e qualità che necessitano di parti finite ripetibili, non semplicemente ore macchina.
In China Precision Metal il perimetro pubblicato comprende 40+ macchine CNC per tornitura, fresatura, turn-mill, HMC, VMC e 3/4/5 assi, oltre a rettifica, foratura/maschiatura, EDM a tuffo ed elettroerosione a filo. Il lavoro principale include lavorazione di getti e forgiati, getti completamente lavorati, componenti industriali di flusso, programmi HMLV, qualifica second-source e controllo/verifica funzionale a valle.
Lavorazione CNC in una tabella decisionale
| Domanda del buyer | Approccio preferito |
|---|---|
| La geometria è soprattutto rotazionale? | Tornitura CNC o turn-mill possono ridurre i setup |
| Servono più facce/funzioni prismatiche? | VMC/HMC o fresatura multi-asse secondo accesso e lotto |
| La parte è complessa ma fondibile near-net? | Confrontare getto lavorato e lavorazione dal pieno |
| Il grezzo è forgiato? | Rivedere sovrametallo, calamina, distorsione e datum prima di fissare la rotta |
| Le tolleranze sono critiche solo in poche zone? | Tenere economica la geometria generale e stringere solo i CTQ |
| La domanda annua è divisa in molti piccoli rilasci? | Quotare volume annuo + pattern; considerare fixture/programmi HMLV e stock |
| È un progetto second-source? | Fornire grezzo attuale, revisione, dati ispettivi e rischi noti, non solo target price |
Pianificare la rotta di lavorazione
Partire dalla forma iniziale
Una parte CNC finita può partire da:
- barra o tubo;
- piastra o billetta;
- microfusione;
- forgiato;
- fusione in sabbia/pressofusione o altro near-net;
- semilavorato fornito dal cliente.
La scelta del grezzo è una delle decisioni a maggior impatto sul costo. Lavorare dal pieno evita tooling di fusione/forgiatura ma può produrre molto scarto e cicli lunghi. Un grezzo near-net aggiunge controlli a monte ma può ridurre drasticamente sgrossatura e integrare geometrie complesse.
La risposta dipende da geometria, materiale, quantità annua, maturità del design, requisiti strutturali e quantità di materiale che altrimenti verrebbe asportata.
Capire le principali rotte CNC
Tornitura CNC
È efficiente per diametri, spallamenti, gole, filetti, fori e facce. Le parti con un forte asse comune spesso beneficiano della tornitura come operazione iniziale per creare datum.
Fresatura CNC
Crea facce prismatiche, tasche, cave, pattern di fori, superfici sagomate e funzioni orientate su più lati.
Turn-mill
Combina funzioni tornite e fresate con meno passaggi. Può ridurre errore di ripresa per parti che altrimenti passano fra tornio e fresa.
VMC e HMC
Centri verticali e orizzontali si scelgono secondo geometria, fixture, evacuazione truciolo, esigenze pallet/produzione e accesso. Gli HMC sono utili quando si lavorano più facce attorno a un’attrezzatura in produzione ripetitiva.
4 assi e 5 assi
Assi aggiuntivi migliorano accesso e possono ridurre i setup sulle parti complesse. Non sono automaticamente “migliori”: se una parte è robusta con setup semplici, la complessità extra non aggiunge valore.
EDM e rettifica
EDM a filo/tuffo e rettifica servono geometrie specifiche, materiali duri o finiture inefficienti con tornitura/fresatura normale. Sono strumenti della rotta, non operazioni di default.
Progettare intorno ai setup, non solo alle feature
Ogni riposizionamento introduce una nuova condizione di fixture e una possibilità di stack-up. Una buona DFM chiede:
- Quanti setup servono realmente?
- Quale datum può essere stabilito per primo?
- Le feature critiche possono essere lavorate nello stesso serraggio?
- Esistono superfici stabili per il fissaggio?
- L’utensile ha accesso fisico?
- Si può tastare/ispezionare senza perdere la logica datum?
- La parte è rigida sotto forze di taglio e serraggio?
Ridurre i setup può migliorare costo e coerenza, ma forzare tutto in un unico setup complesso può essere controproducente. Il processo deve essere robusto, non solo minimo.
La strategia datum è la base della ripetibilità
Una tolleranza ha significato solo rispetto a un sistema datum. Su getti e forgiati lavorati è particolarmente importante perché il grezzo varia più dello stock rettificato.
Principi utili:
- stabilire presto datum primario/secondario/terziario stabili;
- evitare di localizzare una feature critica da una superficie estetica as-cast non controllata;
- lavorare prima i pad datum dove opportuno;
- mantenere relazioni coassiali o di tenuta critiche con pochi trasferimenti;
- rendere coerenti datum di ispezione e produzione quando la funzione lo consente.
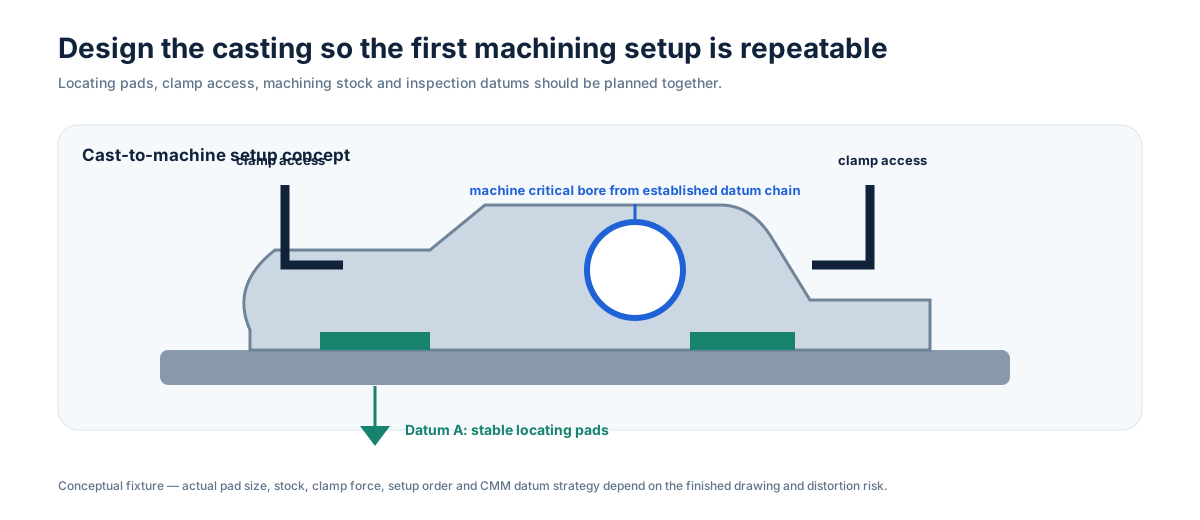
Per i getti vedere Progettare getti per CNC ↗.
Workholding e fixture fanno parte del design del prodotto
La macchina può muoversi a livello micron, ma il pezzo deve essere tenuto senza spostarsi o deformarsi.
La fixture deve considerare:
- superfici di localizzazione e serraggio;
- rigidezza componente;
- deformazione pareti sottili;
- variabilità di getti/forgiati;
- direzione delle forze di taglio;
- scarico truciolo;
- carico operatore e poka-yoke;
- accesso utensile/tastatore;
- stoccaggio e identificazione fixture per lotti ripetuti.
In HMLV, una fixture rapida da identificare, verificare e riutilizzare può valere più di una fixture ottimizzata solo per un grande lotto.
Tolleranze, progettazione delle feature e superfici
Tolleranze: strette solo dove la funzione lo richiede
Tolleranze inutilmente strette aumentano il costo perché possono richiedere:
- condizione materiale più stabile;
- più operazioni di semi-finitura/finitura;
- passate più leggere e più compensazioni;
- controllo clima/temperatura;
- fixture più capaci;
- più tempo ispettivo;
- resa inferiore.
Separare le quote in:
- tolleranze critiche per funzione;
- tolleranze di accoppiamento/assemblaggio;
- quote generali di produzione;
- quote di riferimento/non ispettive.
Se una tolleranza controlla tenuta, vita cuscinetto, allineamento o movimento, mantenerla. Se esiste solo perché il CAD mostra molti decimali, rivederla.
GD&T riduce l’ambiguità quando la logica datum è buona
Posizione, planarità, perpendicolarità, parallelismo, runout, profilo e relazioni concentriche/coassiali possono descrivere meglio la funzione di una catena di coordinate.
Un GD&T scadente può rendere la parte più difficile da quotare. Il disegno deve stabilire:
- datum funzionali;
- quadro di controllo delle feature;
- caratteristiche da riportare;
- eventuali bonus/material condition modifiers;
- come l’assieme usa realmente la funzione.
Cliente e fornitore devono risolvere riferimenti ambigui prima della produzione, non al controllo finale.
Fori, alesaggi e filetti richiedono contesto produttivo
Un foro passante, un cross-hole profondo, un alesaggio cuscinetto e una porta filettata in pressione hanno bisogni diversi di accesso e verifica.
Chiarire:
- passante o profondità cieca;
- forma del fondo;
- standard/classe filetto e lunghezza d’ingaggio;
- lamatura/svasatura;
- cilindricità/rotondità quando funzionali;
- sbocco cross-hole e controllo bave;
- filetto di tenuta o faccia lavorata coinvolti;
- requisiti di calibro/report.
Evitare piccoli smussi decorativi su ogni bordo quando una nota controllata di deburr/break edge è sufficiente.
Spigoli interni, tasche e portata utensile
Gli utensili rotanti creano naturalmente raggi interni. Tasche profonde e strette richiedono utensili lunghi, meno rigidi e più soggetti a vibrazione/deflessione.
Progettare per:
- raggi interni pratici;
- diametro utensile che possa raggiungere la feature;
- rapporti profondità/larghezza ragionevoli;
- evacuazione truciolo;
- accesso ispettivo;
- spazio per il portautensile, non solo la punta.
Una tasca apparentemente facile in CAD può richiedere utensili di diverse lunghezze, tooling speciale o accesso 5 assi.
Pareti sottili e distorsione
Le pareti sottili possono muoversi con serraggio, forza di taglio, tensioni residue e calore. È importante in inox, grandi anelli, flange sottili, getti post trattamento termico e parti con molta asportazione.
Strategie possibili:
- lasciare stock temporaneo di supporto;
- sgrossare e semi-finire prima della finitura;
- bilanciare l’asportazione;
- usare serraggio più morbido/distribuito;
- consentire stabilizzazione tensioni fra operazioni;
- misurare dopo lo sbloccaggio quando conta lo stato libero.
Non specificare planarità free-state senza considerare il montaggio funzionale se l’assieme vincola intenzionalmente la parte.
La rugosità deve essere legata alla funzione
Non tutte le superfici richiedono lo stesso Ra. Le ragioni funzionali possono essere:
- guarnizione/O-ring;
- accoppiamento cuscinetto/boccola;
- scorrimento/usura;
- pulibilità sanitaria;
- superficie sensibile alla fatica;
- estetica.
Le altre facce possono avere normale qualità as-machined e bordi senza bave. Specificare rugosità solo dove conta.
Segni di lavorazione e lucidatura sono processi diversi. Una superficie sanitaria molto lucida può richiedere lucidatura meccanica e controllo dedicati dopo CNC.
Materiali, grezzi e sequenza di processo
La lavorabilità del materiale cambia la rotta
La quotazione deve indicare materiale e condizione esatti perché usura utensile, calore, truciolo e distorsione variano molto.
Acciaio inox austenitico
Comune in pompe, valvole, sanitario e corrosione. Incrudimento, calore e bave richiedono utensili e parametri adatti.
Duplex / super duplex
Resistenza e corrosione rendono importanti stato materiale e trattamento. Strategia di lavorazione, ferrite/verifica materiale e requisiti finali possono dover essere coordinati.
17-4PH e inox a indurimento per precipitazione
La condizione termica richiesta influenza durezza e sequenza. Specificare la condizione finale, non solo il nome lega.
Acciai al carbonio e legati
Lavorabilità varia con grado, durezza e trattamento. Condizioni fuse/forgiate aggiungono calamina e variazione di stock.
Leghe base nichel
Forze elevate e calore possono rendere ciclo e consumo utensili driver importanti. Evitare tasche profonde inutili e sovrametallo eccessivo.
Alluminio, ottone e altri metalli
Possono essere efficienti da lavorare, ma lega, temper e funzione restano importanti.
Lavoriamo anche alcuni tecnopolimeri e gomma dura, ma il loro comportamento termico e rigidezza richiedono aspettative di tolleranza diverse dai metalli.
Lavorare microfusioni: controllare prima il grezzo, poi la feature
Getto lavorato significa combinare due sistemi di capacità. La fusione deve dare stock utile e datum stabili; il CNC converte il grezzo nelle interfacce finite.
Rivedere:
- variazione dimensionale del getto;
- distorsione termica;
- zone gate/grind;
- datum pad;
- sovrametallo locale;
- posizione parete in pressione;
- rischio esposizione porosità dopo lavorazione;
- accesso serraggio;
- controllo sul finito.
Confrontare solo il prezzo grezzo è incompleto se i fornitori hanno resa di lavorazione o stock diversi.
Vedere Getti lavorati ↗ e Sovrametallo ↗.
Lavorare forgiati: capire stock e vincoli della fibra
I forgiati possono dare forti proprietà meccaniche, ma la lavorazione deve gestire:
- bava/piano di divisione;
- variazione stock;
- calamina;
- distorsione dopo trattamento;
- sformo/geometria forgiata;
- datum disponibili;
- quantità di materiale su facce/fori critici.
Per second-source fornire il vero disegno del forgiato/condizione grezzo se separato dal disegno finale.
Lavorare da billetta: semplice commercialmente, non sempre meno costoso fisicamente
È ideale per prototipi, design in rapido cambiamento e parti semplici. Evita tooling e consente libertà di modifica.
Per una parte complessa in acciaio/inox, calcolare:
- rapporto buy-to-fly/asportazione;
- tempo di sgrossatura;
- usura utensile;
- valore truciolo rispetto al grezzo;
- numero setup;
- possibilità che casting/forging near-net elimini la maggior parte del volume rimosso.
Il processo più economico a 5 pezzi può essere diverso a 500 pezzi ripetitivi.
Trattamento termico e sequenza di lavorazione
Il trattamento può cambiare durezza e dimensioni. La rotta può essere:
- sgrossatura pre-trattamento;
- trattamento termico;
- stabilizzazione/raddrizzatura se consentita;
- finitura dimensioni critiche;
- trattamento superficiale/ispezione finale.
La sequenza dipende da lega, standard e proprietà. Se durezza o corrosione sono critiche, la condizione finale deve essere esplicita nella RFQ.
Qualità e controllo del pezzo finito
Sbavatura, marcatura, raddrizzatura e riparazione controllata
Una parte CNC finita spesso richiede più della rimozione truciolo.
Operazioni possibili:
- sbavatura e break edge;
- marcatura laser/meccanica;
- pulizia;
- raddrizzatura/correzione dimensionale dove appropriato;
- bilanciatura di componenti rotanti adatti;
- riparazione laser controllata di zone di fusione ammesse;
- sabbiatura/lucidatura/passivazione/elettrolucidatura;
- assemblaggio o sottoassemblaggio se specificato.
Il disegno deve identificare zone vietate alla riparazione, posizione/profondità marcatura e requisiti estetici quando importanti.
La lavorazione del confine di pressione richiede validazione sul finito
La lavorazione può aprire una discontinuità subsuperficiale prima chiusa. Per questo le parti di pressione spesso richiedono prova dopo le operazioni che stabiliscono parete o interfaccia di tenuta.
La RFQ dovrebbe definire:
- fluido di servizio;
- fluido di prova;
- pressione/vuoto;
- hold time;
- perdita ammessa o regola pass/fail;
- fase del test;
- frequenza campionamento;
- documentazione.
Vedere Pressure & Leak Testing ↗ e Componenti fusi e lavorati a tenuta ↗.
Strategia di ispezione: non controllare tutto allo stesso modo
I piani qualità CNC devono seguire il rischio della feature.
Metodi tipici:
- calibro/micrometro per quote generali accessibili;
- alesametri e calibri funzionali;
- CMM per geometria legata ai datum e relazioni complesse;
- rugosimetro per superfici funzionali;
- durezza/verifica materiale;
- bilanciatura per rotanti specificati;
- pressione/leak test per confini fluidi;
- first article/report dimensionale sulla lista concordata.
Le risorse dimensionali principali includono CMM Hexagon e Mitutoyo. Vedere Attrezzature di ispezione ↗.
Il metodo di misura deve corrispondere all’intento del disegno
Le dispute nascono spesso perché cliente e fornitore misurano la stessa feature in modo diverso. Chiarire prima della produzione:
- simulazione datum;
- controllo free-state o vincolato;
- strategia tastatura CMM;
- direzione/posizione rugosità;
- standard calibro filetto;
- feature sensibili alla temperatura;
- controllo 100%, campionamento o monitoraggio capacità.
Pianificare l’ispezione fa parte della pianificazione produttiva, non è un’attività aggiunta dopo.
Costi, capacità e pianificazione della fornitura
Driver di costo nella lavorazione CNC
Principali driver:
- materiale e costo grezzo;
- volume rimosso;
- numero setup;
- tipo/assi macchina;
- tempo ciclo;
- usura e utensili speciali;
- costo fixture e changeover;
- passate finali a tolleranza stretta;
- complessità sbavatura/pulizia;
- ispezione/reporting;
- finitura e test funzionali;
- rischio scarto se feature ad alto valore sono fatte tardi;
- lotto e frequenza di setup ripetuti.
Eliminare un setup può contare più di una piccola riduzione di costo materiale.
HMLV richiede memoria di processo
HMLV significa molti codici e piccoli lotti ripetitivi. Il fornitore deve poter riprendere una parte mesi dopo senza ricreare il processo.
Controlli importanti:
- programmi CNC revisionati;
- identificazione e stoccaggio fixture;
- tool list e offset;
- setup sheet/istruzioni;
- piano controllo e storico caratteristiche;
- verifica first-off dopo un nuovo setup;
- tracciabilità materiale/lotto dove richiesta.
La nostra rotta è progettata per HMLV industriale oltre che produzione regolare.
Il volume annuo conta più della quantità di una singola RFQ
Se si chiedono solo “25 pezzi”, il fornitore non sa se sono:
- prototipo;
- manutenzione una tantum;
- primo rilascio di un programma da 1.000/anno;
- uno SKU fra 50 codici HMLV.
Il volume annuo influenza fixture, tooling, lotto produttivo e stock. Fornire sempre volume annuo + dimensione rilascio quando noti.
VMI, JIT e stock locale possono ridurre il lead time di rilascio
Il lotto macchina economico può superare il consumo cliente. VMI/safety stock/blanket orders colmano la differenza.
Supportiamo VMI, safety stock, blanket order, stock-and-release, Kanban e JIT tramite accordi di magazzino negli Stati Uniti, Europa e Cina. Vedere VMI, JIT & Stocking ↗.
Second-source CNC: qualificare la rotta, non solo il prezzo
Valutare:
- revisione esatta disegno;
- forma iniziale e condizione materiale;
- concetto datum/fixture;
- CTQ note;
- formato report;
- requisiti superficie/pressione;
- failure mode storici se disponibili;
- volume annuo e cadenza.
Se l’incumbent ha anni di conoscenza non documentata, trasformare quel rischio in disegno, control plan o campione di qualifica, non nasconderlo fino al primo rifiuto.
Make-or-buy e capacity overflow
Gli OEM usano fornitori esterni per:
- sourcing strategico — produzione esterna permanente o second source qualificata;
- capacity overflow — sollievo temporaneo o ricorrente quando le macchine interne sono sature.
I dati tecnici necessari sono simili, ma il modello commerciale può differire. L’overflow può richiedere di copiare rapidamente una rotta interna esistente; il sourcing strategico può giustificare una fixture diversa o un altro grezzo per ridurre il costo totale.
Qualifica fornitore, RFQ e FAQ buyer
Domande di qualifica fornitore
- Quali tipi/assi macchina sono realmente disponibili nello stabilimento rilevante?
- Il fornitore lavora abitualmente getti/forgiati, non solo barre?
- Come controlla fixture/programmi/revisioni nei job ripetitivi?
- Quali CMM e risorse di controllo?
- Come gestisce materiali difficili e condizione termica?
- Può gestire finitura, pressione e assemblaggio se necessario?
- Come controlla non conformità, riparazioni approvate e tracciabilità?
- Può supportare HMLV e qualifica second-source?
- C’è capacità sufficiente per il programma annuo, non solo per i campioni?
- Stock locale/VMI può ridurre il release lead time?
Vedere Qualifica fornitore ↗.
Cosa includere in una RFQ CNC
Inviare:
- modello 3D nativo;
- disegno 2D controllato e revisione;
- materiale e condizione esatti;
- forma iniziale (billet, getto, forgiato, grezzo cliente);
- volume annuo e quantità per rilascio;
- datum critici e GD&T;
- rugosità per feature;
- requisiti filetti/calibri;
- trattamento termico e durezza;
- coating/passivazione/lucidatura;
- report di ispezione;
- test pressione/leak/funzionali;
- marcatura/tracciabilità;
- imballo/pulizia;
- obiettivo second-source/benchmark;
- aspettative VMI/JIT/stock.
Errori RFQ CNC comuni
Inviare solo CAD nominale
Il CAD non indica quali quote sono critiche, quale controllo serve o quale stato materiale applicare.
Dire “tolleranza stretta” senza CTQ
Servono valori reali e logica datum, non una richiesta generica di precisione.
Nascondere la forma iniziale
Lavorare un getto grezzo è diverso da una billetta segata. Dichiarare ciò che arriva alla macchina.
Quotare solo il primo rilascio
Può portare a fixture/tooling sbagliati per il programma annuo.
Sovraspecificare la finitura
Applicare rugosità fine solo dove serve a tenuta, movimento, pulibilità, fatica o aspetto.
Ignorare sbavatura e pulizia
Cross-hole, passaggi fluidi e parti sanitarie possono richiedere criteri espliciti.
CNC vs microfusione vs forgiatura: scegliere sull’economia della parte finita
| Rotta | Buon fit | Domanda principale costo/rischio |
|---|---|---|
| CNC dal pieno | Prototipo, basso tooling, geometria relativamente semplice, design che cambia spesso | Quanto materiale e tempo ciclo vengono rimossi? |
| Microfusione + CNC | Geometria near-net complessa in acciaio/lega con interfacce lavorate critiche | Il tooling è giustificato dai risparmi ricorrenti di lavorazione/materiale/assemblaggio? |
| Forgiatura + CNC | Requisiti strutturali/meccanici e geometria forgiabile | Quanta finitura e tooling di forgiatura restano? |
| Fabbricazione + CNC | Grandi strutture saldate/modulari | Distorsione, vie di perdita e manodopera sono controllabili? |
La risposta corretta è spesso ibrida: prima forma near-net, poi CNC solo dove la precisione crea funzione.
Snapshot capacità CNC di China Precision Metal
| Capacità | Ambito pubblicato |
|---|---|
| Parco CNC | 40+ macchine |
| Famiglie | Tornitura, fresatura, turn-mill, HMC, VMC, 3/4/5 assi |
| Marchi presenti | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Risorse aggiuntive | Rettifica, foratura/maschiatura, EDM a tuffo, EDM a filo |
| Forme iniziali | Nostre microfusioni, getti/forgiati cliente, billet/barre e altri grezzi concordati |
| Materiali | Ampi metalli industriali più selezionati non-metalli tecnici |
| Ispezione | CMM Hexagon + Mitutoyo e risorse dimensionali/materiali/rugosità |
| Downstream | Finitura, pressione/leak, bilanciatura/marcatura/assemblaggio se specificati |
| Modello produzione | HMLV, OEM ripetitivo, second-source, capacity-overflow, VMI/JIT/stock |
Scelta macchina e fattibilità dipendono sempre da disegno, materiale e quantità.
Famiglie reali di componenti da valutare
Il portafoglio include:
- Componenti pompa ↗
- Corpi valvola ↗
- Giranti & diffusori ↗
- Componenti a tenuta pressione ↗
- Componenti sanitari ↗
- Componenti macchinari industriali ↗
Queste pagine sono più utili di una lista generica di macchine perché mostrano geometrie e interfacce finite attese dal processo.
Domande frequenti dei buyer
Il 5 assi riduce sempre il costo?
No. Può ridurre setup e migliorare accesso su geometrie complesse, ma una rotta 3/4 assi più semplice può essere più economica se mantiene affidabilmente le relazioni richieste.
Ogni quota deve avere tolleranza stretta?
No. Stringere ciò che influenza accoppiamento, tenuta, allineamento, movimento o altra funzione. Usare tolleranze generali economiche altrove.
Potete lavorare getti o forgiati forniti dal cliente?
Sì, previa revisione di disegno e grezzo. La quotazione deve includere condizione stock, datum disponibili, volume annuo e requisiti finiti.
Perché la lavorazione può esporre perdite in un getto?
L’asportazione può intersecare una discontinuità subsuperficiale. Se la lavorazione interessa il confine di pressione, posizionare la validazione leak/pressione nello stato finito corretto.
Quali informazioni migliorano di più l’accuratezza del preventivo?
Disegno 2D + modello 3D + materiale/condizione + forma iniziale + volume annuo + requisiti critici.
HMLV è diverso dal prototipo?
Sì. HMLV significa normalmente produzione ripetitiva di molti codici attivi in piccoli lotti. Richiede controllo di programmi, fixture, setup e ispezione per riprendere ogni rilascio in modo affidabile.
Punto chiave per la RFQ
Un buon pacchetto CNC definisce funzione finita e contesto produttivo: forma iniziale, stato materiale, datum, tolleranze CTQ, superfici, domanda annua, ispezione e operazioni downstream. La macchina utensile è solo una parte del sistema.
Inviare disegno controllato e modello 3D a info@chinaprecisionmetal.com per una revisione della rotta di lavorazione.